
DeFelsko fabrique plusieurs instruments de mesure de peinture et de revêtement qui mesurent l'épaisseur des revêtements en poudre sur divers substrats, notamment l'acier, l'aluminium et le bois, avant ou après polymérisation. Cet article décrit les solutions de mesure de l'épaisseur des revêtements en poudre et répertorie les documents d'essai conformes aux normes ASTM appropriées.
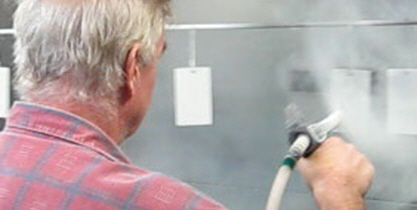
Les mesures de l'épaisseur du revêtement en poudre peuvent être prises avant et après la polymérisation. Le type de substrat, la plage d'épaisseur du revêtement en poudre, la géométrie de la pièce et des considérations économiques déterminent la meilleure méthode à employer.
Pour les poudres appliquées non polymérisées, la mesure de la hauteur peut être effectuée à l'aide de peignes à poudre et de jauges d'épaisseur de revêtement magnétiques équipées de sondes spéciales pour poudre. Ces techniques sont destructives et peuvent nécessiter un nouveau revêtement de la pièce. Les poudres de revêtement diminuent généralement en épaisseur pendant le processus de polymérisation ; ces procédures nécessitent donc la détermination d'un coefficient de réduction pour prédire l'épaisseur du feuil polymérisé.
Les instruments à ultrasons mesurent également la poudre non polymérisée, mais sans contact avec la surface. Au lieu de mesurer la hauteur de la poudre, ils affichent automatiquement le résultat prédit de l'épaisseur polymérisée.
Pour la mesure après polymérisation, une variété d'instruments portatifs est disponible. Ces instruments non destructifs utilisent des principes magnétiques, à courants de Foucault ou ultrasoniques selon le substrat. Les méthodes moins courantes comprennent la mesure au micromètre, les méthodes destructives sur film sec telles que la coupe transversale et la mesure gravimétrique (de masse).
Nous commençons par aborder la mesure après polymérisation, tout simplement parce que les exigences en matière d'épaisseur polymérisée constituent les valeurs les plus fréquemment fournies par les fabricants de poudre et les prescripteurs de revêtements. Les instruments de mesure de l'épaisseur de feuil sec (DFT) sont courants, abordables, non destructifs et simples d'utilisation. Ils font appel à des principes magnétiques, à courants de Foucault ou ultrasonores selon le substrat.
Trois principes de fonctionnement sont utilisés. Un principe magnétique est employé pour mesurer les revêtements non magnétiques sur les pièces en acier. Pour les autres métaux, tels que l'aluminium, un principe à courants de Foucault est utilisé à condition que le revêtement soit non conducteur. Pour les non-métaux, un principe ultrasonique est utilisé.
Lorsque la pièce est en acier, les mesures sont effectuées à l'aide d'une jauge d'épaisseur magnétique à fonctionnement mécanique ou électronique.
Les jauges à arrachement mécanique utilisent un aimant permanent. L'épaisseur polymérisée est déterminée en mesurant la force nécessaire pour détacher cet aimant de la surface en acier revêtue. Les jauges d'épaisseur à arrachement magnétique sont robustes, simples, peu coûteuses, portables et ne nécessitent généralement aucun étalonnage. Elles constituent une bonne alternative économique dans les situations où les objectifs de qualité ne requièrent que quelques lectures pendant la production.
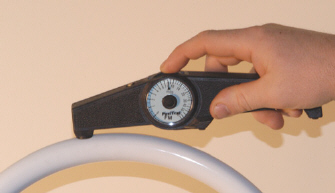
DeFelsko fabrique deux instruments mécaniques. Le PosiTest FM est un modèle à cadran à rappel doté d'un aimant fixé à une extrémité d'un bras pivotant équilibré et relié à un spiral étalonné. En faisant tourner le cadran avec le doigt, le ressort augmente la force exercée sur l'aimant et l'arrache de la surface. Il est sûr dans les environnements explosifs et est couramment utilisé par les applicateurs de revêtements et les petits ateliers de thermolaquage. Sa tolérance est de ±5 %.
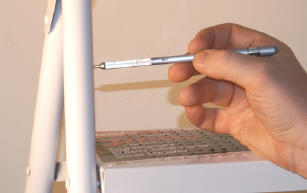
Les modèles de type crayon, comme notre PosiPenutilisent un aimant monté sur un ressort hélicoïdal qui fonctionne perpendiculairement à la surface revêtue. Idéal pour les petites pièces ou pour les contrôles de qualité rapides, le modèle PosiPen est doté d'une pointe de sonde plus petite qui lui permet d'être placé avec une précision extrême sur les petites pièces, les zones difficiles à atteindre et les surfaces courbes. La plage de température de -100 à 230 ºC (-150 à 450 ºF) est idéale pour prendre des mesures sur des pièces chaudes tout juste sorties du four. Il a une tolérance de ±10%.
Il existe une variété d'instruments électroniques pour mesurer l'épaisseur du revêtement en poudre après cuisson sur les pièces métalliques. Ils utilisent un principe magnétique lors des mesures sur l'acier et un principe de courant de Foucault sur l'aluminium. Les résultats des mesures sont affichés sur un écran à cristaux liquides (LCD) facile à lire. La tolérance typique est comprise entre ±1% et ±3%.
Notre solution électronique de base s'appelle le PosiTest DFT. Deux modèles sont disponibles, chacun étant capable de mesurer jusqu'à 1 000 microns (40 mils). Le modèle PosiTest DFT Ferrous est recommandé pour les substrats en acier, tandis que le modèle PosiTest DFT Combo est idéal pour les mesures sur tous les substrats métalliques.
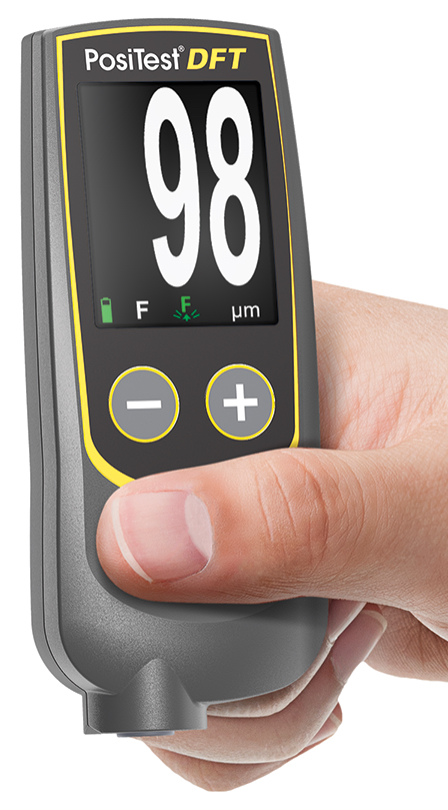
Nos instruments les plus populaires auprès des applicateurs de peinture en poudre sont les jauges de la série PosiTector 6000. Elles sont idéales pour la mesure non destructive de l'épaisseur des revêtements en poudre sur des substrats métalliques. Divers modèles du PosiTector 6000 sont offerts, notamment une série F pour les substrats en acier, une série N pour les substrats autres que l'acier (comme l'aluminium) et une série FN pour mesurer l'une ou l'autre application. Des micro-sondes ferreuses ou non ferreuses de plus grande exactitude, d'une portée maximale de 625 microns (25 mils), sont offertes pour la mesure dans les zones restreintes et difficiles d'accès. Les modèles Advanced peuvent stocker, imprimer et télécharger les mesures. De plus en plus de clients achetant des jauges d'épaisseur de revêtement pour vérifier la qualité des produits entrants, il devient primordial pour les applicateurs de peinture en poudre de pouvoir consigner de façon permanente les données de contrôle de la qualité. Certains applicateurs ont même franchi une étape supplémentaire en fournissant à leurs clients des rapports non sollicités présentant les mesures d'épaisseur de revêtement comme preuve de la qualité de leur processus.
Lanorme ASTM D7091 décrit les mesures non destructives sur des substrats métalliques effectuées avec des jauges d'épaisseur de revêtement magnétiques et à courant de Foucault.
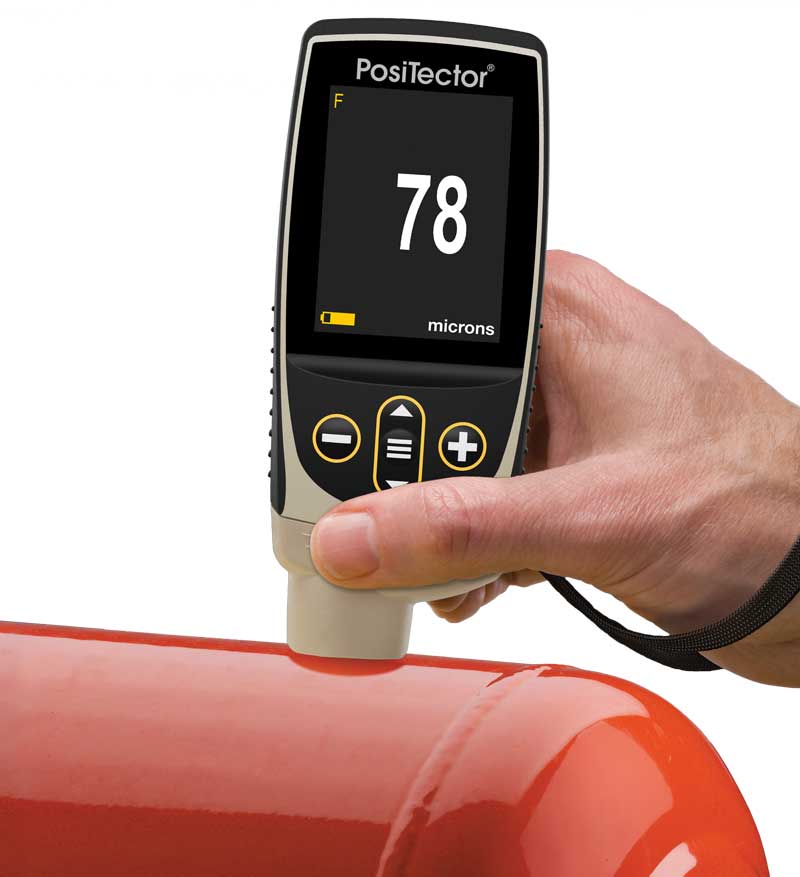
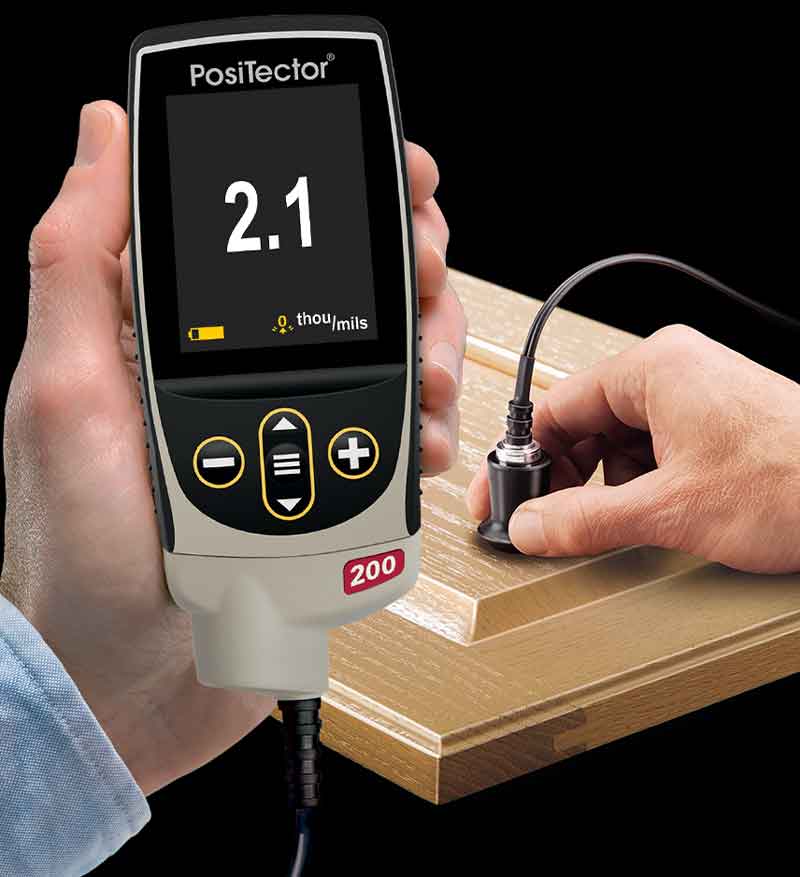
Les instruments magnétiques et à courants de Foucault mesurent la poudre sur les métaux. Les applications non métalliques, telles que le plastique et le bois revêtus, nécessitent une technique ultrasonique à écho d'impulsion.
Le contrôle par ultrasons fonctionne en envoyant une impulsion ultrasonore dans un revêtement à l'aide d'une sonde (transducteur) avec l'assistance d'un gel (ou d'une goutte d'eau) appliqué temporairement sur la surface.
Cette avancée relativement récente permet aux industries d'effectuer un contrôle de la qualité non destructif à un prix abordable. L'un des avantages de cette technique de mesure est la possibilité de mesurer les couches individuelles d'un système de revêtement multicouche.
Notre PosiTector 200 B à ultrasons est idéal pour mesurer l'épaisseur d'un revêtement en poudre appliqué sur des substrats non métalliques. Sa plage de mesure s'étend de 13 à 1000 μm (0,5 à 40 mils). La norme ASTM D6132 décrit cet essai.
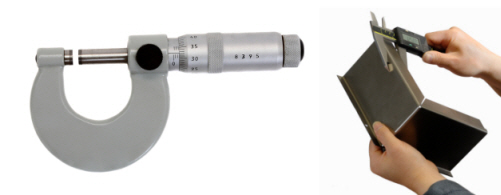
Les micromètres sont parfois utilisés pour vérifier l'épaisseur des revêtements. Ils ont l'avantage de mesurer n'importe quelle combinaison revêtement/substrat mais l'inconvénient de nécessiter l'accès au substrat nu. Deux mesures doivent être effectuées : une avec le revêtement en place et l'autre sans. La différence entre les deux lectures, la variation de hauteur, est considérée comme l'épaisseur du revêtement.
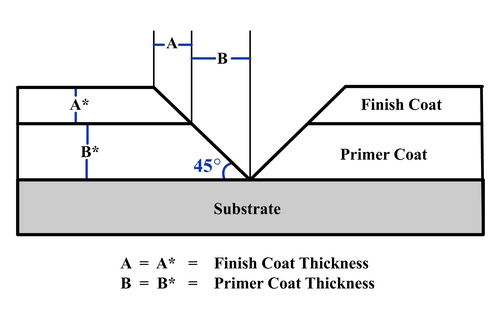
Deux techniques destructives sont disponibles. La première consiste à couper la pièce revêtue en coupe transversale et à mesurer l'épaisseur du film en observant la coupe au microscope. L'autre technique utilise un microscope à échelle réduite pour visualiser une incision géométrique à travers le revêtement durci. Cette méthode est utilisée lorsque les méthodes non destructives ne sont pas possibles ou comme moyen de confirmer les résultats non destructifs. La méthode d'essai ASTM D4138 décrit les mesures destructives sur des substrats rigides effectuées avec des instruments de coupe transversale.
Les méthodes de mesure décrites jusqu'à présent interviennent après le durcissement du revêtement en poudre. Mais si un revêtement a été mal appliqué, la correction après le durcissement nécessite un temps de travail supplémentaire coûteux, peut conduire à une contamination du film et peut introduire des problèmes d'adhérence et d'intégrité du système de revêtement. La mesure de l'épaisseur du film avant le durcissement peut déterminer la nécessité d'une correction et d'un ajustement immédiats par l'applicateur.
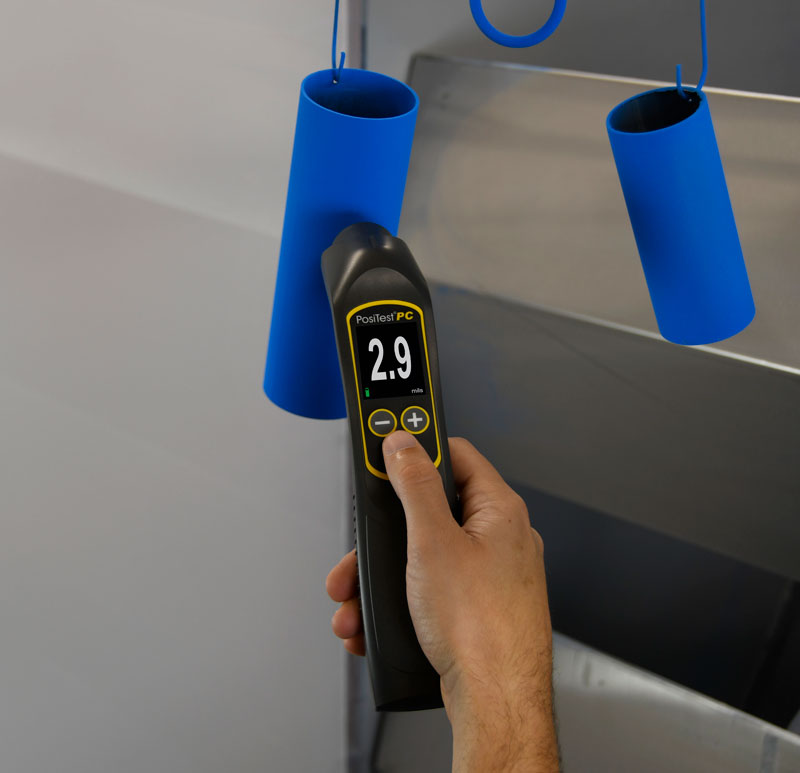
Alors que la plupart des spécifications des revêtements en poudre donnent des objectifs d'épaisseur à l'état durci, il est possible de déterminer si la poudre appliquée est conforme aux spécifications d'épaisseur avant la fin du durcissement et de la réticulation.
Il y a de bonnes raisons de vouloir une prédiction précise de l'épaisseur du film durci, en particulier sur les lignes en mouvement. En fonction de la longueur du four, c'est-à-dire du nombre de pièces à polymériser, ainsi que du temps nécessaire au processus de polymérisation et à la mesure manuelle de l'épaisseur du film après la polymérisation, il y a un délai considérable avant que l'opérateur puisse intervenir dans le processus d'application pour apporter les modifications nécessaires.
Si des défauts de revêtement sont découverts, un nombre considérable de pièces revêtues doivent être retravaillées dans une boucle de réparation ou, si le retraitement s'avère trop coûteux, elles peuvent même devoir être mises au rebut. Pour certaines opérations, ces inconvénients ne sont plus acceptables pour répondre aux exigences des processus de finition modernes.
La mesure de la poudre à l'état pré-durci et pré-gélifié permet de garantir l'épaisseur correcte du film durci. Elle permet de régler et d'affiner le système d'application avant le durcissement. Cela permet de réduire la quantité de déchets et de surpulvérisation. Des prévisions précises permettent d'éviter de décaper et de recouvrir à nouveau, ce qui peut entraîner des problèmes d'adhérence et d'intégrité du revêtement.
Lanorme ASTM D7378 décrit trois méthodes de mesure de l'épaisseur des poudres de revêtement appliquées et pré-durcies afin de prédire l'épaisseur durcie.
A. Jauges métalliques rigides à encoche (peigne).
B. Jauges électroniques de revêtement avec une sonde spéciale pour la poudre.
C. Instruments à ultrasons sans contact.
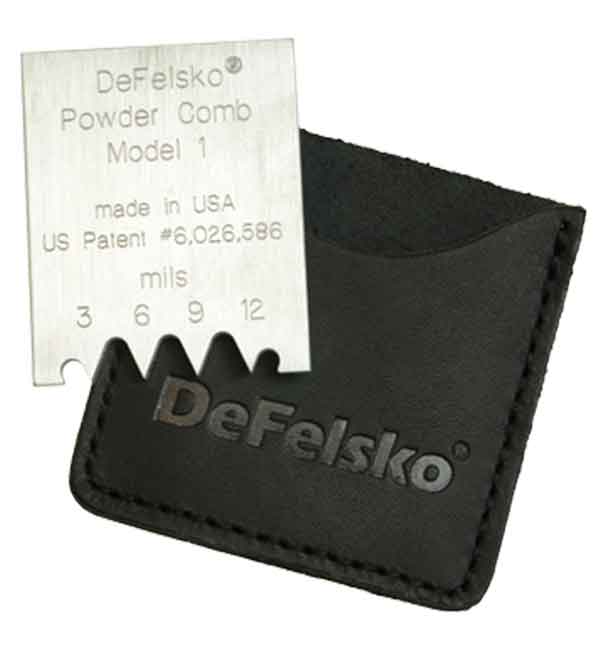
Laprocédure A utilise des jauges telles que le peigne à poudre DeFelsko, peu coûteux, qui fonctionne de la même manière qu'une jauge d'épaisseur de film humide. Le peigne est traîné à travers la poudre non polymérisée et la hauteur de la poudre est considérée comme une valeur comprise entre la dent la plus élevée qui a laissé une marque et à laquelle la poudre s'accroche, et la dent suivante qui n'a laissé aucune marque et à laquelle la poudre ne s'accroche pas.
Ces jauges sont relativement peu coûteuses. Divers modèles de peignes à poudre sont disponibles, permettant des mesures de 75 à 1250 microns (3 à 50 mils) sur n'importe quel substrat. Ils ne sont utilisables qu'à titre indicatif car le film durci peut être différent après écoulement. Les marques laissées par la jauge peuvent affecter les caractéristiques du film durci.
La méthode B utilise une jauge d'épaisseur de revêtement magnétique ou à courants de Foucault classique, mais dotée d'une sonde à poudre spécialement conçue pour mesurer l'épaisseur de la poudre de revêtement. Trois micro-broches intégrées à la sonde pénètrent dans la poudre de revêtement jusqu'au substrat. La sonde est pressée manuellement contre la surface de la poudre pour effectuer une mesure de hauteur. Cette méthode s'applique uniquement aux substrats métalliques. Des marques susceptibles de ne pas être recouvertes lors de la fusion de la poudre pendant le processus de cuisson peuvent apparaître dans cette dernière.
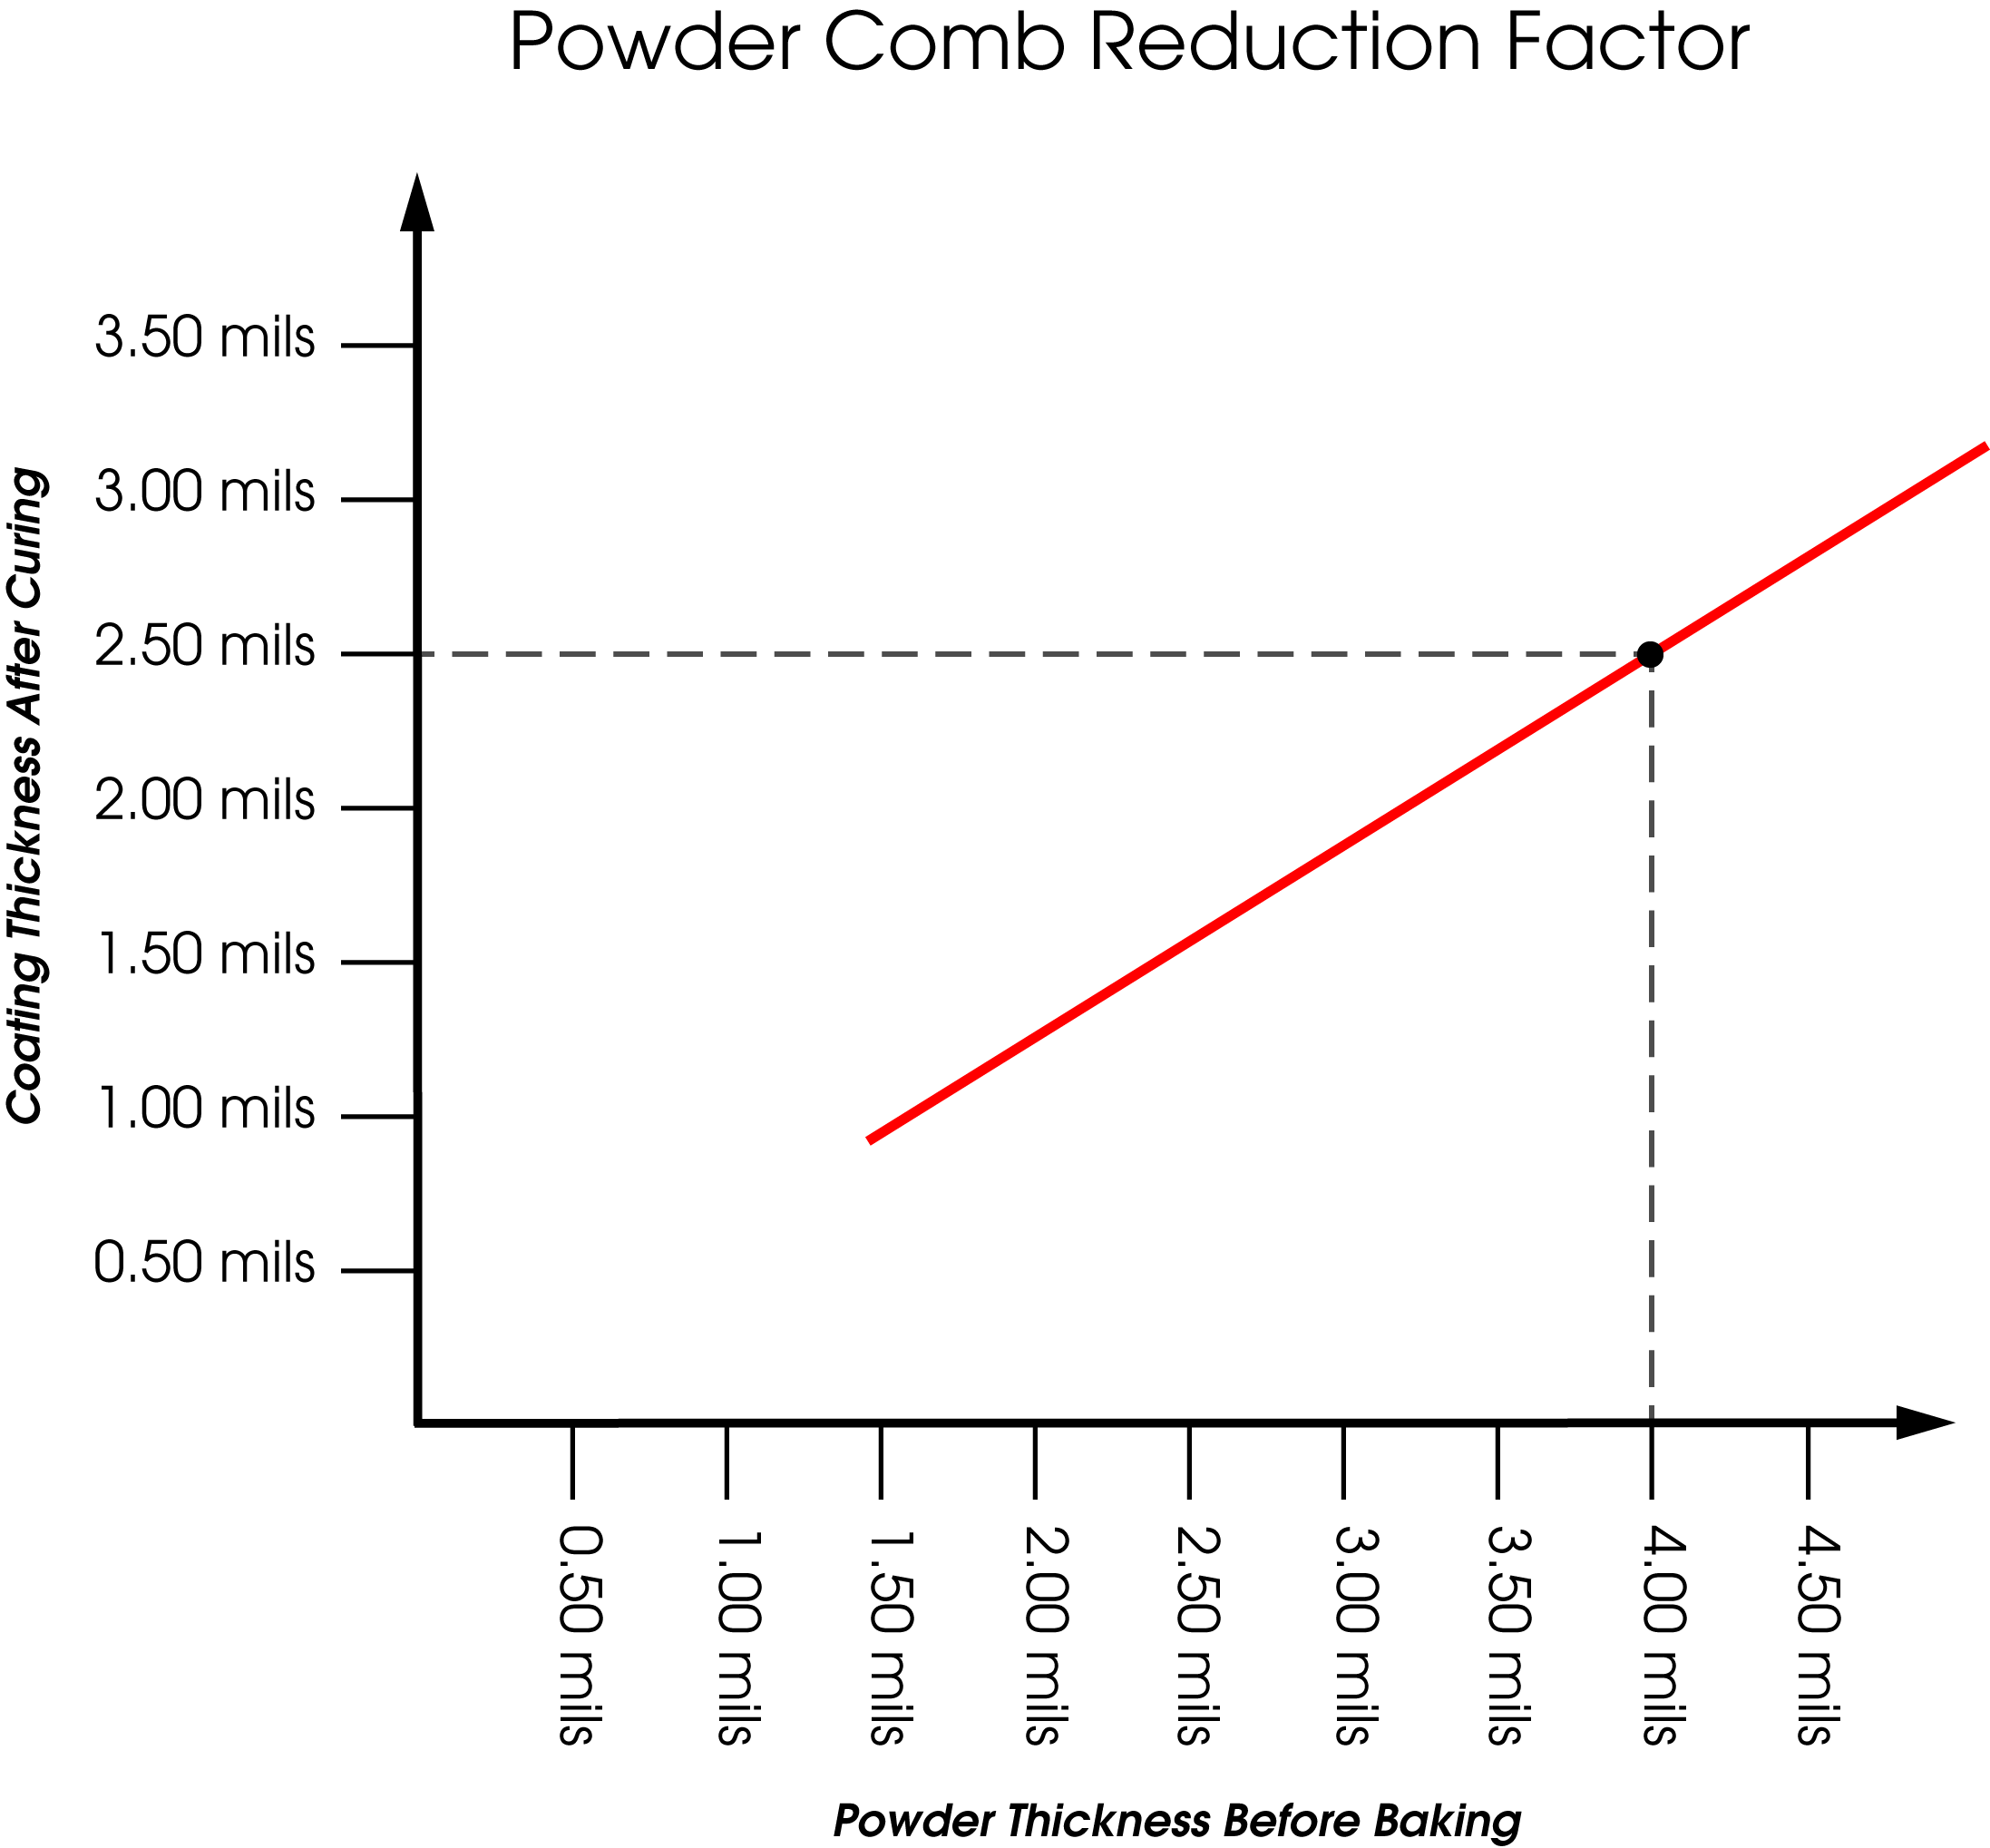
Les méthodes A et B permettent uniquement d'obtenir une mesure de la hauteur de la poudre de revêtement non cuite. Or, les spécifications d'épaisseur sont le plus souvent exprimées en épaisseur de poudre cuite. Les poudres de revêtement diminuant généralement en épaisseur au cours du processus de cuisson, ces deux méthodes exigent l'établissement d'un facteur de réduction pour prédire l'épaisseur du film cuit pour chaque poudre de revêtement spécifique.
Ce facteur de réduction s'obtient en mesurant l'épaisseur de la poudre durcie au même endroit que celui où a été prise la mesure de l'épaisseur de la poudre non durcie. Pour obtenir la meilleure exactitude, les mesures avant et après la cuisson doivent être prises pour différentes épaisseurs.
Un exemple de graphique des résultats de mesure est présenté ici. À partir de ce graphique, un facteur de réduction peut être déterminé et appliqué à toutes les futures mesures d'épaisseur de poudre de revêtement sèche afin de prédire l'épaisseur cuite.
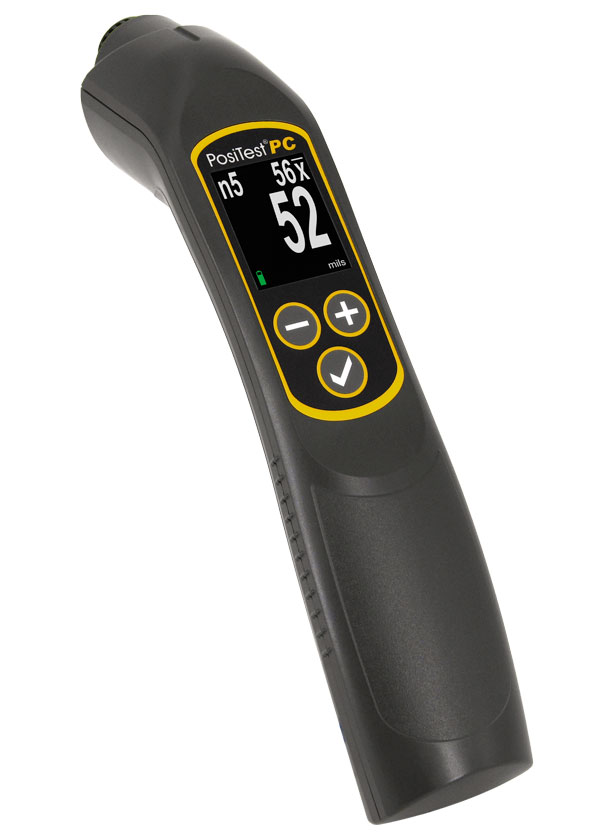
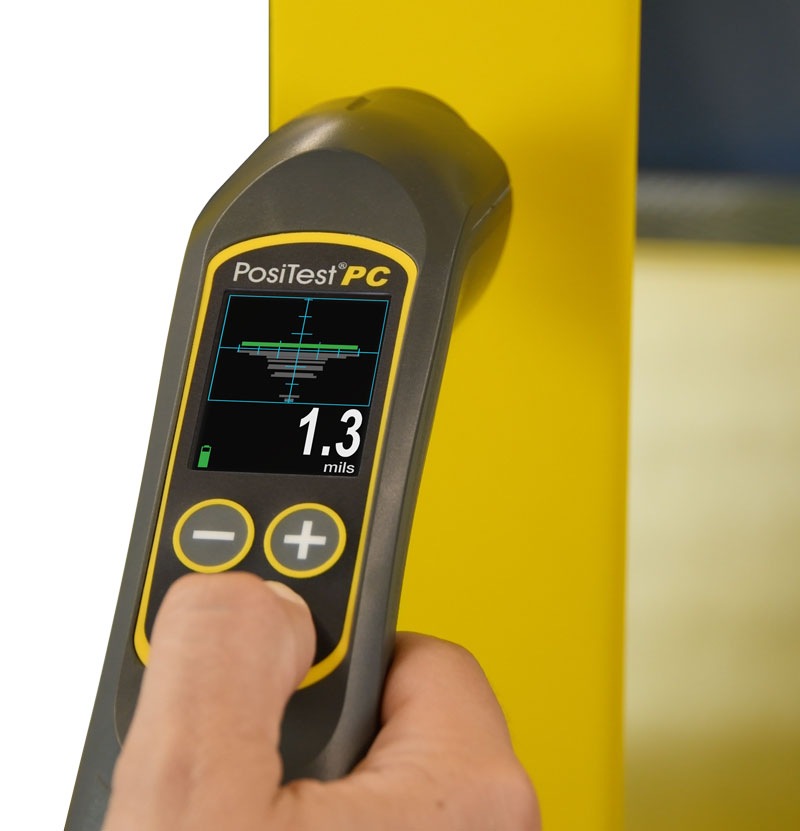
La procédure C de la norme ASTM D7378 décrit un type d'instrument relativement récent, tel que le PosiTest PC Powder Checker. Il s'agit d'un appareil à ultrasons qui peut être utilisé de manière non destructive sur de la poudre non polymérisée afin de prédire l'épaisseur du feuil polymérisé.
Le PosiTest PC Powder Checker est portatif, fonctionne sur piles et est opérationnel dès sa sortie de l'emballage pour la plupart des poudres. Sa simplicité d'utilisation et sa conception robuste permettent une mise en œuvre rapide et efficace par les opérateurs de ligne.
Les instruments de mesure d'épaisseur de revêtement sans contact présentent l'avantage d'être non destructifs. Cela signifie qu'après la mesure, les composants contrôlés peuvent être réintroduits dans le processus sans avoir été endommagés.
Pour l'utiliser, appuyez sur la « coche » et maintenez-la à environ 19 mm (0,75 po) de la pièce pendant 1 à 3 secondes. Le résultat de l'épaisseur cuite estimée s'affiche immédiatement.
Le Standard normal utilisé pour la mesure de l'épaisseur de poudre est le mil, où 1 mil équivaut à un millièmes de pouce (1/1000 po). Ainsi, si l'épaisseur spécifiée par le fabricant est de 2 à 5 mils, l'épaisseur finale cuite de la poudre doit se situer entre 0,002 et 0,005 pouce.
L'unité de mesure métrique est le micron, où 25,4 microns équivalent à 1 mil. Les applicateurs doivent appliquer la poudre de manière homogène et conformément à la fiche technique du produit.
Le thermolaquage demeure la technologie de finition qui connaît la croissance la plus rapide. Il offre un fini protecteur esthétique, semblable à de la peinture, durable et hautement résistant aux éclats, aux rayures et à la décoloration. Il procure un revêtement sans raccord grâce à un choix pratiquement illimité de couleurs, de textures et de finis.
Le thermolaquage est un procédé monétairement avantageux en une seule étape, qui ne nécessite pas de couches successives ni de longs temps de cuisson. Les particules de poudre utilisées sont un mélange de pigments finement broyés et de particules de résine. Les particules de poudre chargées sont transférées sur une surface mise à la terre électriquement. Il existe divers procédés d'application de la poudre. Ces applications vont de la pulvérisation électrostatique pour les revêtements plus minces (0,001 po à 0,010 po) à l'immersion dans un lit fluidisé pour les revêtements plus épais (0,007 po à 0,040 po).
Au cours du processus de cuisson, la poudre fusionne pour former un revêtement lisse. Selon le procédé, les poudres subissent une cuisson thermique (par convection ou infrarouge) ou une cuisson aux UV. Les poudres utilisées peuvent être thermoplastiques (même composition chimique après refusion) ou thermodurcissables (réticulées chimiquement entre elles ou avec d'autres composants réactifs).
Le thermolaquage est utilisé sur les surfaces métalliques depuis plus de 50 ans. De récentes avancées ont étendu son utilisation aux applications sur céramique, plastique (nylon et polycarbonate) et MDF (panneaux de fibres à moyenne densité). Des études sont en cours pour élargir l'utilisation du thermolaquage à des substrats tels que les bois durs, les sols stratifiés et les panneaux de particules.
Contrairement aux poudres thermodurcissables, les poudres durcissables aux UV séparent les étapes de fusion et de formation du film de l'étape finale de cuisson. L'infrarouge à ondes courtes et la chaleur par convection permettent d'utiliser des températures relativement basses pour le processus de fusion. Il en résulte un durcissement à plus basse température avec un meilleur tendu. La longueur d'onde UV et le temps requis pour la cuisson dépendent de la couleur et de l'épaisseur de film prévue. L'épaisseur du revêtement peut varier de 20 à 100 microns (1 à 4 mils). Les défis les plus importants du durcissement aux UV résident dans le coût actuel des poudres requises, ainsi que dans la nécessité de positionner correctement la lampe UV pour garantir une couverture de 100 %.
Le durcissement aux UV ne nécessitant pas de températures élevées, une réduction considérable de l'espace requis, des convoyeurs et des structures de manutention pour le refroidissement peut être obtenue. Contrairement au système thermique, les UV assurent un durcissement instantané qui augmente considérablement le débit de production. Les économies de processus sont substantielles en raison de la diminution de l'énergie et des équipements nécessaires au chauffage. Les poudres UV sont également faciles à nettoyer et à recycler, tout en offrant un processus sans COV.
Les débouchés s'élargissent à mesure que l'abaissement des températures de traitement permet d'appliquer un revêtement en poudre sur des substrats sensibles à la chaleur (par exemple, des panneaux de fibres à densité moyenne et des plastiques). Le coût du thermolaquage de pièces à forte masse (telles que les blocs-moteurs) qui agissent comme des puits de chaleur lors de la thermopolymérisation est également considérablement réduit grâce à la polymérisation UV.
Les revêtements sont conçus pour remplir au mieux leur fonction lorsqu'ils sont appliqués dans une plage d'épaisseur stricte spécifiée par le fabricant. Cela garantit une performance optimale du produit. De nombreuses propriétés physiques et esthétiques du revêtement fini sont influencées par l'épaisseur du film. L'épaisseur du film peut affecter la couleur, le brillant, l'adhérence, la flexibilité, la résistance aux chocs et la dureté du revêtement. L'ajustement des pièces assemblées après le revêtement peut être compromis si l'épaisseur du film n'est pas conforme aux tolérances. Par conséquent, les revêtements doivent être appliqués dans le respect de spécifications d'épaisseur de film minimale et maximale afin d'optimiser leur utilisation prévue.
Lorsqu'une quantité insuffisante de poudre de revêtement est appliquée, elle n'assure ni une couverture ni une protection adéquates. Par exemple, les métaux requièrent une épaisseur de revêtement suffisante pour une protection adéquate contre les agressions environnementales telles que la corrosion (acier) ou l'oxydation (aluminium). De plus, une épaisseur de revêtement en poudre inadéquate peut entraîner un mauvais fini de surface ainsi qu'un aspect ou une couleur indésirables.
L'épaisseur du revêtement en poudre peut également affecter la résistance aux chocs, la flexibilité, la dureté, la couverture des arêtes, la résistance aux éclats, aux intempéries, au brouillard salin et la capacité à retenir le brillant de l'application. Les fabricants fournissent une fiche de spécifications de production pour les matériaux de revêtement en poudre. Les applicateurs de poudre s'efforcent d'appliquer une couche homogène conforme à cette spécification. Les résultats des mesures du revêtement en poudre permettent à l'applicateur d'ajuster son processus de revêtement conformément aux spécifications.
Sur les panneaux de fibres à densité moyenne (MDF), par exemple, l'épaisseur du revêtement en poudre se situe généralement entre 1 et 8 mils (25 à 200 microns), voire plus pour les revêtements thermoplastiques. La finition gagne généralement en durabilité avec une épaisseur de couche plus importante. Les cahiers des charges industriels exigent souvent une tolérance déclarée de ±1 mil. Ce niveau de qualité ne peut être évalué par un simple examen visuel.
La mesure précise de l'épaisseur du fini présente d'autres avantages, qu'il s'agisse de satisfaire aux exigences des normes ISO, de qualité et des clients en matière de maîtrise des processus, ou de contrôler les coûts. Lorsque les entreprises omettent de contrôler et de vérifier la qualité du revêtement des matériaux entrants, elles gaspillent de l'argent en retravaillant le produit. En vérifiant leur équipement d'application, elles s'assurent que le revêtement est appliqué conformément aux recommandations des fabricants. L'application d'une épaisseur de film excessive risque d'entraîner une cuisson incomplète et peut réduire considérablement l'efficacité globale. Un excès de poudre de revêtement peut provoquer une mauvaise adhérence et a tendance à s'écailler ou à se détacher du substrat. Des contrôles réguliers permettent de réduire le nombre de retouches internes et de retours clients liés à des défauts de finition.
Les équipements de contrôle de la qualité de haute technologie peuvent aider les entreprises à optimiser l'utilisation des revêtements et à améliorer leur rentabilité. Par le passé, les équipements de test de couleur et d'épaisseur, coûteux et complexes, étaient principalement destinés aux grandes entreprises disposant de budgets plus importants. Cependant, au cours des dernières années, le prix des équipements de contrôle de la qualité a diminué tout en progressant sur le plan technologique, ce qui rend leur acquisition plus pratique et abordable pour les petites entreprises aux budgets plus serrés.
Les avancées technologiques ont été déterminantes pour accroître la disponibilité des équipements de mesure d'épaisseur. Ces améliorations ont aidé les fabricants à produire des appareils plus compacts, plus portables, plus robustes et d'une utilisation simple. Le prix des jauges d'épaisseur a également baissé en raison de la plus grande abondance des matériaux utilisés pour les fabriquer. Ces mêmes matériaux sont produits en grande série pour les téléphones portables et les ordinateurs.
Les mesures de l'épaisseur des revêtements en poudre peuvent être effectuées selon différentes méthodes, en fonction du substrat et du moment du test, c'est-à-dire avant ou après la réticulation de la poudre. L'ASTM dispose d'une série de documents décrivant ces techniques.

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, un fabricant basé dans l'État de New York d'instruments de mesure de revêtement portatifs vendus dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments de mesure pour diverses industries internationales, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été un membre actif de diverses organisations, notamment la NACE, la SSPC, l'ASTM et l'ISO.


