
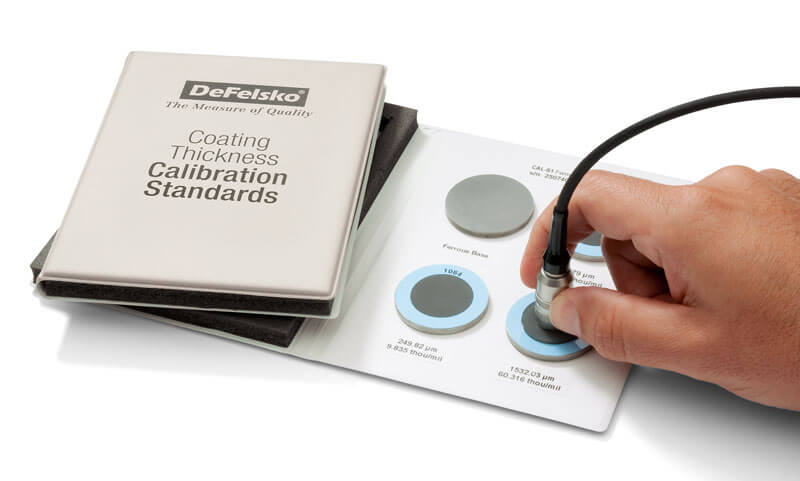
La mesure de paramètres physiques tels que l'épaisseur de revêtement, le profil de surface et le point de rosée est une tâche courante pour les inspecteurs et les applicateurs. Cependant, ces mesures ne sont aussi précises que l'instrument qui les réalise. Même des instruments électroniques de haute qualité peuvent fournir des mesures erronées si trois étapes clés ne sont pas respectées : l'Étalonnage, la Vérification et l'Ajustement. Dans le présent document, ces étapes souvent mal comprise sont expliquées telles qu'elles sont définies par les normes ASTM D70911, ISO 28082 et SSPC-PA 23. L'importance d'un certificat d'étalonnage détaillé (« long form »), les personnes habilitées à effectuer un étalonnage ainsi que les applications pouvant nécessiter des ajustements sur site seront également abordées.
Le terme « étalonnage » revêt différentes significations selon le secteur d'activité ou le contexte dans lequel il est employé. Il est fort probable que quelqu'un de votre entourage confonde les notions d'étalonnage et d'intervalle d'étalonnage dans le cadre de l'industrie de l'inspection des revêtements. Cette personne serait surprise d'apprendre non seulement qu'elle ne peut pas étalonner elle-même sa jauge, mais aussi qu'il n'existe généralement aucun intervalle de réétalonnage fixe.
Pour mesurer la complexité de la définition des termes liés à l'étalonnage, il suffit d'examiner la myriade de définitions proposées par les grandes organisations. Il n'est pas surprenant que les explications diffèrent compte tenu de la difficulté de définir un mot employé dans de nombreux secteurs pour de multiples types d'instruments.
Une approche plus simple consiste à expliquer les termes d'étalonnage tels qu'ils s'appliquent à un secteur industriel spécifique, en l'occurrence l'industrie des revêtements de protection. Sur ce point, les normes ISO, ASTM, SSPC et autres concordent généralement.
L'étalonnage dans l'industrie de l'inspection des revêtements
La norme ASTM D7091 décrit l'utilisation de jauges magnétiques à courants de Foucault pour l'épaisseur de feuil sec et est caractéristique de nombreuses normes. Elle définit l'étalonnage comme étant :
" ...le processus de haut niveau, contrôlé et documenté consistant à obtenir des mesures sur des étalons d'étalonnage traçables sur toute la plage de fonctionnement de la jauge, puis à effectuer les ajustements nécessaires sur la jauge (si requis) pour corriger toute condition hors tolérance. L'étalonnage des jauges d'épaisseur de revêtement est effectué par le fabricant de l'équipement, son agent agréé ou par un laboratoire d'étalonnage accrédité dans un environnement contrôlé en suivant un processus documenté. L'objectif de l'étalonnage est de rétablir ou de réaligner la jauge afin qu'elle respecte ou dépasse l'exactitude déclarée par le fabricant. "
Cette définition intègre plusieurs termes qui méritent des précisions supplémentaires :
« Étalon d'étalonnage traçable » : Fondamentalement, l'étalonnage a pour objet de garantir qu'un instrument fournit des mesures conformes aux tolérances par rapport à un étalon d'une valeur connue. La quantification de ces valeurs connues (poids, distance, etc.) relève de la responsabilité d'une organisation appelée le Bureau international des poids et mesures (BIPM).
Le BIPM collabore avec des instituts nationaux de métrologie tels que le NIST (États-Unis), le NPL (Royaume-Uni) et le PTB (Allemagne), qui détiennent des matériaux de référence certifiés (MRC) pour les mesures standard telles que la longueur, la masse et le temps. Ces MRC sont des artefacts de très haute précision utilisés comme étalons d'étalonnage pour les équipements de mesure les plus exigeants.
Étant donné qu'il n'est ni abordable, ni efficace, ni même possible pour tout le monde d'étalonner par rapport à un SRM, ces derniers sont utilisés pour étalonner les étalons primaires ; les étalons secondaires servent à étalonner les étalons de travail ; et les étalons de travail sont utilisés pour étalonner les instruments de mesure industriels. Grâce à cette « chaîne » d'étalons, les instruments possèdent en fin de compte une traçabilité directe vers un étalon SRM sans qu'il soit nécessaire de mesurer cet étalon.
Puisqu'un instrument ou un Standard est toujours moins précis que le Standard qui sert à l'étalonner, une augmentation de l'incertitude se produit à mesure que l'on descend dans la chaîne des Standards.
Un rapport d'incertitude d'étalonnage (TUR) de 4:1 est généralement accepté dans l'industrie, ce qui signifie que la tolérance d'un instrument est quatre fois supérieure à l'incertitude du Standard par rapport auquel il a été mesuré. Par exemple, lors de l'utilisation d'un TUR de 4:1, une jauge d'épaisseur de revêtement étalonnée par rapport à des Standards présentant une incertitude de ± 0,05 mil aurait une tolérance ou une précision déclarée de ± 0,2 mil.
En vertu d'un accord de reconnaissance mutuelle (ARM) signé entre les principaux instituts nationaux de métrologie, tous les instituts participants reconnaissent la valadité des certificats d'étalonnage et de mesure respectifs des autres.
« Laboratoire d'étalonnage accrédité » : la norme ASTM D7091 limite les parties autorisées à effectuer un étalonnage au « fabricant de l'équipement, à son mandataire agréé ou... à un laboratoire d'étalonnage accrédité ». Si les deux premières catégories vont de soi, le concept de « laboratoire d'étalonnage accrédité » est moins clair. La norme ISO/IEC 17025 définit les exigences relatives à l'accréditation, et les laboratoires peuvent obtenir cette accréditation par l'intermédiaire d'un organisme d'accréditation signataire de l'accord de la Coopération internationale d'accréditation des laboratoires (ILAC).
Cependant, l'accréditation ISO 17025 d'un laboratoire ne s'applique qu'à des activités d'étalonnage spécifiques. Le domaine d'accréditation d'un laboratoire énumère les activités qu'il est accrédité à effectuer, ainsi que l'incertitude de mesure pour laquelle il est capable d'étalonner. Si vous faites appel à un laboratoire d'étalonnage tiers, il est crucial de vous assurer non seulement qu'il est accrédité, mais également que son domaine d'accréditation inclut les instruments que vous souhaitez faire étalonner. Bien qu'il existe un grand nombre de laboratoires accrédités ISO 17025, rares sont ceux qui sont accrédités pour étalonner des équipements d'inspection de revêtements.
Lorsqu'un instrument est étalonné, un document appelé certificat d'étalonnage est émis (Figure 1). Ce document consigne les résultats de mesure réels et toutes les informations pertinentes pour la réussite de l'étalonnage de l'instrument, y compris la traçabilité à un étalon national. Les spécifications de cahier des charges exigent souvent la preuve d'un étalonnage récent.
De nombreux fabricants d'équipements de test ne fournissent pas de certificats d'étalonnage. À la place, ils peuvent fournir des « certificats de conformité », des « certificats de conformité réglementaire », des « certificats d’exactitude » ou des « certificats ». Ceux-ci ne sont guère plus qu'une déclaration d’exactitude du fabricant, obligeant l'utilisateur à supposer que l'instrument effectuera des mesures exactes. De tels « certificats » ne répondent pas à la définition de l'étalonnage selon la norme ASTM D7091 et d'autres normes, et sont généralement insuffisants pour répondre aux exigences internes, contractuelles ou réglementaires.
Bien que la forme et le contenu des certificats d'étalonnage varient, un certificat conforme doit contenir des informations minimales spécifiques qui garantissent le respect des exigences de la norme ISO/IEC 17025. La figure 1 présente un exemple de certificat d'étalonnage, avec chacune des caractéristiques importantes mises en surbrillance.
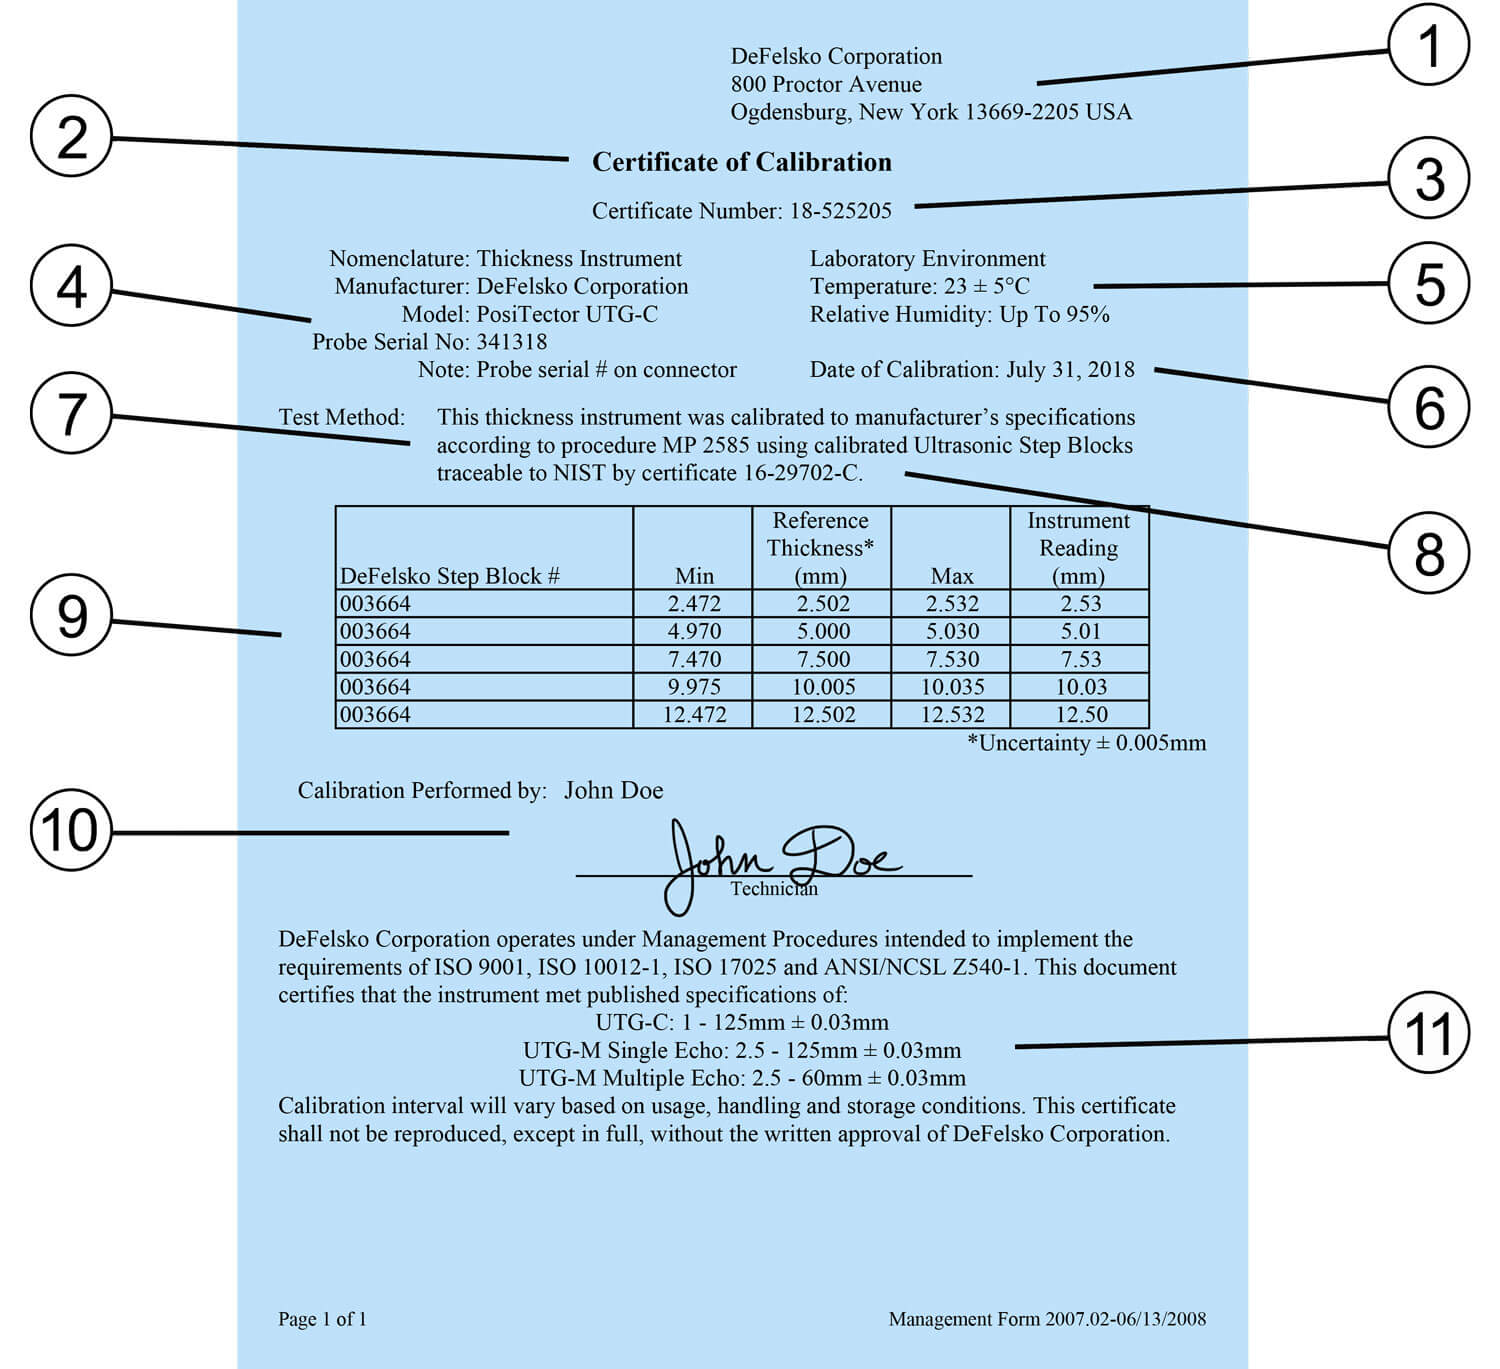
Si le certificat émis par le laboratoire d'étalonnage ou le fabricant de l'instrument ne comprend pas ces attributs importants, il ne s'agit probablement pas d'un certificat d'étalonnage tel que défini par la plupart des normes et contrats.
Un nouvel étalonnage (ou une recertification) est requis périodiquement tout au long du cycle de vie d'un instrument, car la précision de la plupart des dispositifs de mesure se dégrade avec l'utilisation. Un intervalle d'étalonnage est la période établie entre les étalonnages successifs d'un instrument. Conformément aux exigences de la norme ISO 17025, la plupart des fabricants n'incluent pas les intervalles d'étalonnage dans les certificats d'étalonnage. Pourquoi ? Parce qu'ils ignorent à quelle fréquence la jauge est utilisée, dans quel environnement elle est employée et avec quel soin elle est entretenue4.
Si vous n'avez pas d'expérience préalable avec un instrument, un an constitue un bon intervalle de départ entre les étalonnages. Cet intervalle peut être ajusté en fonction de l'expérience acquise et de vérifications régulières (voir ci-dessous). Les clients disposant d'instruments neufs peuvent utiliser la date de mise en service de l'instrument (ou la date d'achat) comme point de départ de leur premier intervalle d'étalonnage. L'effet négligeable de la durée de stockage en rayon minimise l'importance de la date figurant initialement sur le certificat d'étalonnage.
Un certificat d'étalonnage ne garantit pas que la précision sera maintenue tout au long de l'intervalle d'étalonnage. De nombreux facteurs peuvent nuire au fonctionnement de la jauge, tels qu'un dommage accidentel ou l'accumulation de débris. Pour éviter d'effectuer des mesures avec une jauge imprécise, la plupart des normes exigent que la précision et le fonctionnement soient vérifiés avant chaque utilisation, généralement au début de chaque quart de travail. Cette vérification doit être renouvelée après un grand nombre de mesures, en cas de chute de la jauge ou en cas de suspicion de résultats erronés. Souvent, les parties contractantes s'entendent initialement sur les détails et la fréquence des vérifications de la précision de la jauge.
Que faire à ces intervalles ? Cela dépend du système qualité en place. Certains utilisateurs se contentent de mesurer une pièce échantillon lorsque leur jauge est neuve et d'enregistrer le résultat. Cet échantillon est ensuite conservé et utilisé pour vérifier régulièrement le fonctionnement et la précision de la jauge.
La méthode la meilleure et la plus universellement acceptée pour contrôler l'exactitude consiste toutefois à mesurer des étalons d'étalonnage dans un environnement contrôlé en suivant une procédure documentée. La norme ASTM D7091 contient des dispositions typiques de nombreuses normes :
"7.3 Vérification de l'exactitude — Avant utilisation, l'exactitude d'étalonnage de chaque instrument doit être vérifiée par l'utilisateur conformément aux instructions du fabricant, en utilisant des étalons d'épaisseur de revêtement appropriés et, si nécessaire, toute anomalie constatée doit être corrigée. L'exactitude de la jauge doit être vérifiée dans la plage d'utilisation prévue."
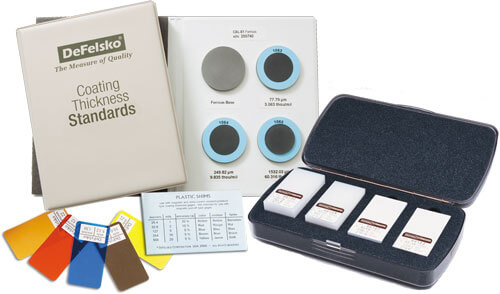
Les étalons d'étalonnage se présentent sous diverses formes, selon l'instrument à vérifier. Ils doivent être raccordables à un institut national de métrologie et présenter une valeur de mesure comprise dans la plage de la jauge, idéalement proche de la plage de mesure escomptée. Le processus de mesure de ces étalons est décrit dans un document appelé procédure d'étalonnage, que certains fabricants publient ou fournissent sur demande.
Pour les jauges d'épaisseur de revêtement, les étalons d'épaisseur de revêtement sont disponibles sous forme de plaques métalliques revêtues certifiées ou de cales en plastique. Les plaques sont généralement plus précises et durables, mais aussi plus onéreuses. Les jauges d'épaisseur de revêtement de type 1 (mécaniques) ne peuvent pas être vérifiées à l'aide de cales en plastique.
La moyenne d'une série de mesures doit s'inscrire dans les tolérances combinées de la jauge et de l'étalon de référence. Pour déterminer la tolérance combinée, les tolérances de la jauge et de l'étalon ne s'additionnent pas simplement ; il convient plutôt d'utiliser la formule de la somme des carrés. Par exemple, si l'exactitude de l'étalon de référence est de ±2 % et celle de l'instrument de ±3 %, la tolérance combinée est de ±3,6 %, calculée comme suit :
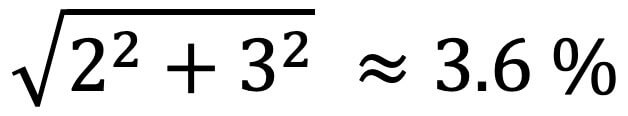
Si les mesures se situent en dehors de la tolérance combinée, un problème affecte la jauge ou l'étalon de référence. Il convient d'identifier la jauge ou l'étalon défectueux et de considérer comme suspectes toutes les mesures effectuées depuis le dernier contrôle d'exactitude.
Pour de nombreux instruments d'inspection, l'étalonnage et la vérification suffisent à garantir le bon fonctionnement de l'instrument. Toutefois, pour les jauges d'épaisseur de revêtement, une troisième étape est souvent nécessaire : l'ajustement. En effet, les jauges d'épaisseur de revêtement ne mesurent pas directement l'épaisseur du revêtement, mais les propriétés magnétiques du substrat. Ces propriétés s'affaiblissent à mesure que la sonde s'éloigne du substrat et sont par conséquent corrélées à l'épaisseur du revêtement.
Cependant, d'autres facteurs peuvent influencer les propriétés magnétiques du substrat, notamment :
Les jauges d'épaisseur de revêtement sont généralement étalonnées en usine pour offrir de bonnes performances sur des aciers au carbone plats et lisses. Néanmoins, elles peuvent effectuer des mesures précises sur des applications présentant des variations de rugosité de surface, de géométrie, de composition ou de masse si un ajustement est réalisé :
"3.1.2 ajustement — action physique consistant à aligner les mesures d'épaisseur d'une jauge sur celles d'un échantillon d'épaisseur connue (élimination du biais), afin d'améliorer l'exactitude de la jauge sur une surface spécifique."
Il est important de noter que tout étalonnage ou réglage ne tient compte que de la rugosité, de la géométrie, de la composition et/ou de la masse du substrat à l'endroit où le réglage a été effectué. Si l'un de ces facteurs varie sur la pièce ou le travail, un réglage supplémentaire est souvent nécessaire. Certains instruments électroniques, tels que les modèles PosiTector 6000 Advanced, peuvent enregistrer plusieurs réglages d'étalonnage afin que l'utilisateur puisse choisir celui qui convient le mieux à l'application concernée.
Il convient également de noter que toutes les jauges d'épaisseur de revêtement ne sont pas identiques. Consultez le fabricant ou le manuel d'utilisation de l'instrument pour obtenir les meilleures instructions sur la manière d'ajuster votre instrument particulier. L'aperçu suivant constitue un guide pour l'ajustement d'un type courant de jauge d'épaisseur de revêtement.
Pour déterminer si un instrument nécessite un réglage, vérifiez que la moyenne d'une série de mesures sur le substrat non revêtu se situe dans les tolérances de la jauge à zéro. Si la mesure est hors tolérance, un réglage de la jauge est probablement nécessaire. Cela consiste souvent simplement à décaler toutes les mesures futures de l'erreur constatée lors de la mesure de contrôle. Les jauges électroniques de type II, telles que le PosiTector 6000, disposent généralement d'une fonction de « mise à zéro » intégrée pour automatiser le processus. Si les mesures ultérieures du substrat non revêtu donnent des résultats conformes à zéro, le réglage a été effectué avec succès. Les jauges mécaniques à décollement de type I, telles que le PosiTest, possèdent des échelles non linéaires ; l'instrument lui-même ne doit donc pas être réglé. L'utilisateur doit plutôt effectuer une lecture de métal de base (BMR) et soustraire cette valeur des futures lectures d'épaisseur de revêtement.
Pour la quasi-totalité des applications, l'instrument effectuera des mesures conformes sur toute son étendue de mesure après une mise à zéro réussie. Cela peut être vérifié en plaçant une cale étalon sur le substrat non revêtu et en s'assurant que la lecture de la jauge se situe dans la tolérance combinée de la cale et de la jauge. Dans les rares cas où la jauge indique une valeur conforme à zéro mais hors tolérance sur une cale, un réglage supplémentaire peut s'avérer nécessaire. Consultez le manuel du fabricant pour plus de détails.
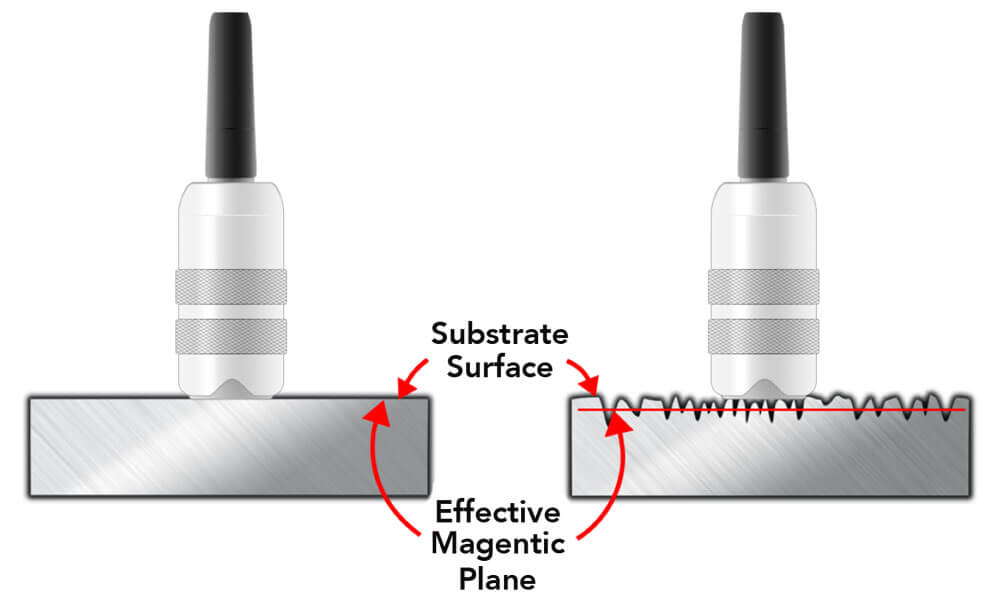
Bien qu'un ajustement du zéro suffise souvent à compenser les effets de la géométrie, de la composition et de la masse, il ne doit pas être effectué sur des surfaces décapées ou rendues rugueuses. Sur ces surfaces, les jauges d'épaisseur de revêtement mesurent jusqu'à un point situé entre les crêtes et les creux de la rugosité, appelé « plan magnétique ». Étant donné que la plupart des normes et spécifications indiquent de rapporter uniquement l'épaisseur du revêtement au-dessus des crêtes du profil de surface, un ajustement est nécessaire.
Pour garantir qu'une jauge d'épaisseur de revêtement mesure l'épaisseur du revêtement « au-dessus des crêtes » du profil de surface, la procédure admise consiste à effectuer un ajustement sur l'épaisseur connue d'une cale placée sur le substrat non revêtu. La cale repose sur les crêtes d'un profil de surface, ou d'un autre motif, et se substitue au film de revêtement qui sera appliqué ultérieurement. Les jauges électroniques de type II disposent généralement d'une fonction intégrée d'« ajustement à 1 point » pour simplifier le processus.
Les jauges mécaniques à arrachement de type I utilisant généralement un aimant de grande taille en contact avec la surface plutôt qu'un petit embout de sonde, elles sont moins influencées par la rugosité de surface. L'utilisateur peut simplement procéder à un ajustement du zéro en effectuant une mesure sur métal de base (MMB) sur le substrat décapé non revêtu et en soustrayant cette valeur des mesures ultérieures de l'épaisseur du revêtement.
1 ASTM D7091 "Standard Practice for Nondestructive Measurement of Dry Film thickness of Nonmagnetic Coatings Applied to Ferrous Metals and Nonmagnetic, Nonconductive Coatings Applies to Non-Ferrous Metal" (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428), www.astm.org
2 ISO 2808, Peintures et vernis – Détermination de l'épaisseur du film. Disponible auprès de l'American National Standards Institute (ANSI), 25 W. 43rd St., 4th Floor, New York, NY 10036, http://www.ansi.org
3 SSPC PA2, Procedure for Determining Conformance to Dry Coating Thickness Requirements. Disponible auprès de la Society for Protective Coatings (SSPC), 40 24th St., 6th Floor, Pittsburgh, PA 15222-4656, http://www.sspc.org
4 Looking After Your Coating Thickness Gage, David Beamish, PCE - Protective Coatings Europe, et JPCL Equipment Maintenance, avril 2005

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, un fabricant établi dans l'État de New York d'instruments de contrôle de revêtement portatifs commercialisés dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments de mesure pour divers secteurs internationaux, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été un membre actif de plusieurs organisations telles que la NACE, la SSPC, l'ASTM et l'ISO.


