
Cet article détaille l'utilisation des jauges d'épaisseur de revêtement DeFelsko dans l'industrie de la galvanisation au zinc. Il décrit les différents types de jauges portables, le processus de mesure, plusieurs précautions à prendre, ainsi qu'une section de questions-réponses sur les interrogations les plus fréquentes concernant cette application.
L'acier se corrode lorsqu'un électrolyte relie des anodes et des cathodes sur sa surface. La formation de cette pile de corrosion génère un oxyde de fer feuilleté appelé rouille.
Pour éviter la formation de rouille, il est nécessaire d'empêcher la création de la pile de corrosion. Les deux méthodes courantes de prévention de la corrosion de l'acier sont :
La galvanisation est le procédé par lequel une couche d'anode sacrificielle en zinc est appliquée sur la surface d'une pièce en acier façonnée pour assurer une protection contre la corrosion. La dernière étape de ce processus consiste en l'inspection de :
L'épaisseur du revêtement galvanisé est directement liée à :
Un revêtement galvanisé plus épais prolonge la durée de service de la pièce revêtue. Par conséquent, l'inspection de l'épaisseur du revêtement de zinc est l'étape la plus importante pour déterminer la qualité d'un revêtement galvanisé.
La taille, la forme et le nombre de pièces à contrôler déterminent la méthode d'essai appropriée. Les méthodes d'essai spécifiées sont classées soit comme destructives, soit comme non destructives.
Il existe quatre façons de mesurer l'épaisseur de galvanisation :


La méthode la plus pratique pour mesurer l'épaisseur de galvanisation est la méthode non destructive utilisant le principe magnétique pour déterminer l'épaisseur du revêtement. Cet essai est :
En raison de son caractère non destructif, la mesure magnétique de l'épaisseur est la méthode la plus courante pour évaluer l'épaisseur du revêtement de galvanisation.
Les jauge d'épaisseur de revêtement fonctionnant sur un principe magnétique sont conçues pour mesurer les revêtements non magnétiques appliqués sur des métaux ferreux. Les trois types de jauges d'épaisseur à principe magnétique les plus courants se répartissent en deux catégories :

1. Jauges d'épaisseur de galvanisation mécaniques
2. Jauges d'épaisseur de galvanisation électroniques
Style PEN mécanique
Type à cadran mécanique

Électroniques

Précautions :
Lors de l'utilisation d'une jauge d'épaisseur de revêtement mécanique, procédez comme suit :
Lors de l'utilisation d'une jauge d'épaisseur de revêtement électronique, procédez comme suit :
Les systèmes de revêtements duplex associent deux modes de protection contre la corrosion, généralement une peinture ou un thermolaquage appliqué sur de l'acier galvanisé (par immersion à chaud, électrolyse ou métallisation au zinc). La protection contre la corrosion obtenue grâce à un système de revêtement duplex est supérieure à celle de chaque système utilisé isolément.
La jauge d'épaisseur de revêtement PosiTector 6000 FNDS de DeFelsko mesure de manière non destructive les épaisseurs individuelles de la peinture et des couches de galvanisation au zinc dans un système de revêtement duplex en une seule lecture.
Consultez notre note d'application Mesure de l'épaisseur des systèmes de revêtements duplex pour en savoir plus.

Les jauges d'épaisseur de revêtement magnétiques expriment les mesures en unités de distance linéaire, et non en poids de revêtement. Toutefois, la lecture du jaugeur peut facilement être convertie en une valeur de poids de revêtement.

Le tableau précédent est détaillé dans le texte ci-dessous :
Pour convertir : | En : | Multiplier par :
• oz./ft2 | mils | 1,684
• oz./ft2 | microns | 42,78
• oz/pi2 | g/m2 | 305,15
• mils | microns | 25,4
• mils | g/m2 | 181,18
• mils | oz./ft2 | 0,5938
• microns | g/m2 | 7,133
• microns | oz./ft2 | 0,023375
• microns | mils | 0,03937
• gm/m2 | oz./ft2 | 0,03277
• gm/m2 | mils | 0,005519
• gm/m2 | microns | 0,14019
Exemple A : Imaginez que vous effectuez une mesure sur une bobine d'acier revêtue de zinc galvanisé à l'aide d'une jauge PosiTector 6000 F et que vous obtenez une lecture d'épaisseur unilatérale de « 0,35 mil ». Celle-ci peut être facilement convertie en oz/pi² en procédant de la manière suivante :
Exemple B : Vous pouvez également vérifier rapidement si une tôle d'acier galvanisée est conforme à un grammage de revêtement spécifique. Selon la norme ASTM A653, une désignation de revêtement G90 signifie que la masse de zinc sur les deux faces d'une tôle d'acier est de 0,90 oz/ft².
Cependant, une jauge d'épaisseur magnétique ne mesure qu'une seule face. Par conséquent :
0,45 oz./ft² x 1,684 = 0,76 mil par face, ou 0,45 oz./ft² x 42,78 = 19 microns par face
Exemple C : Pour calculer les grammes par mètre carré (à partir d'un résultat affiché en microns), multipliez d'abord la lecture de la jauge (ou la moyenne d'une série de lectures) par un facteur de 2, puis multipliez ce résultat par 7,133. Le calcul final indiquera le grammage du revêtement pour les deux faces de la pièce revêtue.
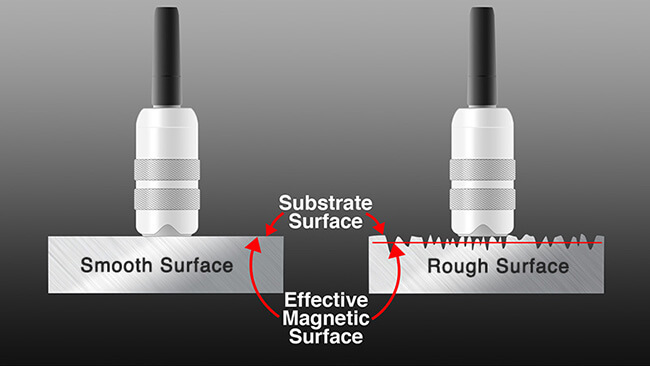
R : Bien que la surface galvanisée puisse paraître lisse, il existe une rugosité superficielle microscopique sur le zinc et sur l'acier. Par conséquent, la meilleure représentation de l'épaisseur du revêtement est obtenue en faisant la moyenne d'une série de lectures conformément à la norme ASTM A123.
R : Les jauges d'épaisseur de revêtement magnétiques affichent les valeurs de mesure en unités de distance linéaire, et non en grammage de revêtement. Toutefois, la lecture de la jauge peut facilement être convertie en une expression du grammage du revêtement à l'aide d'une table de conversion ou d'un facteur de multiplication.

R : Selon la norme ASTM A653, une désignation de revêtement G90 signifie que la masse de zinc sur les deux faces d'une tôle d'acier est de 0,90 oz./ft2
Une jauge d'épaisseur magnétique ne mesure qu'une seule face.
Par conséquent :
Extraits de la norme ASTM A123 Standard Specification for Zinc (Hot-Dip Galvanized) Coatings on Iron and Steel Products :
ASTM A123/A123M—Spécification standard pour les revêtements de zinc (galvanisés à chaud) sur les produits en fer et en acier
ASTM E376—Pratique standard pour la mesure de l'épaisseur de revêtement par des méthodes d'examen par champ magnétique ou par courants de Foucault (électromagnétiques)
ASTM A153/A153M—Spécification standard pour le revêtement de zinc (à chaud) sur la quincaillerie en fer et en acier
ASTM A653/A653M—Spécification standard pour les tôles d'acier revêtues de zinc (galvanisées) ou d'un alliage zinc-fer (galvanisées par alliage) par le procédé de galvanisation à chaud
ASTM A767/A767M—Spécification standard pour les barres d'acier revêtues de zinc (galvanisées) pour le renforcement du béton
ASTM D7091—Pratique standard pour la mesure non destructive de l'épaisseur de feuil sec des revêtements non magnétiques appliqués sur des métaux ferreux et des revêtements non magnétiques et non conducteurs appliqués sur des métaux non ferreux


