
Cet article décrit les technologies disponibles pour mesurer l'épaisseur des poudres de revêtement polymérisées et non polymérisées. Il examine les principes de fonctionnement ainsi que les méthodes d'essai et normes industrielles associées, et aborde les tendances récentes en matière d'assurance de la qualité (AQ) dématérialisée.
La mesure de l'épaisseur de feuil devrait constituer une opération de routine pour tous les applicateurs de peinture en poudre (Figure 1). Une mesure régulière permet de maîtriser le coût des matériaux, d'optimiser l'efficacité de l'application et de préserver la qualité du fini. Les fabricants de revêtements en poudre recommandent des plages d'épaisseur de feuil cibles afin d'obtenir les meilleures caractéristiques de performance, et les clients s'attendent à ce que ces paramètres soient respectés.
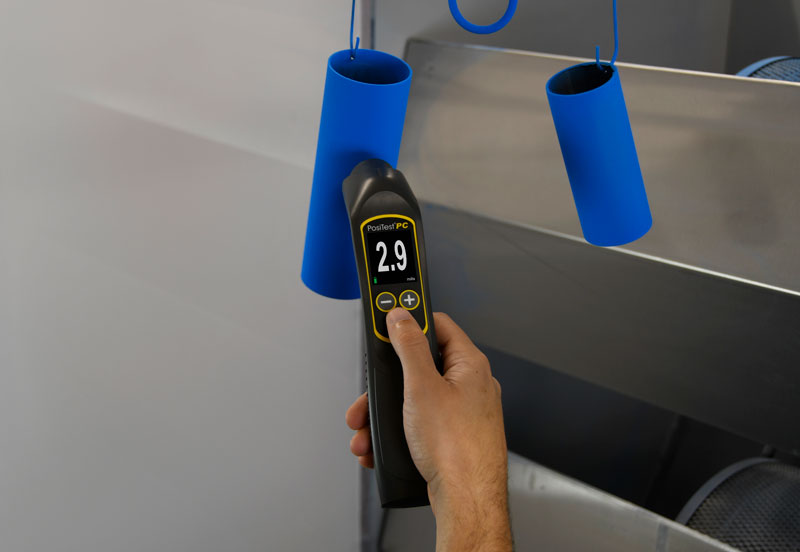
L'épaisseur du feuil de poudre peut être mesurée avant et après la polymérisation à l'aide de plusieurs instruments différents. Un exemple est illustré à la Figure 2. Chaque atelier d'application de peinture en poudre doit connaître le matériel disponible et savoir l'utiliser.
L'épaisseur de feuil est sans doute la mesure la plus importante effectuée lors de l'application et de l'inspection des revêtements protecteurs. Les peintures en poudre sont conçues pour remplir leur fonction lorsqu'elles sont appliquées dans une plage d'épaisseur spécifiée par le fabricant. De nombreuses propriétés physiques et esthétiques du revêtement fini sont directement influencées par l'épaisseur de feuil sec (DFT). Le DFT peut modifier la couleur, le brillant, le profil de surface, l'adhérence, la souplesse, la résistance aux chocs et la dureté du revêtement. L'ajustement de pièces assemblées après revêtement peut également être compromis si l'épaisseur de feuil n'est pas conforme aux tolérances.
La mesure précise de l'épaisseur du fini présente également d'autres avantages. Qu'il s'agisse de satisfaire aux exigences de l'Organisation internationale de normalisation (ISO), de qualité ou du client en matière de maîtrise des procédés, les entreprises doivent vérifier la qualité du revêtement pour éviter de gaspiller de l'argent en retouches. En contrôlant leur équipement d'application, elles s'assurent que le revêtement est appliqué conformément aux recommandations des fabricants.

Les applicateurs doivent appliquer la poudre de manière homogène (Figure 3) et conformément à la fiche technique du produit. L'application d'un DFT excessif entraîne non seulement du gaspillage, mais risque également d'empêcher un durcissement complet et peut réduire considérablement la performance globale du système de revêtement. Des surépaisseurs de feuil entraînent fréquemment une mauvaise adhérence, provoquant le décollement ou l'écaillage du revêtement par rapport au substrat. Des essais réguliers permettent de réduire le nombre de retouches internes et de retours clients liés à des défauts de finition.
Les mesures de l'épaisseur du revêtement en poudre peuvent être réalisées selon différentes méthodes, selon que l'essai est effectué avant ou après le cure de la poudre. L'American Society for Testing and Materials (ASTM) dispose d'une série de normes décrivant ces techniques.
Les mesures de l'épaisseur de feuil peuvent être effectuées avant ou après la polymérisation et la réticulation. La méthode employée est déterminée par le type de substrat, la plage d'épaisseur du revêtement, la taille et la forme de la pièce, ainsi que par les considérations économiques de l'opération.
Sur les poudres appliquées non durcies, la mesure de la hauteur peut s'effectuer à l'aide de peignes à peinture et de jauges électroniques (Figure 4) dotées de sondes spéciales pour poudre. Les poudres de revêtement diminuant généralement en épaisseur au cours du processus de polymérisation, il convient de déterminer un facteur de réduction pour estimer le DFT durci. Par ailleurs, les instruments à ultrasons mesurent la poudre non durcie sans contact avec la surface et évaluent automatiquement l'épaisseur durcie de la poudre.
Après la polymérisation, divers outils portatifs permettent d'effectuer des mesures directes du DFT sur la pièce revêtue. Ces instruments non destructifs utilisent des principes magnétiques, à courants de Foucault ou ultrasonores, selon le substrat. Les méthodes moins courantes incluent la mesure au micromètre, les méthodes destructives sur film sec telles que la coupe micrographique et la mesure gravimétrique (de masse).
L'unité standard couramment utilisée pour la mesure de l'épaisseur de poudre en Amérique est le mil ; 1,0 mil équivaut à un milliardième ou un millième de pouce (1/1000 de pouce). Si l'épaisseur spécifiée par le fabricant est de 2,0 à 5,0 mils, l'épaisseur finale durcie de la poudre doit se situer entre 0,002 et 0,005 pouce. L'unité de mesure métrique est le micron (µm) ; 25,4 microns équivalent à 1,0 mil.
Les applicateurs doivent appliquer la poudre de manière homogène et conformément à la fiche technique du produit. Cela permet de tirer le meilleur parti de cette spécification de poudre particulière. La plupart des spécifications d'essai d'épaisseur s'appliquant à l'épaisseur polymérisée de la poudre, notre examen des différentes techniques de mesure d'épaisseur commence par là.
Les micromètres ont été l'un des premiers outils utilisés pour contrôler le DFT et conservent des applications pratiques aujourd'hui. Ils présentent l'avantage de mesurer n'importe quelle combinaison de revêtement et de substrat, mais l'inconvénient d'exiger un accès au substrat nu. Deux mesures doivent être effectuées : l'une avec le revêtement en place et l'autre sans. La différence entre les deux lectures, soit la variation de hauteur, correspond à l'épaisseur du revêtement.
Deux techniques destructives sont également disponibles. L'une consiste à couper la pièce revêtue en coupe transversale et à mesurer l'épaisseur de feuil par observation microscopique de la coupe. L'autre technique utilise un microscope gradué pour observer une incision géométrique à travers le revêtement polymérisé. Cette méthode est utilisée lorsque les méthodes non destructives économiques ne sont pas possibles ou lorsque les résultats non destructifs doivent être confirmés.
La méthode la plus courante pour mesurer l'épaisseur de poudre polymérisée consiste à utiliser des jauges de DFT électroniques. Elles sont portatives, faciles à utiliser et d'un coût relativement bas. Elles utilisent des principes magnétiques, à courants de Foucault ou ultrasonores, selon le matériau de la pièce.
Les jauges mécaniques peuvent être utilisées lorsque la pièce est en acier. Elles emploient un aimant permanent et un ressort étalonné. L'appareil mesure la force nécessaire pour arracher cet aimant de la surface d'acier revêtue. Les jauges magnétiques à arrachement sont robustes, simples, peu coûteuses, portables et ne nécessitent généralement aucun réglage de calibration. Elles constituent une excellente option économique dans les situations ne nécessitant que quelques lectures pendant la production.
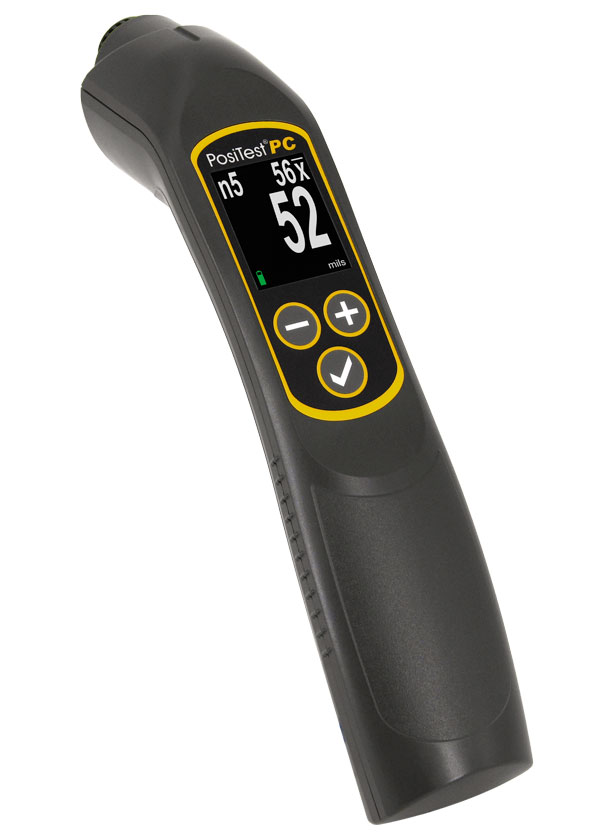
Pour des raisons de simplicité, de polyvalence, de précision et d'archivage des données, les instruments de DFT électroniques constituent un choix populaire tant pour les grandes que pour les petites lignes de poudrage. Ils utilisent un principe magnétique lors des mesures sur l'acier et un principe à courants de Foucault sur les autres métaux, parfois combinés en un seul instrument. Les résultats de mesure sont affichés sur un écran à cristaux liquides (LCD) lisible. Une large sélection de sondes est disponible pour accéder à des formes de pièces inhabituelles ou pour mesurer avec précision des systèmes de revêtement très minces ou très épais.
Les applications sur des matériaux non métalliques, tels que le plastique ou le bois revêtu, nécessitent une technique d'écho d'impulsion ultrasonore (Figure 5). Cela offre des opportunités aux industries qui ne pouvaient auparavant pas effectuer de contrôle qualité non destructif à un prix abordable. L'un des avantages de cette technique de mesure est la possibilité de mesurer les différentes couches d'un système de revêtement multicouche.

Les méthodes de mesure abordées jusqu'à présent s'appliquent à une pièce après la polymérisation de la poudre. Il est également possible, et dans certaines circonstances plus souhaitable, de mesurer un revêtement immédiatement après son application afin de prédire l'épaisseur de la poudre polymérisée.
Si un revêtement a été mal appliqué, sa correction après séchage ou polymérisation chimique nécessite un temps de main-d'œuvre supplémentaire coûteux, peut entraîner une contamination du feuil et peut introduire des problèmes d'adhérence et d'intégrité du système de revêtement. La mesure de l'épaisseur de feuil pendant l'application permet de déterminer la nécessité d'une correction et d'un réglage immédiats par l'applicateur.
Bien que la plupart des spécifications de revêtement en poudre indiquent des cibles d'épaisseur polymérisée, il est possible de déterminer si la poudre appliquée respecte les spécifications d'épaisseur avant la finalisation de la polymérisation et de la réticulation.
Il existe de bonnes raisons de vouloir une prévision précise du DFT polymérisé, en particulier sur les lignes en mouvement. En fonction de la longueur du four, du nombre de pièces en cours de polymérisation, ainsi que du temps requis pour le processus de polymérisation et pour la mesure manuelle du DFT après la polymérisation, il y a un délai considérable avant que l'opérateur ne puisse intervenir dans le processus d'application pour apporter les modifications nécessaires.
Si des défauts de revêtement sont découverts, un nombre considérable de pièces revêtues doivent être reprises dans une boucle de retouche, ou si la retouche s'avère trop coûteuse, elles devront peut-être même être mises au rebut. Pour certaines opérations, ces inconvénients ne sont plus acceptables pour répondre aux exigences des processus de finition modernes.
La mesure de la poudre à l'état non polymérisé et non gélifié garantit une épaisseur de feuil polymérisé correcte. Elle permet de configurer et d'ajuster finement le système d'application avant la polymérisation. Cela permettra à son tour de réduire la quantité de rebuts et de surpulvérisation. Des prévisions précises permettent d'éviter le décapage et le revetement, ce qui peut poser des problèmes d'adhérence et d'intégrité du revêtement.
La norme ASTM D 7378 décrit trois procédures pour mesurer les poudres de revêtement appliquées.
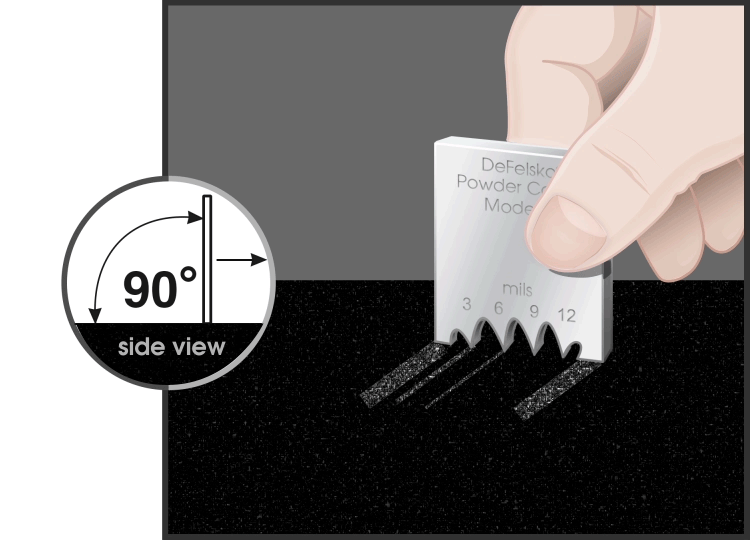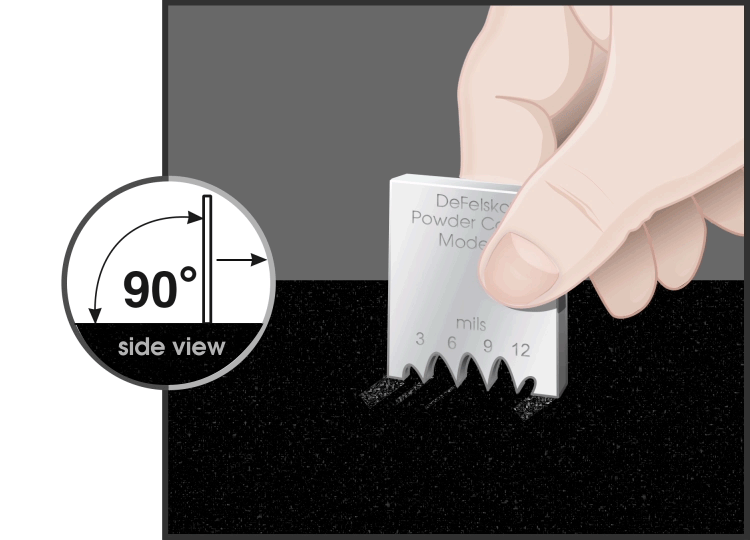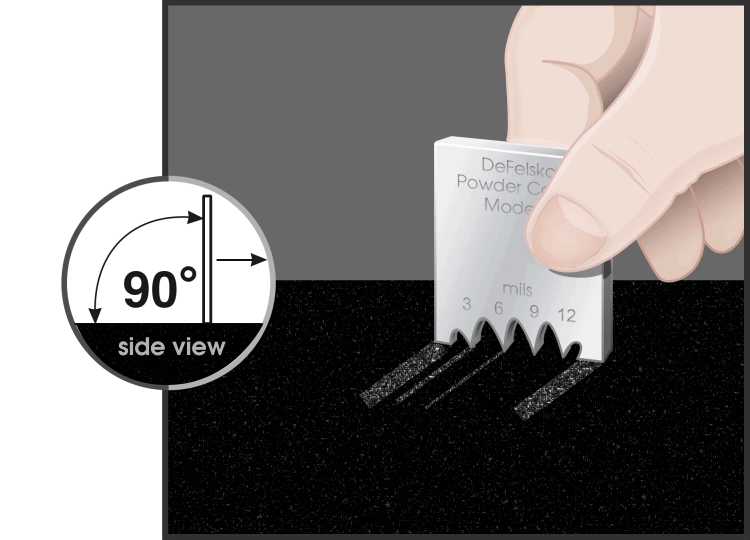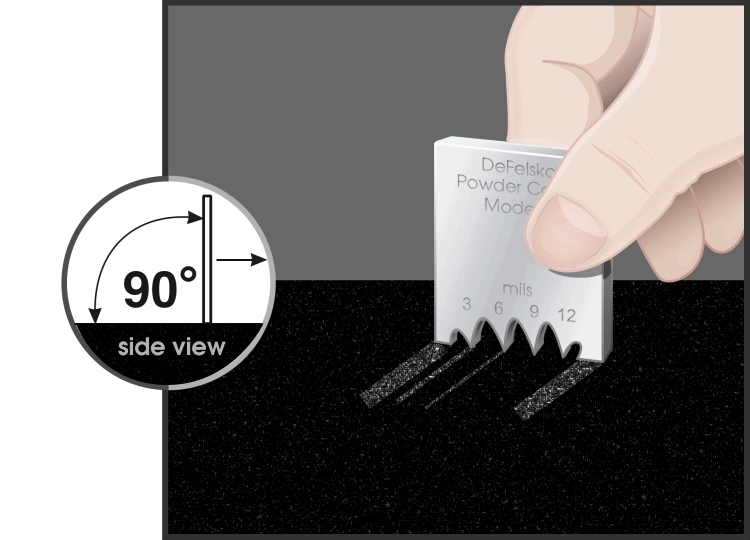
Jauges à encoches métalliques. Ces outils déterminent manuellement l'épaisseur lorsqu'ils sont tirés à la main à travers la poudre appliquée. De manière similaire au fonctionnement d'une jauge de feuil humide, le dispositif détermine la hauteur de la poudre comme étant comprise entre la dent portant le numéro le plus élevé qui a laissé une marque et sur laquelle de la poudre adhère, et la dent suivante la plus élevée qui n'a laissé aucune marque et sur laquelle aucune poudre n'adhère. Ces outils simples (Figure 6) sont peu coûteux mais précis seulement à quelques mils près. Les mesures peuvent être effectuées sur une surface rigide adaptée, mais elles laisseront des marques dans la poudre qui risquent de ne pas être recouvertes lors de l'écoulement de la poudre pendant le processus de polymérisation.
Jauges électroniques. Les appareils qui utilisent une sonde à poudre spécialement conçue peuvent mesurer l'épaisseur de la poudre appliquée. Des micro-aiguilles intégrées dans la sonde pénètrent dans la poudre de revêtement jusqu'au substrat. La sonde est ensuite pressée manuellement contre la surface de la poudre pour effectuer une mesure d'épaisseur. Cette procédure s'applique uniquement aux substrats métalliques plans et peut laisser des marques sur le produit final.
Les deux procédures ci-dessus permettent uniquement de mesurer la hauteur de la poudre de revêtement non polymérisée. Toutefois, comme indiqué précédemment, les spécifications d'épaisseur sont le plus souvent exprimées en épaisseur de poudre polymérisée. Les poudres de revêtement diminuant généralement en épaisseur de près de 50 pour cent pendant le processus de polymérisation, ces deux procédures nécessitent un facteur de réduction établi pour estimer l'épaisseur du film polymérisé pour chaque poudre de revêtement particulière. Ce facteur de réduction est obtenu en mesurant l'épaisseur de la poudre polymérisée au même endroit que celui où la mesure de la hauteur de la poudre non polymérisée a été effectuée, puis en soustrayant les mesures avant et après.
Jauges ultrasonores sans contact. La procédure C de la norme ASTM D 7378 décrit un type d'instrument relativement récent qui est rapidement devenu une solution populaire pour la mesure de l'épaisseur de poudre sèche. Il s'agit d'un dispositif ultrasonore qui peut être utilisé de manière non destructive sur de la poudre non polymérisée pour estimer le DFT final sans laisser de marques susceptibles d'altérer le fini.
Ces instruments sont portatifs et alimentés par piles, et fonctionnent immédiatement dès la sortie de l'emballage pour la plupart des poudres. Leur simplicité d'utilisation et leur conception ergonomique permettent aux opérateurs de ligne de les utiliser rapidement et efficacement.
Les instruments de mesure de l'épaisseur de revêtement sans contact présentent l'avantage décisif d'être non destructifs. Cela signifie qu'après la mesure, les composants mesurés peuvent être réintroduits dans le processus en cours.
Aussi simples soient-ils à manipuler, un utilisateur avisé doit vérifier leur fonctionnement de manière régulière, en particulier lorsqu'il se conforme à une procédure ISO interne. Trois étapes garantissent une exactitude optimale.
L'étalonnage des jauges d'épaisseur de revêtement est généralement un processus documenté réalisé par le fabricant de l'équipement dans un environnement contrôlé. Un certificat d'étalonnage attestant de la traçabilité à un institut national de métrologie peut être émis. Il n'existe pas d'intervalle de temps normalisé pour le réétalonnage, et celui-ci n'est pas strictement obligatoire, mais un intervalle d'étalonnage peut être établi en fonction de l'expérience et de l'environnement de travail. Une fréquence d'un an est généralement suggérée par de nombreux fabricants d'instruments.
Il s'agit d'un contrôle d'exactitude effectué par l'utilisateur à l'aide de étalons de référence connus. Ce contrôle rapide garantit que l'instrument mesure correctement et que l'utilisateur l'emploie de manière adéquate. Pour de nombreuses jauges, l'exactitude peut être vérifiée en mesurant des cales plastiques ou des étalons revêtus d'époxy dont les valeurs assignées sont traçables à un institut national de métrologie.
L'ajustage, ou ajustage d'étalonnage, consiste à aligner les mesures d'épaisseur de la jauge sur celles d'un échantillon de référence connu afin d'améliorer l'exactitude de la jauge sur un revêtement spécifique dans une portion déterminée de sa plage de mesure. Cette opération est rarement requise dans l'industrie de la peinture en poudre, car les propriétés acoustiques ne varient pas de manière significative d'une poudre de revêtement à l'autre.
Dans le contexte concurrentiel actuel, les clients choisissent souvent des entreprises de finition dotées de systèmes de contrôle qualité solides. En investissant dans un système simple qui enregistre et analyse les résultats de DFT, les applicateurs de poudre peuvent étudier les tendances, réduire les coûts et fidéliser leurs clients en leur fournissant une documentation attestant de leur capacité à respecter une spécification requise.
Un programme d'assurance qualité peut se résumer à l'élaboration d'une procédure prévoyant la réalisation d'un nombre déterminé de mesures d'épaisseur au même endroit sur chaque pièce. En enregistrant toutes les valeurs, les variations peuvent être analysées à intervalles réguliers et des actions correctives peuvent être entreprises si nécessaire.
La collecte manuelle de données avec un stylo et du papier est fastidieuse, sujette aux erreurs et peut engendrer des coûts importants pour un projet de revêtement. Une jauge d'épaisseur qui enregistre les résultats de mesure simplifie cette tâche. L'automatisation de la collecte des mesures est le meilleur moyen de maîtriser les coûts et de réduire les erreurs humaines. Sous format numérique, les données peuvent être facilement stockées, exploitées dans des rapports et exportées.
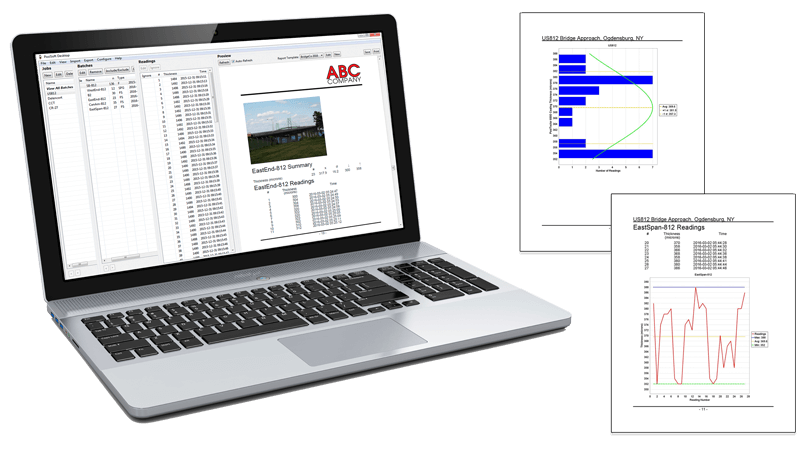
La collecte de données électroniques débute avec des jauges électroniques dotées d'une mémoire intégrée permettant d'enregistrer numériquement les données de mesure. (Voir la Figure 7.) Certains instruments peuvent même produire une analyse sommaire pendant la mesure en répartissant les travaux ou les pièces dans une mémoire par lots et en affichant en temps réel les résultats d'épaisseur moyenne ainsi que les limites minimales et maximales. Des alarmes préviennent l'utilisateur lorsqu'un résultat d'épaisseur se situe hors tolérance, permettant ainsi de prendre immédiatement des mesures correctives.
Ensuite, les données doivent être transférées vers un programme logiciel. Bien que certains instruments puissent transmettre sans fil chaque mesure au fur et à mesure à un automate de processus ou à un ordinateur personnel, il est plus courant de stocker tous les résultats dans la mémoire de la jauge et de les télécharger sur un PC à la fin du quart de travail ou une fois le travail terminé. Le téléchargement s'effectue à l'aide d'un câble de bus universel en série (USB) ou d'une communication sans fil Bluetooth.
L'analyse simple de ces données nécessite généralement un logiciel fourni par le fabricant de la jauge de DFT. Le logiciel est installé sur des ordinateurs personnels (PC) individuels et communique directement avec l'instrument de mesure d'épaisseur. Une fois les résultats d'épaisseur téléchargés, le logiciel peut archiver les données sur les disques durs de l'entreprise, exporter les informations vers un système de contrôle qualité ou de maîtrise statistique des procédés (MSP) pour l'archivage conforme aux normes ISO ou QS-9000, ou imprimer les données dans des formats sélectionnés. (La norme QS-9000 correspond aux exigences des systèmes qualité élaborées pour l'industrie automobile.)
Les applicateurs de peinture en poudre doivent être informés de la tendance émergente vers un modèle Web simplifié. De nouvelles jauges arrivent sur le marché avec une mémoire flash intégrée (stockage de masse) et la capacité de transférer sans fil les données de mesure vers le cloud pour les archiver et les partager avec n'importe quel appareil connecté à Internet, partout dans le monde.
Le stockage de masse USB a efficacement remplacé diverses interfaces telles que les ports série et parallèle. Des jauges sont disponibles et utilisent une classe de périphérique de stockage de masse USB, offrant une interface simple pour récupérer les données de manière similaire aux clés USB, aux appareils photo ou aux lecteurs audio numériques.
Lorsque la jauge est connectée via USB, n'importe quel ordinateur peut consulter et télécharger les mesures stockées dans la mémoire de la jauge (par lots) en naviguant dans un lecteur virtuel. Les mesures stockées et les graphiques peuvent être visualisés ou copiés à l'aide de navigateurs Web ou de gestionnaires de fichiers universels PC/Mac.
Le deuxième développement est l'informatique en nuage (cloud computing), un terme général désignant tout ce qui implique la fourniture de services via Internet. Pour un atelier de peinture en poudre, cela signifie que les logiciels, les données et les processeurs résident sur les serveurs d'un prestataire de services de confiance. (Voir la Figure 8.)

L'informatique en nuage présente de nombreux avantages, tels que les suivants :
Consultez PosiSoft.net pour plus de détails.
Des progrès remarquables ont été réalisés récemment dans la technologie des jauges et les applications Web. La collecte des données d'inspection devient plus rapide et plus économique. Des applications Web gratuites peuvent désormais se synchroniser avec les jauges de DFT via USB ou la technologie sans fil Bluetooth pour un investissement inférieur à 1 000 $. Le moment est idéal pour les ateliers de poudrage, grands et petits, pour envisager sérieusement de moderniser leurs instruments de test et leurs systèmes qualité. Des opportunités existent pour tirer parti des avancées réalisées tant dans la mesure de l'épaisseur de poudre que dans les outils Web de contrôle qualité sans papier, à la fois simples et puissants.

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, un fabricant basé dans l'État de New York d'instruments de mesure de revêtement portatifs vendus dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments de mesure pour diverses industries internationales, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été un membre actif de diverses organisations, notamment la NACE, la SSPC, l'ASTM et l'ISO.


