
DeFelsko fabrique des jauges portatives d’épaisseur de revêtement à ultrasons qui conviennent particulièrement à la mesure non destructive de l’épaisseur de feuil sec sur plastique. De nombreux secteurs utilisent désormais cette technique dans leurs programmes de contrôle de la qualité.
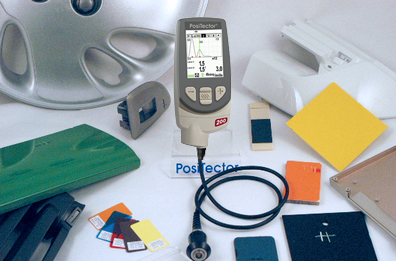
Deux modèles conviennent particulièrement aux substrats en plastique.
Applications de mesure :
Remarques complémentaires :
Certains systèmes de revêtement pour plastique sont appliqués en plusieurs couches pour obtenir les propriétés recherchées. Le PosiTector 200 B1 convient particulièrement lorsque les applicateurs ont seulement besoin de connaître l’épaisseur finale totale du revêtement.
Le PosiTector 200 B1 permet de mesurer la plupart des revêtements sur plastique dès sa sortie de l’emballage. Sa plage de mesure est de 13 à 1 000 µm (0,5 à 40 mils). Il convient particulièrement à la mesure de l’épaisseur totale du système de revêtement. Aucun réglage de l’appareil n’est nécessaire pour la plupart des applications. On peut afficher les mesures en mils ou en micromètres. L’appareil possède un grand écran en Lexan épais, résistant aux chocs.
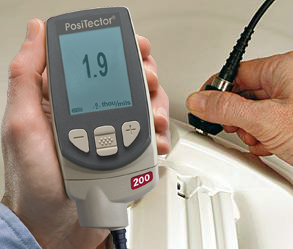
Si vous connaissez les jauges magnétiques d’épaisseur de revêtement, l’utilisation des jauges d’épaisseur de revêtement à ultrasons vous paraîtra simple et intuitive. La mesure est facile à réaliser et non destructive.
La rugosité d’un revêtement complique les mesures, y compris par ultrasons. Le PosiTector 200 dispose de fonctions pour traiter ces cas.
À l’échelle microscopique, l’épaisseur peut varier (voir fig. 2). Pour obtenir des mesures d’épaisseur représentatives, il est préférable de prendre plusieurs relevés dans une même zone et d’en calculer la moyenne.
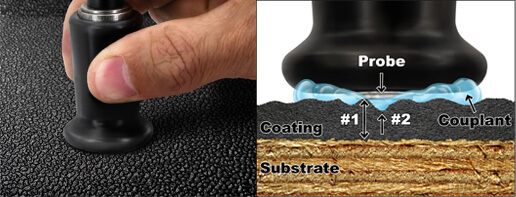
Sur une surface rugueuse, le PosiTector 200 détermine généralement l’épaisseur entre le sommet des pics du revêtement et le substrat, comme l’indique la distance n° 1 de la figure 2. Le couplant remplit les vides entre la sonde et le revêtement pour faciliter la propagation de l’impulsion ultrasonore dans celui-ci.
Une forte rugosité peut donner des épaisseurs trop faibles (distance n° 2). Dans ce cas, les échos provenant de l’interface entre le couplant et le revêtement sont plus intenses que ceux de l’interface entre le revêtement et le substrat. Le réglage Set Range du PosiTector 200 permet à l’utilisateur d’écarter les échos dus à la rugosité.
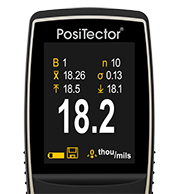
Le mode mémoire du PosiTector 200 est utile dans ces applications. Lorsque la mémoire est activée, l’appareil calcule et affiche le nombre de relevés, leur moyenne et leur écart-type, ainsi que les valeurs maximale et minimale (voir fig. 3). Le couplant fourni est plus efficace que l’eau sur les surfaces rugueuses.
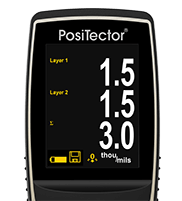
Le PosiTector 200 B3 mesure l’épaisseur totale du système de revêtement et peut mesurer séparément l’épaisseur de trois couches au maximum au sein d’un système multicouche. Son affichage graphique permet une analyse détaillée du système de revêtement.
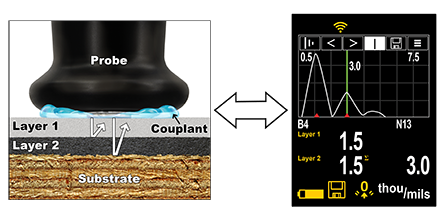
Dans l’exemple ci-dessus, les couches 1 et 2 mesurent chacune 1,5 mil d’épaisseur, soit 3,0 mils au total. L’écran LCD graphique affiche deux « pics » qui correspondent aux deux interfaces entre matériaux. Le réglage de l’instrument pour une application multicouche se fait en deux étapes.
Les véhicules comportent de nombreuses pièces en plastique à l’intérieur comme à l’extérieur. Ces pièces doivent très souvent être revêtues pour des raisons esthétiques ou de protection.
Les pièces intérieures, comme les tableaux de bord, les panneaux de porte, les caches d’airbag et les volants, sont plus difficiles à mesurer pour deux raisons. D’abord, de nombreuses pièces sont trop petites ou leur géométrie est trop complexe pour permettre un contact correct de la sonde du PosiTector 200. Ensuite, certaines pièces ont un revêtement très mince ou trop rugueux pour être mesuré de manière régulière. La jauge donne les meilleurs résultats sur une surface lisse, plane et dure, avec un revêtement d’au moins 13 µm (0,5 mil).
On peut mesurer les pièces extérieures, comme les pare-chocs, les coques de rétroviseurs et les protections latérales, si la sonde du PosiTector 200 peut accéder correctement à la surface. La jauge mesure l’épaisseur totale dans la plupart des applications et peut aussi mesurer l’épaisseur de certaines couches d’un système multicouche.
Les systèmes de revêtement automobiles comportent plusieurs couches. Le PosiTector 200 B1, modèle de base, en mesure l’épaisseur totale.
En automobile, le promoteur d’adhérence et le primaire sont généralement trop minces pour que le PosiTector 200 B3 les mesure séparément. La jauge mesure donc ces couches et la couche de base ensemble, et affiche leur épaisseur combinée. Elle mesure séparément l’épaisseur du vernis qui recouvre ces couches.
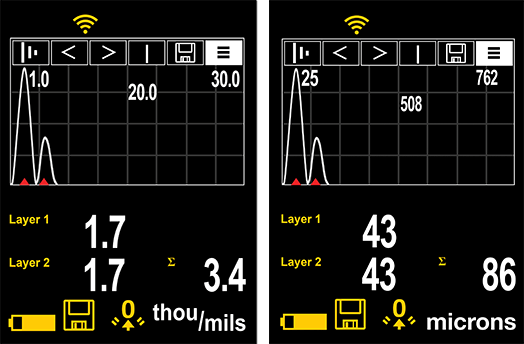
La figure 5 illustre un résultat typique obtenu avec le PosiTector 200 B3 sur une pièce extérieure automobile en plastique. À gauche, la mesure est exprimée en mils et, à droite, en micromètres. Le système comporte quatre couches, mais la jauge indique une épaisseur combinée de 1,7 mil (43 µm) pour les trois premières : promoteur d’adhérence, primaire et couche de base. Le vernis est mesuré séparément et fait aussi 1,7 mil (43 µm). L’épaisseur totale du système est de 3,4 mils (86 µm).
Ce résultat est utile lorsque la grandeur recherchée est l’épaisseur du vernis de finition. Les spécialistes de l’esthétique automobile utilisent cette fonction pour connaître l’épaisseur de vernis restante au cours du polissage. Les applicateurs s’en servent pour vérifier l’uniformité de l’épaisseur appliquée.
Les sondes à ultrasons présentées ici ont une face de mesure plane de 8 mm (0,3 po) de diamètre. Pour obtenir les meilleurs résultats, veillez à mettre toute cette face en contact avec le plastique revêtu. Sur une surface courbe, il peut être nécessaire de calculer la moyenne de plusieurs relevés pour obtenir un résultat exploitable.
Pour mesurer l’épaisseur du revêtement par ultrasons, une sonde transmet une vibration ultrasonore au revêtement par l’intermédiaire d’un couplant appliqué à la surface. Chaque instrument est livré avec un flacon de 4 oz de gel de glycol à base d’eau. Une goutte d’eau peut également servir de couplant sur les surfaces lisses et horizontales.
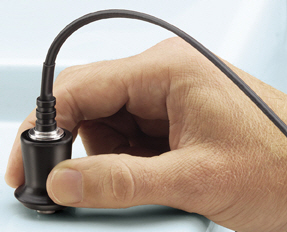
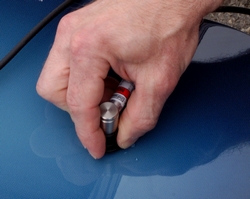
Après avoir appliqué une goutte de couplant sur la pièce revêtue, placez la sonde à plat sur la surface. Appuyez pour déclencher la mesure (voir fig. 6). Soulevez la sonde lorsqu’un double signal sonore retentit ou que le voyant vert clignote. Le dernier relevé reste alors affiché sur l’écran LCD. Pour prendre un deuxième relevé au même endroit, maintenez la sonde appuyée sur la surface. À la fin, essuyez la sonde et la surface avec un mouchoir en papier ou un chiffon doux.
Exactitude de la mesure
L’exactitude d’une mesure par ultrasons dépend directement de la valeur utilisée pour la vitesse du son dans le revêtement. Comme ces instruments mesurent le temps de propagation d’une impulsion ultrasonore, leur réglage doit correspondre à la vitesse du son dans le matériau mesuré.
En pratique, les vitesses du son varient peu d’un matériau de revêtement à l’autre dans l’industrie des plastiques. Les jauges d’épaisseur de revêtement à ultrasons n’exigent donc généralement aucune modification des réglages d’usine.
La partie droite de l’écran du PosiTector 200 peut afficher une représentation graphique de l’impulsion ultrasonore qui se propage dans le système de revêtement. Elle permet de mieux comprendre ce que la jauge détecte sous la surface du revêtement.
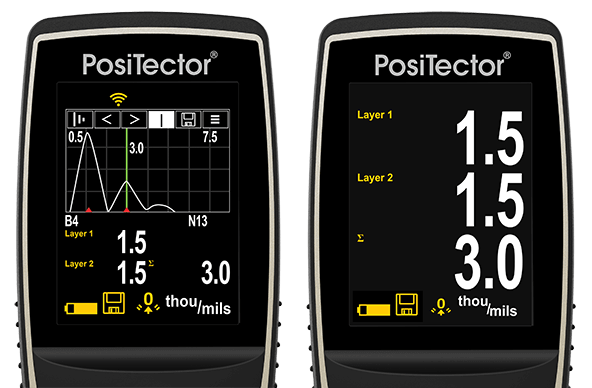
Lorsqu’on appuie la sonde sur la surface, l’impulsion ultrasonore traverse le système de revêtement et rencontre des variations de densité aux interfaces entre les couches et entre le revêtement et le substrat.
Ces interfaces sont représentées par des « pics ». Plus la variation de densité est importante, plus le pic est haut. Plus cette variation est progressive, plus le pic est large. Par exemple, deux couches essentiellement constituées du même matériau et qui se mélangent donnent un pic bas et large. Deux matériaux de densités très différentes, séparés par une interface nette, donnent un pic haut et étroit.
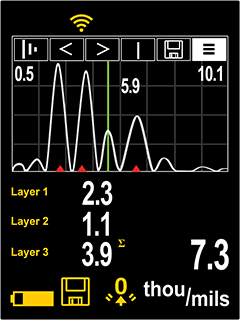
Le PosiTector 200 B3 sélectionne les pics les plus hauts pour déterminer l’épaisseur des couches. Par exemple, si l’on règle le nombre de couches sur trois, la jauge interprète les trois pics les plus hauts entre les limites Lo et Hi comme les interfaces délimitant les couches. Les pics retenus sont indiqués par des flèches triangulaires rouges (voir fig. 9).
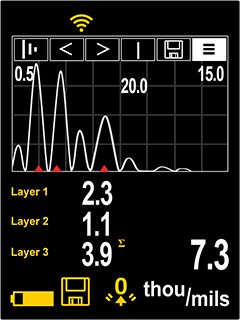
Dans la figure 9, les valeurs Lo = 0,5 mil et Hi = 15,0 mils sont représentées par deux lignes horizontales en haut et en bas de la zone graphique. La limite minimale Lo apparaît en haut, et la limite maximale Hi en bas. Les échos ou pics correspondant à des épaisseurs en dehors de ces limites sont ignorés. L’option de menu Set Range permet de définir et de modifier ces limites.
L’option de menu Set Range permet de régler cet affichage graphique. Vous pouvez modifier les limites de la plage et déplacer un curseur entre ces deux limites pour examiner d’autres pics.
Les jauges magnétiques et à courants de Foucault conventionnelles ne fonctionnent que sur les métaux. L’industrie des plastiques a donc recours à d’autres techniques de mesure, dont les suivantes :
Ces techniques prennent du temps, sont difficiles à réaliser et sont sujettes à l’interprétation de l’opérateur ainsi qu’à d’autres erreurs de mesure. Les applicateurs jugent les méthodes destructives peu pratiques. Pour obtenir un échantillon statistiquement représentatif, plusieurs produits en bois d’un lot peuvent devoir être mis au rebut dans le cadre du processus d’essai destructif.
Une technique destructive typique nécessite de couper la pièce revêtue en coupe transversale et de mesurer l’épaisseur du film par observation microscopique de la coupe. Une autre technique de coupe transversale utilise un microscope gradué pour observer une incision géométrique à travers le feuil sec du revêtement. Pour ce faire, un outil de coupe spécial réalise une petite rainure en V précise à travers le revêtement et dans le substrat (voir Fig.11). Des jauges sont disponibles avec des pointes de coupe et des loupes graduées éclairées. Une description détaillée de cette méthode d’essai est fournie dans la norme ASTM D4138-07a, « Standard Practice for Measurement of Dry Film Thickness of Protective Coating Systems by Destructive, Cross-Sectioning Means ».
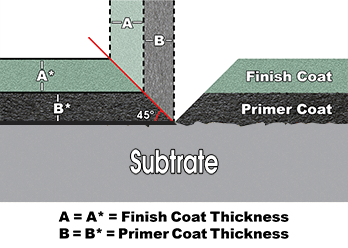
Le principe de cette méthode est simple, mais les sources d’erreur sont nombreuses. La préparation de l’échantillon et l’interprétation des résultats demandent du savoir-faire. Le positionnement du réticule de mesure sur une interface irrégulière ou mal définie peut compromettre l’exactitude, notamment d’un opérateur à l’autre. La méthode est utilisée lorsqu’une méthode non destructive peu coûteuse est impossible à mettre en œuvre ou pour confirmer un résultat obtenu par un essai non destructif.
Avec l’arrivée des instruments à ultrasons, de nombreux applicateurs de revêtements se sont tournés vers l’inspection non destructive.
À quoi servent les revêtements sur plastique ?
Le revêtement des plastiques, notamment dans l’automobile, nécessite l’application de plusieurs couches pour obtenir l’aspect et les propriétés de protection recherchés. La finition extérieure donne souvent une indication de la qualité et de la durabilité des produits de consommation coûteux. Les revêtements des pièces en plastique doivent aussi répondre aux contraintes propres à ces substrats, notamment en matière d’adhérence, de souplesse et de température.
Les substrats plastiques courants (c’est-à-dire polyéthylène, polypropylène, polyoléfine thermoplastique, ABS, nylon, PVC) sont non poreux, résistants à la plupart des solvants et présentent une faible énergie de surface par rapport à d’autres matériaux. Cela rend la surface en plastique difficile à mouiller et offre peu de possibilités aux revêtements d’adhérer en pénétrant ou en s’ancrant physiquement dans les irrégularités de surface. Pour contrer ces difficultés, des promoteurs d’adhérence sont utilisés comme additifs pour peinture ou comme primaires afin de favoriser l’adhérence des revêtements sur leurs substrats. Un promoteur d’adhérence présente généralement une affinité pour le substrat et le revêtement appliqué, permettant ainsi aux revêtements appliqués de satisfaire aux exigences de performance prévues.
Revêtements automobiles
Dans les revêtements automobiles, le terme « promoteur d’adhérence » désigne le primaire, généralement à base de polyoléfine chlorée ou d’une autre polyoléfine modifiée, qui favorise l’adhérence de la couche de peinture suivante au plastique. Les promoteurs d’adhérence sont généralement appliqués pour obtenir une épaisseur de feuil sec de 0,3 à 0,5 mil (7,5 à 12,5 µm). Cette épaisseur est inférieure à l’épaisseur recommandée de 1 mil (25 µm) pour une couche individuelle. Il peut donc être difficile pour une jauge à ultrasons de distinguer le promoteur des couches suivantes.
Les primaires comblent les petites imperfections de moulage et peuvent former une couche conductrice qui facilite l’application électrostatique des couches suivantes. Le primaire protège aussi le substrat contre les rayons UV du soleil et lui confère une résistance aux produits chimiques, notamment à l’essence, ainsi qu’à l’humidité. On choisit souvent la teinte du primaire en fonction de celle de la couche de base pour réduire l’épaisseur nécessaire de celle-ci et atténuer l’effet des impacts de gravillons.
La couche de base apporte l’essentiel de la couleur, des propriétés physiques et des effets esthétiques. Les couches de base résistantes à la décoloration contiennent souvent des pigments à effet, comme ceux qui donnent le fini métallisé courant en peinture automobile. On peut appliquer une ou plusieurs couches de base. Selon le procédé d’application, une jauge à ultrasons peut avoir du mal à les distinguer les unes des autres.
Les vernis résistants protègent contre les agressions extérieures comme les attaques chimiques, les déjections d’oiseaux, les rayures dues au lavage et les impacts de gravillons. Le vernis et la couche de base forment ensemble la finition. Le contraste acoustique à l’interface permet de distinguer le vernis des couches appliquées auparavant.
La mise en peinture compte parmi les opérations les plus coûteuses de l’assemblage automobile. Les constructeurs et les assembleurs cherchent donc constamment à améliorer leurs techniques. L’application « mouillé sur mouillé » consiste à déposer les revêtements en phase aqueuse les uns sur les autres sans laisser durcir les couches précédentes. Elle réduit la consommation d’énergie et de peinture ainsi que les besoins de changement d’outillage, tout en préservant l’aspect final. Les couches ont toutefois tendance à se mélanger dans une zone de transition. Les interfaces acoustiques étant moins nettes, une jauge à ultrasons distingue plus difficilement l’épaisseur de chaque couche.
Fabricants et applicateurs ont longtemps pensé qu’il n’existait aucune méthode simple et fiable de mesure non destructive des revêtements sur plastique. On plaçait généralement des éprouvettes métalliques, en acier ou en aluminium, à côté de la pièce, puis on mesurait l’épaisseur déposée sur l’éprouvette à l’aide d’une jauge mécanique ou électronique, magnétique ou à courants de Foucault. Cette méthode exige beaucoup de travail et suppose qu’une éprouvette plane placée dans la zone de peinture reçoit la même épaisseur de peinture que la pièce en plastique. Les ultrasons permettent de mesurer l’épaisseur totale du revêtement sur la pièce elle-même. Selon la jauge et le procédé d’application, ils permettent aussi de distinguer plusieurs couches.
Le mesurage ultrasonore de l’épaisseur de revêtement est désormais une méthode d’essai reconnue et fiable utilisée dans l’industrie du bois. La méthode d’essai standard est décrite dans la norme ASTM D6132, « Standard Test Method for Nondestructive Measurement of Dry Film Thickness of Applied Organic Coatings Using an Ultrasonic Gage » (2022, ASTM). Pour vérifier l’étalonnage de la jauge, des étalons d’épaisseur revêtus d’époxy sont disponibles avec une certification traçable aux organismes nationaux de normalisation.
Il est désormais possible de mesurer rapidement et sans destruction l’épaisseur sur des matériaux qui nécessitaient auparavant des essais destructifs ou des analyses en laboratoire. Cette technologie améliore la régularité des opérations et le débit de production à l’atelier de finition. Les économies possibles comprennent :
Aujourd’hui, ces instruments sont simples à utiliser, abordables et fiables.
Ces dernières années, l’utilisation des plastiques s’est développée rapidement. Si l’industrie automobile a incontestablement montré la voie, d’autres secteurs font également une large place aux matières plastiques. Selon la Society of the Plastics Industry, la fabrication de produits en plastique divers (qui représente la majeure partie de l’industrie de transformation des plastiques) constitue la quatrième industrie manufacturière aux États-Unis. Seuls les véhicules à moteur et équipements, le raffinage du pétrole ainsi que les composants et accessoires électroniques la devancent. Bien que les plastiques soient souvent teintés directement lors du processus de fabrication, de nombreuses pièces en plastique doivent être peintes pour améliorer leur aspect, obtenir une correspondance des couleurs avec d’autres pièces, accroître la stabilité de la surface plastique ou produire un effet spécial recherché.
Le marché mondial des peintures automobiles s’élevait à 6,6 milliards de dollars en 2001, selon le cabinet PG Phillips & Associates. Une part croissante de ce marché concernait le revêtement des plastiques utilisés pour les pare-chocs, les panneaux extérieurs et les garnitures décoratives. Dans l’industrie automobile, les applicateurs et les assembleurs doivent répondre à des exigences strictes d’aspect et de durée de vie. Comme la mise en peinture est le procédé le plus coûteux de la fabrication automobile, il faut limiter le temps, la quantité de produit et les retouches tout en satisfaisant aux exigences techniques de performance et de conformité environnementale. Une méthode de mesure efficace doit donc permettre de détecter et de corriger rapidement, avec exactitude et fiabilité, les problèmes d’application.
Couplant
Le couplant transmet la vibration ultrasonore de la sonde au revêtement. L’eau est un bon couplant pour les revêtements lisses. Utilisez le gel de glycol fourni pour les revêtements plus rugueux. Même si le gel risque peu d’endommager ou de tacher la finition, nous recommandons de l’essayer sur un échantillon. Si une tache apparaît, vous pouvez utiliser une petite quantité d’eau à la place du gel. Si vous craignez que le gel endommage le revêtement, consultez la fiche de données de sécurité sur notre site Web et demandez conseil à votre fournisseur de revêtement. D’autres liquides, comme le savon liquide, peuvent également servir de couplant.
Mode mémoire
Les modèles PosiTector 200 Standard peuvent enregistrer 250 mesures. Les modèles PosiTector 200 Advanced peuvent stocker 100 000 mesures réparties dans un maximum de 1 000 lots, à des fins d’analyse statistique à l’écran, d’impression sur une imprimante sans fil Bluetooth en option, ou de téléchargement vers un ordinateur personnel à l’aide du câble USB fourni et de l’une des solutions PosiSoft.


