
Les surfaces en acier sont fréquemment nettoyées par projection d'abrasif avant l'application de revêtements de protection. Le profil de surface résultant, parfois appelé profil d'adhérence, se compose d'un motif complexe de pics et de vallées qui doit être évalué avec précision afin de garantir la conformité aux spécifications des travaux ou du contrat. Les paramètres mesurés comprennent la hauteur du profil, le nombre de pics, la densité des pics et l'augmentation de la surface spécifique (rugosité).
Dans l'industrie des revêtements de protection, la bande de réplique est largement utilisée pour quantifier le profil de surface. Cependant, comme la plupart des autres méthodes de mesure sur site, la bande ne détermine que la hauteur maximale du profil. D'autres mesures de la texture de surface, tout aussi significatives, peuvent être obtenues à l'aide de microscopes électroniques ou confocaux, ou encore de profileurs laser interférométriques ; toutefois, ces instruments volumineux, complexes et onéreux ne conviennent pas à une utilisation sur site.
La bande de réplique fournit une copie inversée d'une surface en acier décapée par jet abrasif. Cet article réexamine la bande de réplique en tant que source d'autres paramètres de profil de surface requis par les professionnels des revêtements. Il explique comment il est possible d'obtenir de nouvelles informations précieuses à partir de la bande de réplique à l'aide d'appareils de mesure sur site simples et économiques.
Mots-clés : surface ; profil ; réplique ; bande ; rugosité ; adhésion ; rugosité
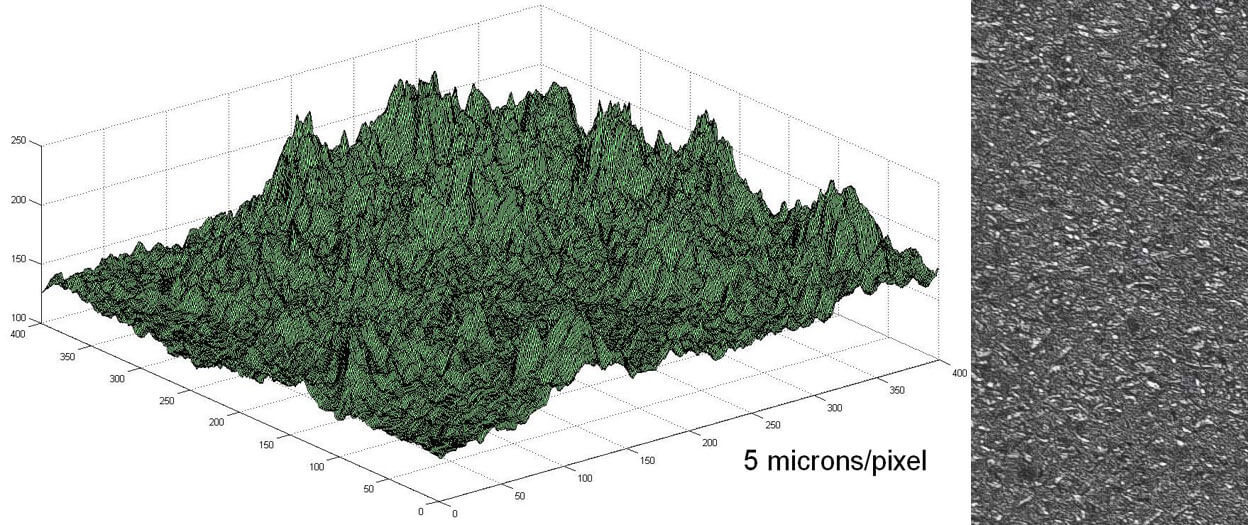
Une surface en acier après décapage par jet abrasif présente des irrégularités aléatoires caractérisées par des pics et des vallées difficiles à qualifier (Fig. 1). La nature de la surface décapée permet de prédire l'adhérence de la peinture. Si la rugosité mesurée entre les pics et les vallées est insuffisante, la peinture n'adhérera pas. Si elle est excessive, les pics les plus hauts risquent de traverser la couche de peinture et de devenir des foyers de corrosion.
Diverses méthodes de mesure sont à la disposition des professionnels des revêtements, notamment les microscopes à focalisation, les comparateurs de surface, les micromètres de profondeur et les rugosimètres à palpeur. Chacune d'elles fournit une partie de l'information. Il est souhaitable d'obtenir les paramètres nécessaires à partir d'une seule source pratique. Cet article examine la bande de réplique comme source potentielle.
La bande de réplique est une méthode établie de longue date pour caractériser une surface. Elle est simple, relativement peu coûteuse et présente une bonne corrélation avec les résultats obtenus par d'autres méthodes. Elle s'avère particulièrement utile pour les mesures sur des surfaces courbes qu'il est difficile de mesurer directement avec des instruments à palpeur, des systèmes de balayage laser interférométrique ou des dispositifs optiques de mesure de distance focale. Il n'est donc pas surprenant qu'elle soit devenue la méthode de mesure du profil de surface la plus populaire sur le terrain. Son fonctionnement est décrit dans plusieurs normes internationales, notamment ASTM D44171, ISO 8503-52, NACE RP02873 et AS 3894.54.
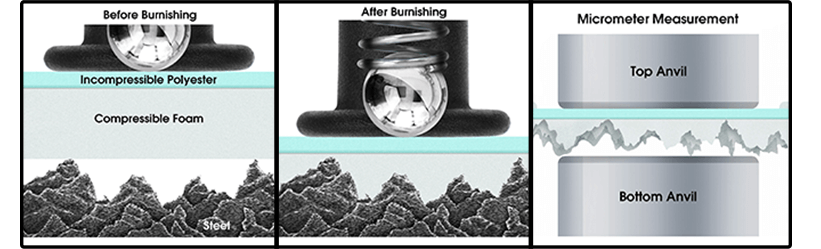
La bande de réplique se compose d'une couche de mousse compressible fixée sur un support en polyester incompressible d'épaisseur hautement uniforme (50 µm + 2 µm). Lorsqu'elle est pressée contre une surface en acier rugueuse, la mousse forme une empreinte, ou réplique inversée, de la surface. La mousse peut s'affaisser jusqu'à environ 25 % de son épaisseur initiale. Par conséquent, lorsque les pics les plus hauts de la surface d'origine poussent contre le support en polyester, la mousse entièrement compressée est déplacée latéralement. De même, les vallées les plus profondes de l'original créent les pics les plus hauts dans la réplique.
Le fait de placer la bande compressée (réplique) entre les touches de mesure d'un micromètre à ressort et de soustraire la contribution du support en polyester incompressible (50 µm) permet d'obtenir une mesure du profil de rugosité de surface moyen pic-à-vallée (Fig. 2).
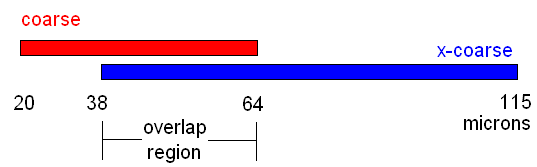
La bande de réplique est disponible en plusieurs épaisseurs afin de faciliter la mesure du profil sur différentes plages. La plage principale de mesure avec la bande de réplique se situe entre 20 et 115 µm, couverte par deux types de bandes comme suit :
La bande de réplique est utilisée pour mesurer le profil de rugosité de l'acier décapé par projection abrasive depuis la fin des années 1960. Par rapport à d'autres méthodes, elle présente les avantages d'être robuste, d'avoir un coût de démarrage relativement faible, d'offrir une bonne répétabilité et de permettre de conserver une réplique physique de la surface évaluée. Cette méthode est largement utilisée et comprise.
Un autre avantage, parfois sous-estimé, réside dans le fait que, contrairement aux techniques à sonde pointue, la méthode par réplique échantillonne une zone bidimensionnelle contiguë suffisamment grande pour fournir des statistiques robustes. Un balayage unique d'un rugosimètre électronique, par exemple, échantillonne une ligne le long d'une surface préparée par projection abrasive d'une longueur de 12,5 mm et d'une largeur de 10 µm, soit une surface totale de 0,12 mm2. Une seule réplique en mousse plastique échantillonne environ 31 mm2, soit une surface 250 fois plus grande.
Cependant, ces avantages s'accompagnent d'inconvénients. Le plus notable est le fait que cette méthode de réplication et la détermination de l'épaisseur associée sont des procédures analogiques, et que chaque type ou épaisseur de bande n'est précis que sur une plage limitée de hauteur de profil. Couvrir la plage de profils présentant le plus d'intérêt pour les professionnels des revêtements protecteurs et des revêtements intérieurs (environ 20 à 115 µm) nécessite deux types de bandes : « Coarse » et « X-Coarse ».
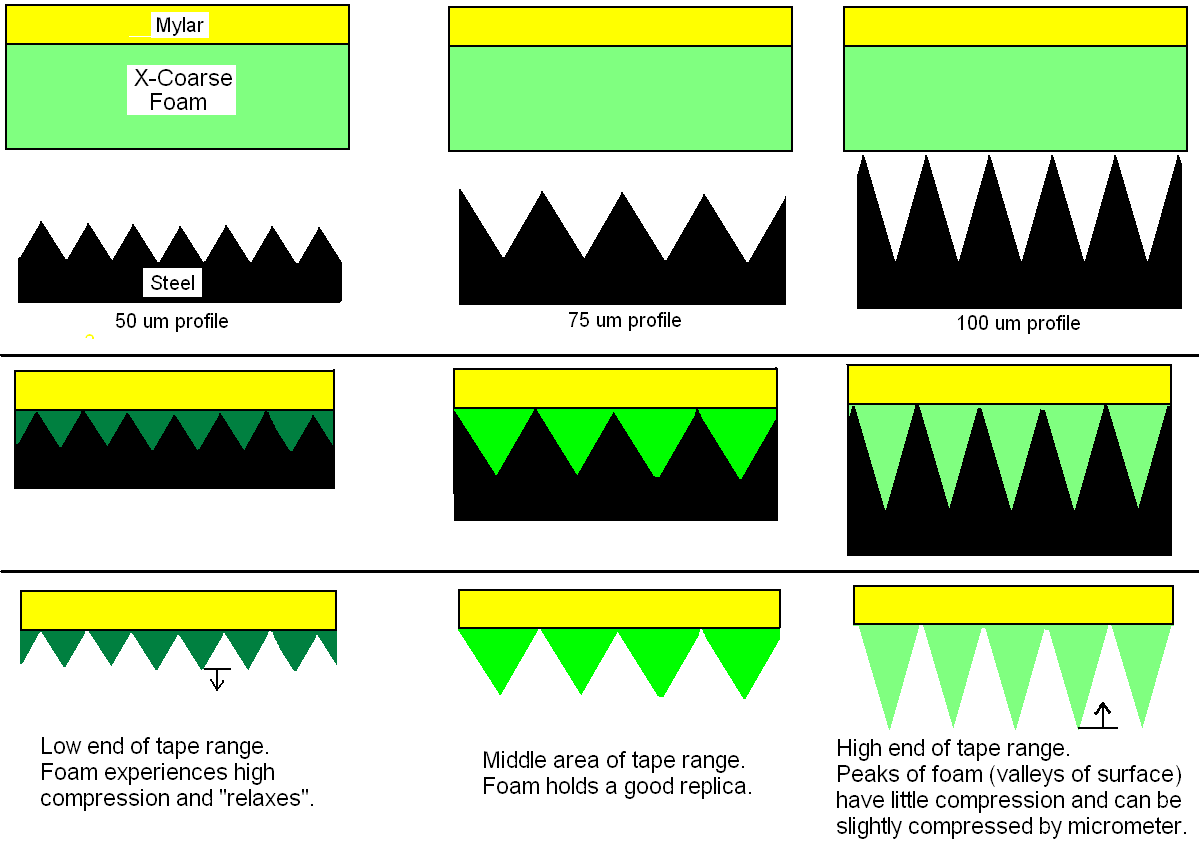
An unfortunate characteristic of replica tape is that measurements are most accurate near the middle of each grade's range and least accurate at the outer ends of each grade's range (Fig.3). That is why two other grades, Coarse Minus (<20 µm) and X-Coarse Plus (>115 µm), are used to check and, if necessary, adjust measurements at the lower and upper ends of the primary range.
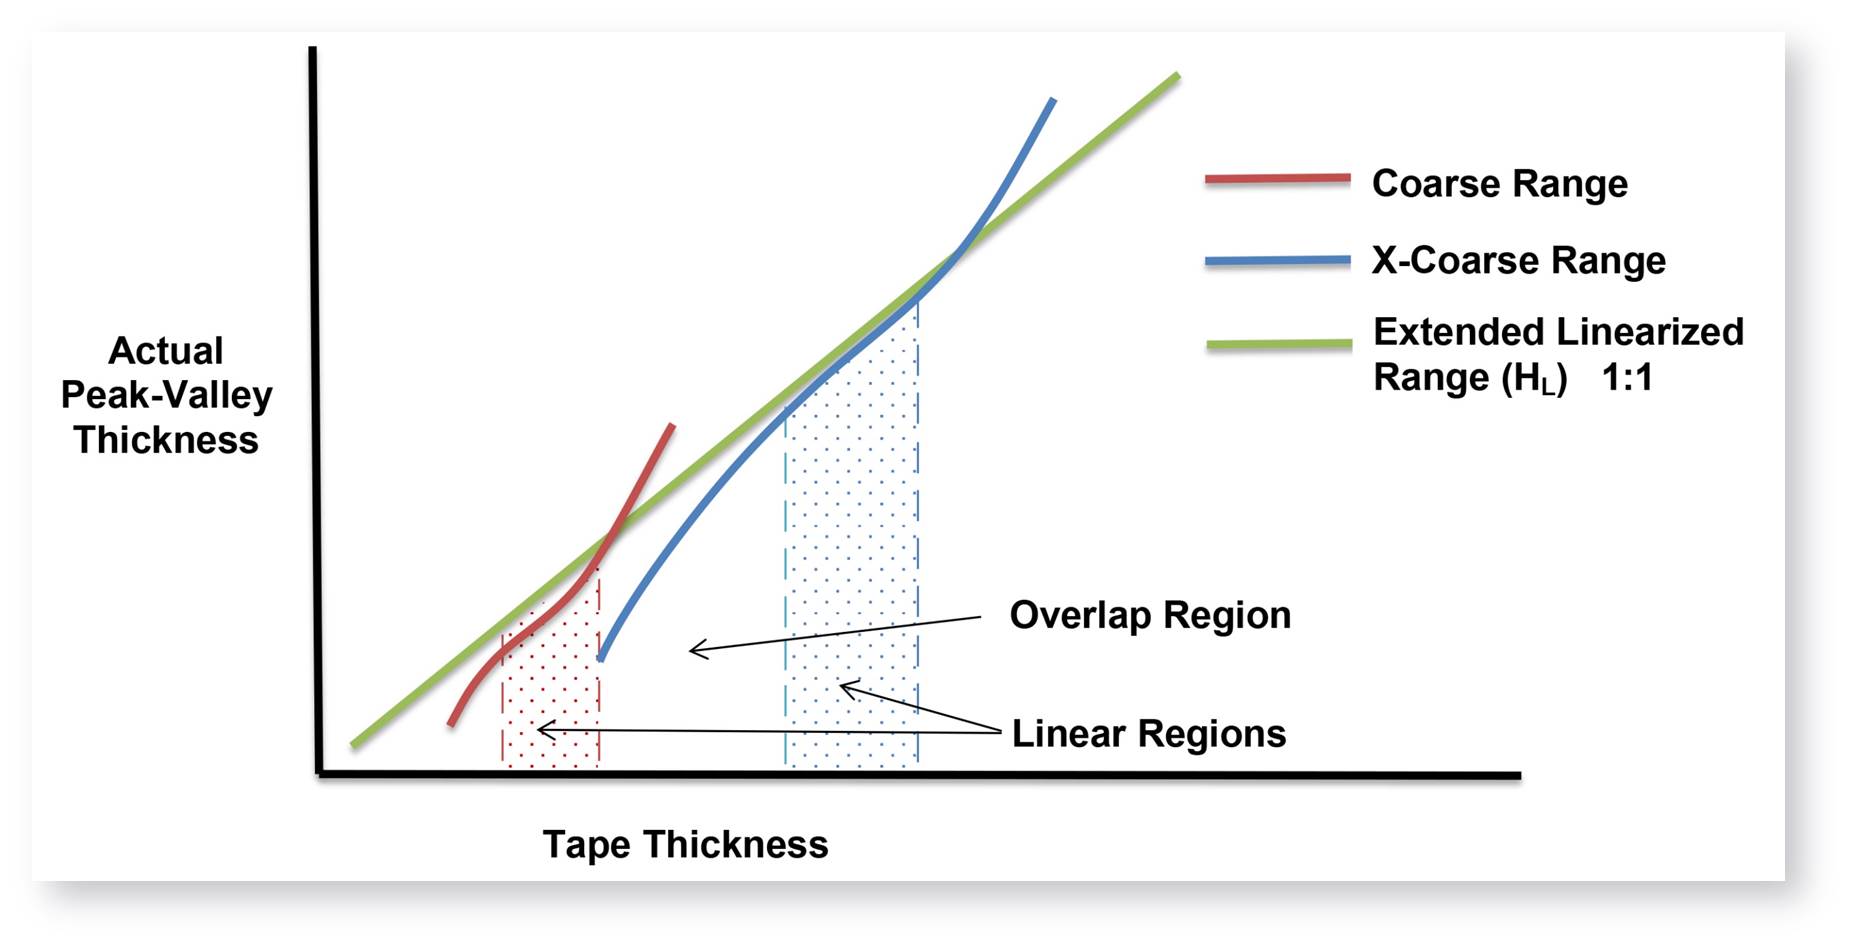
La perte de linéarité à l'extrémité de la plage de chaque type de bande est liée à la manière dont la bande se comprime dans ces zones d'épaisseur. Chaque épaisseur, ou type, de bande devient moins précise à mesure que les pics qu'elle doit répliquer approchent de l'épaisseur totale de la mousse de réplication. Lors de la mesure au micromètre, les pics sont légèrement comprimés, ce qui équivaut à une forme de moyennage de la hauteur des pics. Cela limite la précision à l'extrémité supérieure de la plage d'un type de bande. À l'extrémité inférieure de sa plage, la précision est limitée par le fait que, tout comme une éponge de cuisine fortement essorée, la mousse de réplication atteint un état de compression maximale et se détend peut-être légèrement (Fig. 4). Le résultat, qu'il s'agisse de l'extrémité supérieure ou inférieure, est que la réponse de la mousse de réplication à la compression n'est pas linéairement liée au degré de compression.
L'extrémité supérieure de la plage du grade Coarse et l'extrémité inférieure de la plage du grade X-Coarse partagent une région de « chevauchement » de 38 à 64 µm (Fig. 3 et 5). Les instructions actuelles de Testex décrivent une procédure relativement complexe et chronophage (la moyenne d'une lecture utilisant le grade Coarse et d'une lecture utilisant le grade X-Coarse) qui est utilisée pour assembler les sous-plages Coarse et X-Coarse afin d'obtenir des lectures raisonnablement précises sur la plage plus large de 20 à 115 µm. Cette méthode constitue un compromis entre la précision et la simplicité d'utilisation.
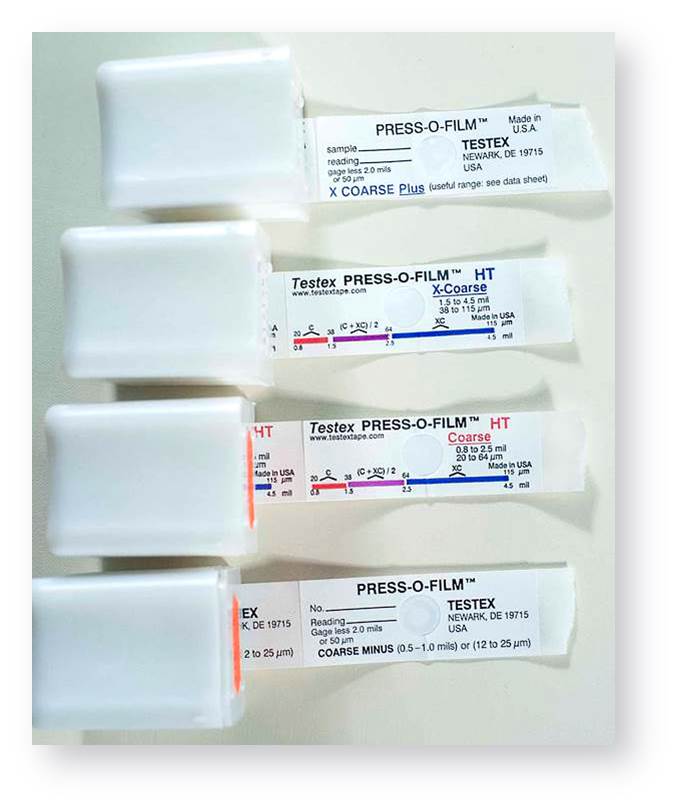
Alternativement, les lacunes imposées par la non-linéarité et la plage limitée de ces deux sous-plages de bandes peuvent être compensées par un processeur utilisant des tables de correspondance (« look-up tables »). Ce n'est pas une option envisageable pour un simple micromètre à ressort (Fig. 6). Les instruments électroniques dotés de processeurs puissants peuvent offrir aux utilisateurs la possibilité d'afficher soit la lecture directe traditionnelle de l'épaisseur de la réplique (H), soit d'appliquer eux-mêmes une valeur d'ajustement pour afficher une mesure linéarisée de la hauteur du profil de surface (HL).

Lorsqu'il est basculé en mode « linéarisé » HL, le processeur de l'instrument guide l'utilisateur à travers les lectures nécessaires (exigeant généralement l'insertion d'une réplique de type « Coarse » ou « X-Coarse ») et restitue une mesure corrigée de la réponse non linéaire de la mousse. Cet ajustement de linéarité tend à être faible (de l'ordre d'un écart-type), mais les principaux avantages du conditionnement du signal de l'appareil résident dans la réduction de l'incertitude de mesure, la diminution de la charge de travail de l'inspecteur ainsi que des risques d'erreur, et la réduction du nombre de répliques nécessaires aux inspecteurs pour garantir la précision. De plus, étant donné que chaque type de bande fonctionne en réalité sur une plage plus étendue que celle spécifiée sur l'étiquette, l'utilisation de facteurs d'ajustement appropriés permet au type X-Coarse de mesurer le profil dans la plage nominale Coarse, et inversement.
Aussi intéressantes que soient ces informations améliorées sur la hauteur du profil, la surface de 31 mm2 de la réplique contient encore davantage de données de caractérisation de surface. L'imagerie numérique permet d'obtenir de nouvelles données significatives.
Une propriété de la bande liée à sa capacité à répliquer les surfaces est l'augmentation de sa transmission optique aux endroits où elle est compressée. La transmission de la lumière est proportionnelle au degré de compression. Une photographie d'une bande de réplique rétroéclairée révèle des zones claires de compression plus élevée (pics) et des zones sombres de compression plus faible (vallées) (Fig. 7a).
En appliquant ce principe de transparence, les comptages de pics peuvent être déterminés en comptant simplement les points lumineux sur l'empreinte capturée par un capteur d'image numérique. Ces mesures de luminosité (chacune d'une taille comparable à la sonde de 5 microns d'un profilomètre à contact) correspondent à des mesures d'épaisseur qui, à leur tour, reflètent le profil de la surface d'origine. Un instrument doté d'un processeur exécutant un algorithme approprié peut identifier les pics et déterminer la densité aréique des pics, c'est-à-dire le nombre de pics présents par centimètre carré, ou Pd, tel que défini par la norme ASME B46.15.
Contrairement aux profilomètres à stylet, les compteurs de pics sur bande de réplique, à l'instar des profilomètres optiques interférométriques de laboratoire, délicats et coûteux, calculent de véritables densités de pics bidimensionnelles. Les profilomètres à stylet ne mesurent qu'une seule ligne sur une surface rugueuse, et la plupart des caractéristiques qu'ils enregistrent comme « pics » sont en réalité des « épaulements de pics » où le stylet a tracé le long du flanc du pic plutôt que sur son sommet.
Un autre avantage de ces images réside dans le fait qu'une quantité de données plus importante est exploitée pour générer chaque mesure (1 000 000 de points pour une mesure unique sur bande de réplique contre 5 000 points pour un balayage au stylet de 2,5 cm). De plus, tout cela est réalisé à l'aide d'un instrument de terrain robuste qui utilise un matériel économique pour obtenir des données de caractérisation de surface comparables à celles fournies par des instruments de laboratoire.
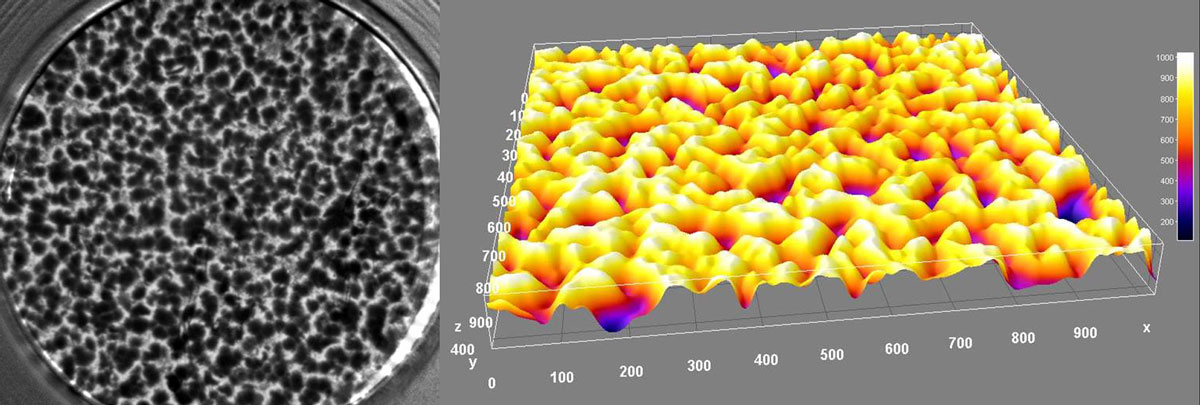
Des paramètres de caractérisation de surface supplémentaires peuvent potentiellement être extraits une fois la relation épaisseur/transparence appliquée à l'interprétation de l'image d'intensité à l'aide d'un logiciel de rendu 3D. Le résultat se traduit par des cartes tridimensionnelles de la surface en acier sablé à un coût bien inférieur à celui des dispositifs de profilage interférométrique (Fig. 7b).
Bien que la hauteur des pics et le nombre de pics soient des facteurs déterminants pour l'adhérence à long terme des revêtements, ils contribuent tous deux à un paramètre sous-jacent plus fondamental : la surface développée6, ou Sdr.
Les images 3D permettent de mesurer l'accroissement de surface résultant d'une opération de décapage. Le Sdr est un paramètre de champ 3D qui assure une corrélation fonctionnelle avec la technique d'application en fournissant aux professionnels des revêtements une valeur de rugosité – soit la surface supplémentaire créée par le décapage exprimée en pourcentage d'augmentation (surface réelle / surface x-y)7.
Un appareil portatif simple et économique, utilisant des capteurs d'épaisseur et d'imagerie, permet de caractériser la bande de réplique et de générer des images ainsi que des données statistiques de la surface d'origine. Ces paramètres comprennent :
H – La moyenne des distances maximales pic-vallée obtenue en mesurant l'épaisseur de la bande de réplique à l'aide d'un micromètre ou d'un capteur d'épaisseur.
HL – Une mesure de la hauteur pic-vallée plus précise, corrigée de la non-linéarité de la bande sans qu'il soit nécessaire de faire la moyenne de 2 répliques ou plus. Cette méthode présente l'avantage supplémentaire de pouvoir étendre la plage de chaque nuance de bande de réplique.
Pd – Densité aréique des pics conformément à la norme ASME B46.1. Cette valeur est souvent citée comme indicateur de la liaison mécanique disponible pour ancrer les revêtements de protection.
Sdr – Rapport de surface interfaciale développée exprimé en pourcentage de surface supplémentaire apportée par la texture par rapport à un plan idéal de la taille de la zone de mesure. Images – Rendu 2D et 3D de la surface de la bande de réplique à des fins de documentation.
1ASTM D4417 « Standard Test Methods for Field Measurement of Surface Profile of Blast Cleaned Steel » (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2ISO 8503-5 « Préparation des subjectiles d'acier avant application de peintures et de produits assimilés — Caractéristiques de rugosité des subjectiles d'acier décapés — Partie 5 : Méthode de réplique par bande adhésive pour la détermination du profil de surface » (Organisation internationale de normalisation (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genève 20, Suisse)
3NACE Standard RP0287-2002, « Field Measurement of Surface Profile of Abrasive Blast-Cleaned Steel Surfaces Using a Replica Tape ». (National Association of Corrosion Engineers (NACE), 1440 South Creek Dr., Houston, TX USA 77084-4906)
4Australian Standard AS 3894.5-2002, « Site testing of protective coatings, Method 5: Determination of surface profile ». (Standards Australia, GPO Box 476, Sydney NSW 2001 Australia)
5ASME B46.1-2009 « Surface Texture (Surface Roughness, Waviness, and Lay) » (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA)
6ISO 25178-2 « Spécification géométrique des produits (GPS) — État de surface : Tridimensionnel — Partie 2 : Termes, définitions et paramètres d'état de surface » (Organisation internationale de normalisation (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genève 20, Suisse)
7C.A. Brown et S. Siegmann, "Fundamental scales of adhesion and area-scale fractal analysis," International Journal of Machine Tools and Manufacture, 41 (2001) 1927-1933
iL'auteur tient à remercier Leon Vandervalk de DeFelsko et Bob Stachnik de Testex pour leur aide.

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, un fabricant basé dans l'État de New York d'instruments de mesure de revêtement portatifs vendus dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments de mesure pour diverses industries internationales, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été un membre actif de diverses organisations, notamment la NACE, la SSPC, l'ASTM et l'ISO.


