
Paru dans les numéros de : Canadian Finishing & Coating Mfg. Industrial Paint & Powder Magazine; Metal Finishing - Organic Finishing Guidebook
par David Beamish, DeFelsko Corporation
Mis à jour : 13/09/2021
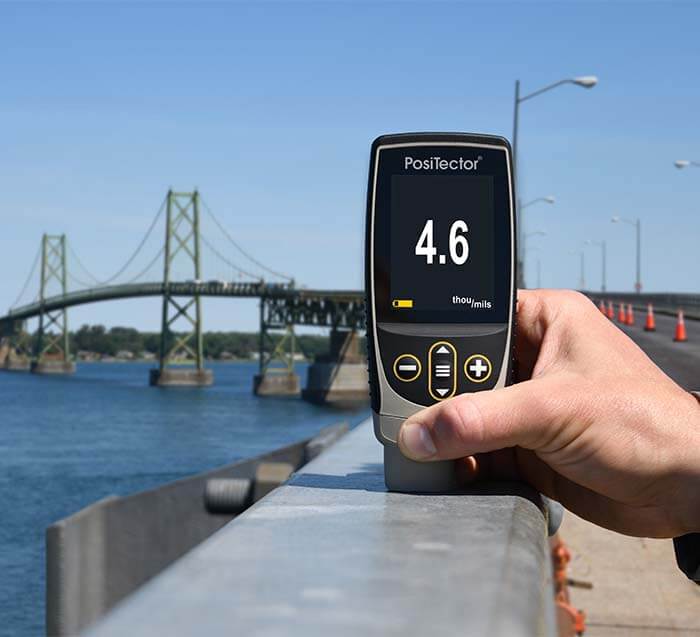
L'épaisseur de revêtement est une variable importante qui joue un rôle dans la qualité du produit, la maîtrise des processus et la maîtrise des coûts. La mesure de l'épaisseur de film peut être réalisée à l'aide de nombreux instruments différents. Comprendre les équipements disponibles pour la mesure de l'épaisseur de peinture et leur mode d'utilisation est utile à toute opération de revêtement.
Les facteurs qui déterminent la meilleure méthode pour une mesure de peinture ou de revêtement donnée comprennent le type de revêtement, le matériau du substrat, la plage d'épaisseur du revêtement, la taille et la forme de la pièce, ainsi que le coût de l'équipement. Les techniques de mesure couramment utilisées pour les films organiques polymérisés comprennent les méthodes non destructives sur film sec, telles que la mesure magnétique, par courants de Foucault, ultrasonore ou par micromètre, ainsi que les méthodes destructives sur film sec, telles que la coupe transversale ou la mesure gravimétrique (massique). Des méthodes existent également pour mesurer l'épaisseur de la peinture et du revêtement en poudre avant la polymérisation du film.
Les jauges de peinture magnétiques sont utilisées pour mesurer de manière non destructive l'épaisseur d'un revêtement non magnétique sur des substrats ferreux. La plupart des revêtements sur l'acier et le fer sont mesurés de cette manière. Les jauges magnétiques utilisent l'un des deux principes de fonctionnement suivants : l'arrachement magnétique ou l'induction magnétique / électromagnétique.
Les jauges d'épaisseur de peinture à arrachement magnétique utilisent un aimant permanent, un ressort étalonné et une échelle graduée. L'attraction entre l'aimant et l'acier magnétique rapproche les deux éléments. À mesure que l'épaisseur du revêtement les séparant augmente, il devient plus facile de détacher l'aimant. L'épaisseur de la peinture et du revêtement est déterminée en mesurant cette force d'arrachement. Les revêtements plus minces présentent une attraction magnétique plus forte, tandis que les films plus épais ont une attraction magnétique comparativement moindre. Les essais avec des jauges d'épaisseur magnétiques sont sensibles à la rugosité de surface, à la courbure, à l'épaisseur du substrat et à la composition de l'alliage métallique.
Les jauges à arrachement magnétique sont robustes, simples, peu coûteuses, portables et ne nécessitent généralement aucun étalonnage ni réglage. Elles constituent une bonne alternative économique dans les situations où les objectifs de qualité ne requièrent que quelques lectures pendant la production.
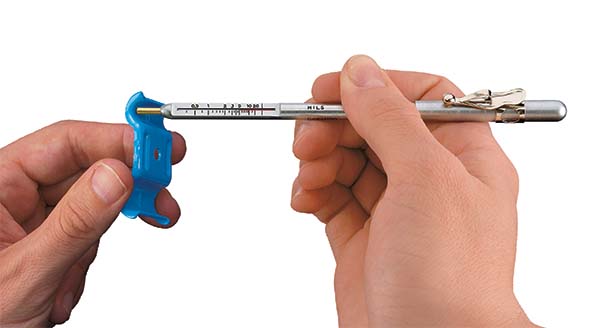
Les jauges d'épaisseur de peinture à arrachement magnétique sont généralement des modèles de type stylo ou à cadran rotatif. Les modèles de type stylo (PosiPen illustré à la fig. 1) utilisent un aimant monté sur un ressort hélicoïdal qui fonctionne perpendiculairement à la surface revêtue. La plupart des jauges d'épaisseur de revêtement à arrachement de type stylo possèdent de grands aimants et sont conçues pour fonctionner dans une ou deux positions seulement, ce qui compense partiellement la gravité. Une version plus précise est disponible, dotée d'un aimant minuscule et précis pour mesurer sur des surfaces de petites dimensions, chaudes ou difficiles d'accès. Un triple indicateur garantit des mesures précises lorsque la jauge d'épaisseur est orientée vers le bas, vers le haut ou horizontalement, avec une tolérance de ±10 %.
Les modèles à cadran rotatif (PosiTest illustré à la fig. 2) constituent la forme la plus courante de jauge à arrachement magnétique. Un aimant est fixé à une extrémité d'un bras pivotant équilibré et relié à un spiral étalonné. En faisant pivoter le cadran avec un doigt, le ressort augmente la force exercée sur l'aimant et le détache de la surface. Ces jauges d'épaisseur de peinture sont faciles à utiliser et disposent d'un bras équilibré qui leur permet de fonctionner dans n'importe quelle position, indépendamment de la gravité. Elles sont sûres dans les environnements explosifs et sont couramment utilisées par les applicateurs de peinture et les petites unités de thermolaquage. La tolérance typique est de ±5 %.
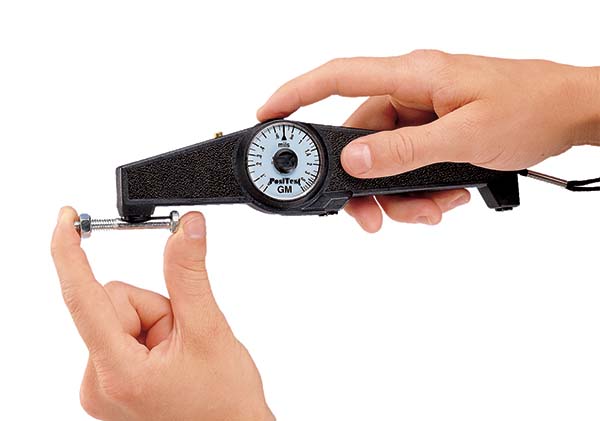
DeFelsko fabrique 2 mesureurs d'épaisseur de peinture à arrachement, le PosiPen et le PosiTest.
Les mesureurs de peinture à induction magnétique utilisent un aimant permanent comme source de champ magnétique. Un générateur à effet Hall ou une magnétorésistance est utilisé pour détecter la densité de flux magnétique à un pôle de l'aimant. Les mesureurs de peinture à induction électromagnétique utilisent un champ magnétique alternatif. Une tige ferromagnétique douce enrobée d'une bobine de fil fin est utilisée pour produire un champ magnétique. Une seconde bobine de fil sert à détecter les variations de flux magnétique.
Ces mesureurs de peinture électroniques mesurent la variation de la densité de flux magnétique à la surface d'une sonde magnétique lorsqu'elle s'approche d'une surface en acier. L'amplitude de la densité de flux à la surface de la sonde est directement liée à la distance par rapport au substrat en acier. L'épaisseur du revêtement est déterminée en mesurant la densité de flux.
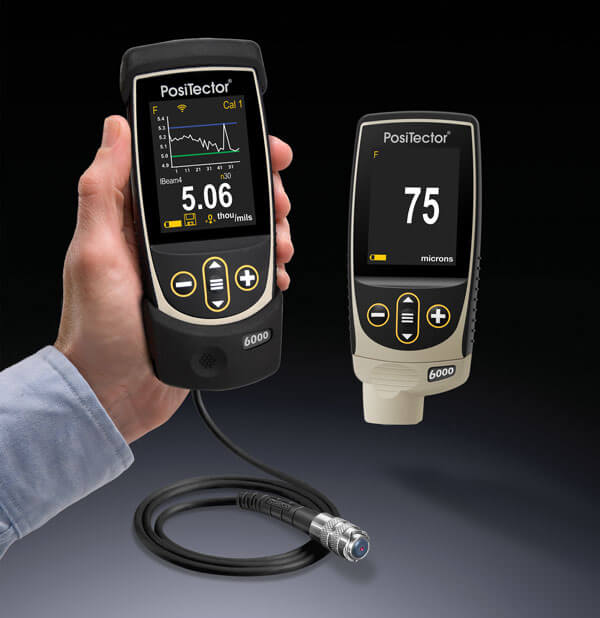
Les jauges d'épaisseur magnétiques électroniques (par ex. PosiTector 6000 Série F, PosiTest DFT Ferrous) se déclinent en de nombreuses formes et tailles. Elles utilisent généralement une sonde à pression constante afin de garantir des mesures cohérentes, indépendantes de l'opérateur. Les lectures d'épaisseur de peinture en mils s'affichent sur un écran à cristaux liquides (LCD). Les jauges d'épaisseur de peinture peuvent être dotées d'options permettant de mémoriser les résultats de mesure, d'effectuer une analyse instantanée des lectures et de transférer les résultats vers une imprimante ou un ordinateur pour analyse approfondie. La tolérance typique est de ±1 %.
Les instructions du fabricant doivent être suivies scrupuleusement pour obtenir les résultats les plus précis. Des méthodes d'essai normalisées sont disponibles dans les normes ASTM D 1186, D 7091-05, ISO 2178 et ISO 2808.
Les techniques par courants de Foucault permettent de mesurer de manière non destructive l'épaisseur de revêtements non conducteurs sur des substrats métalliques non ferreux. Une bobine de fil fin parcourue par un courant alternatif à haute fréquence (supérieure à 1 MHz) est utilisée pour générer un champ magnétique alternatif à la surface de la sonde de l'instrument. Lorsque la sonde d'épaisseur de revêtement est approchée d'une surface conductrice, le champ magnétique alternatif induit des courants de Foucault à la surface. Les caractéristiques du substrat et la distance entre la sonde et le substrat (l'épaisseur du revêtement) influencent l'amplitude de ces courants de Foucault. Les courants de Foucault génèrent leur propre champ magnétique en opposition, qui peut être détecté par la bobine d'excitation ou par une seconde bobine adjacente.
Les jauges d'épaisseur de revêtement à courants de Foucault (par ex. PosiTector 6000 Série N) ont l'apparence et le mode de fonctionnement des jauges magnétiques électroniques. Elles sont utilisées pour mesurer l'épaisseur de peinture et de revêtements sur l'ensemble des métaux non ferreux. À l'instar des jauges électroniques magnétiques, elles utilisent généralement une sonde à pression constante et affichent les résultats sur un écran LCD. Elles peuvent également proposer des options pour enregistrer les résultats de mesure ou effectuer une analyse instantanée des lectures avec exportation vers une imprimante ou un ordinateur pour un examen approfondi. La tolérance typique est de ±1 %. La mesure est sensible à la rugosité de surface, à la courbure, à l'épaisseur du substrat, à la nature du substrat métallique et à la distance par rapport à un bord.
Des méthodes normalisées relatives à l'application et à la performance de cet essai sont disponibles dans les normes ASTM B244, ASTM D1400, D7091 et ISO 2360.
Il est désormais courant que les mesureurs d'épaisseur de peinture intègrent simultanément les principes magnétique et par courants de Foucault dans un seul et même appareil (par ex. PosiTector 6000 FN, PosiTest DFT Combo). Certains simplifient la mesure de la plupart des revêtements sur tout type de métal en basculant automatiquement d'un principe de fonctionnement à l'autre, selon le substrat. Ces jauges d'épaisseur combinées sont très prisées par les peintres et les applicateurs de poudres.
La technique ultrasonore par écho d'impulsion des mesureurs d'épaisseur de peinture ultrasonores (par ex. PosiTector 200) est utilisée pour mesurer l'épaisseur de revêtements sur des substrats non métalliques (plastique, bois, etc.) sans endommager le revêtement.
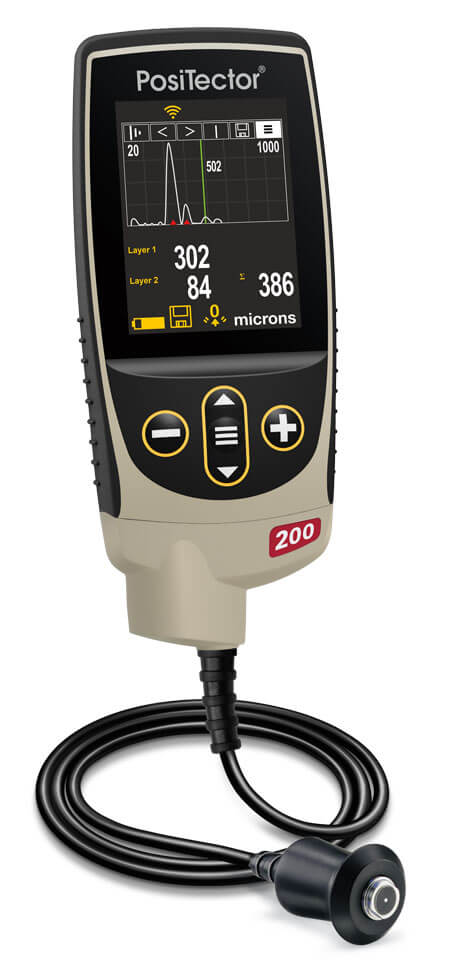
La sonde du medeur de peinture contient un transducteur ultrasonore qui émet une impulsion à travers le revêtement. Cette impulsion se réfléchit sur le substrat pour revenir vers le transducteur, où elle est convertie en un signal électrique haute fréquence. La forme d'onde de l'écho est numérisée et analysée afin de déterminer l'épaisseur du revêtement. Dans certains cas, il est possible de mesurer les couches individuelles d'un système multicouche.
La tolérance typique de cet appareil est de ±3 %. Les méthodes standard régissant l'application et la performance de cet essai sont décrites dans la norme ASTM D6132.
Pour en savoir plus sur les jauge d'épaisseur de peinture à ultrasons, veuillez consulter l'article « Utilisation des jauge d'épaisseur de revêtement à ultrasons ».
Les micromètres sont parfois utilisés pour contrôler l'épaisseur d'un revêtement. Ils présentent l'avantage de mesurer n'importe quelle combinaison de revêtement et de substrat, mais l'inconvénient d'exiger un accès au substrat nu. La nécessité d'entrer en contact à la fois avec la surface du revêtement et la face inférieure du substrat peut constituer une limite, et ils manquent souvent de sensibilité pour mesurer des revêtements minces.
Deux mesures doivent être réalisées : l'une avec le revêtement en place, et l'autre sans. La différence entre ces deux relevés, qui correspond à la variation de hauteur, est considérée comme l'épaisseur du revêtement. Sur les surfaces rugueuses, les micromètres mesurent l'épaisseur du revêtement au-dessus du pic le plus élevé.
L'une des techniques destructives consiste à découper la pièce revêtue en coupe transversale et à mesurer l'épaisseur du film par observation microscopique de la coupe. Une autre technique de coupe transversale utilise un microscope gradué pour observer une incision géométrique à travers le revêtement de film sec. Un outil de coupe spécial est utilisé pour réaliser une petite rainure en V précise à travers le revêtement jusqu'au substrat. Des jauge sont disponibles avec des pointes de coupe et une loupe graduée éclairée.
Bien que les principes de cette méthode destructive soient faciles à comprendre, des risques d'erreur de mesure subsistent. La préparation de l'échantillon et l'interprétation des résultats requièrent un certain savoir-faire. L'ajustement du réticule de mesure sur une interface irrégulière ou mal définie peut engendrer des inexactitudes, en particulier d'un opérateur à l'autre. Cette méthode est employée lorsque les méthodes non destructives économiques s'avèrent impossibles, ou pour valider des résultats non destructifs. La norme ASTM D 4138 décrit une méthode standard pour ce système de mesure.
L'épaisseur peut être déterminée en mesurant la masse et la surface du revêtement. La méthode la plus simple consiste à peser la pièce avant et après application du revêtement. Une fois la masse et la surface établies, l'épaisseur est calculée selon l'équation suivante :

où T est l'épaisseur en micromètres, m est la masse du revêtement en milligrammes, A est la surface mesurée en centimètres carrés, et d est la masse volumique en grammes par centimètre cube.
Il est difficile de corréler la masse du revêtement à son épaisseur lorsque le substrat est rugueux ou que le revêtement est irrégulier. Les laboratoires sont les mieux équipés pour mettre en œuvre cette méthode chronophage et souvent destructive.
Les jauge d'épaisseur de film humide permettent de déterminer la quantité de produit à appliquer à l'état humide pour obtenir une épaisseur de film sec spécifiée, à condition que le pourcentage d'extraits secs en volume soit connu. Ils mesurent tous les types de revêtements organiques humides, tels que les peintures, les vernis et les laques, sur des surfaces lisses, planes ou courbes.
La mesure de l'épaisseur du film humide pendant l'application permet à l'applicateur d'identifier la nécessité d'une correction et d'un ajustement immédiats. La correction du film après séchage ou durcissement chimique entraîne des coûts de main-d'œuvre supplémentaires, risque de contaminer le film et peut compromettre l'adhérence ainsi que l'intégrité du système de revêtement.
Les équations permettant de déterminer l'épaisseur de film humide (WFT) correcte, avec et sans diluant, sont les suivantes :
Sans diluant :

Avec diluant :

Le film humide se mesure le plus souvent à l'aide d'un peigne ou d'une roue pour film humide. Le peigne pour film humide est une plaque plane en aluminium, en plastique ou en acier inoxydable comportant des encoches étalonnées sur le bord de chaque face. La jauge est placée d'un coup sec et fermement sur la surface à mesurer immédiatement après l'application du revêtement, puis retirée. L'épaisseur du film humide se situe entre l'encoche revêtue la plus haute et l'encoche suivante non revêtue. Les mesures par jauge à encoches ne sont ni précises ni sensibles, mais elles s'avèrent utiles pour estimer l'épaisseur de film humide des revêtements sur des pièces dont la taille et la forme interdisent l'utilisation de méthodes plus précises (ASTM D1212).
La jauge doit être utilisée sur des surfaces lisses, exemptes d'irrégularités, et doit être déplacée dans le sens de la longueur, et non de la largeur, des surfaces courbes. L'utilisation d'une jauge de film humide sur des revêtements à séchage rapide donnera des mesures inexactes. La norme ASTM D4414 décrit une méthode standard pour la mesure de l'épaisseur de film humide au moyen de jauge à encoches.
Une roue pour film humide (rouleau excentrique) utilise trois disques. La jauge est roulée dans le film humide jusqu'à ce que le disque central entre en contact avec ce dernier. Le point de contact indique l'épaisseur du film humide. Les revêtements en poudre peuvent être mesurés avant polymérisation à l'aide d'un simple peigne manuel ou d'une jauge à ultrasons. Le peigne pour film de poudre non polymérisé fonctionne de la même manière que la jauge pour film humide. Le peigne est tiré à travers le film de poudre et l'épaisseur se situe entre la dent numérotée la plus élevée ayant laissé une marque et sur laquelle de la poudre adhère, et la dent immédiatement supérieure n'ayant laissé aucune marque et sans poudre adhérente. Ces jauge sont relativement économiques et offrent une précision de ±5 mm. Elles ne conviennent qu'à titre indicatif, car le film polymérisé peut présenter des variations après l'écoulement. Les marques laissées par la jauge peuvent altérer les caractéristiques du film polymérisé.
Un appareil à ultrasons, tel que le PosiTest PC, peut être utilisé de manière non destructive sur de la peinture en poudre non polymérisée appliquée sur des surfaces métalliques lisses afin de prédire l'épaisseur du film polymérisé. La sonde est positionnée à une courte distance de la surface à mesurer et une lecture s'affiche sur l'écran LCD de l'appareil. L'incertitude de mesure est de ±5 µm.

Les jauges d'épaisseur de revêtement sont étalonnées selon des étalons d'épaisseur connus. Il existe de nombreuses sources d'étalons d'épaisseur, mais il est préférable de s'assurer qu'ils sont traçables auprès d'un institut national de métrologie tel que le NIST (National Institute of Standards & Technology). Il est également important de vérifier que les étalons sont au moins quatre fois plus précis que la jauge qu'ils serviront à étalonner. Une vérification régulière par rapport à ces étalons permet de s'assurer que la jauge fonctionne correctement. Si les mesures ne respectent pas les spécifications de précision de la jauge, cette dernière doit être ajustée ou réparée, puis étalonnée à nouveau.
L'épaisseur du film de revêtement peut avoir un impact considérable sur les coûts et la qualité. La mesure de l'épaisseur du film doit constituer une routine pour tous les applicateurs. Le medeur de peinture approprié dépend de la plage d'épaisseur du revêtement, de la forme et du type de substrat, du coût de l'instrument, ainsi que du degré de précision requis pour la mesure.

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, fabricant basé dans l'État de New York d'instruments portatifs de contrôle de revêtements distribués dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments d'essai pour diverses industries internationales, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été membre actif de plusieurs organisations, telles que NACE, SSPC, ASTM et ISO.


