Cette étude évaluera les méthodes de mesure des profils de surface obtenus avec trois outils mécaniques : le décapeur pneumatique à aiguilles, la brosse rotative à brins et le décapeur à fléaux rotatifs. Elle examinera en particulier dans quelle mesure le ruban de réplique permet de caractériser différents profils à l’aide d’un lecteur numérique de ruban doté d’une fonction d’imagerie 3D. Plus précisément, il s’agit de déterminer si les méthodes de l’ASTM D4417 conviennent à la mesure des profils obtenus avec ces outils.
Le NAVSEA définit les outils mécaniques portatifs comme des appareils motorisés utilisés pour la préparation des surfaces et les répartit en trois grandes catégories :
De nombreuses normes traitent de la mesure du profil obtenu par décapage de l’acier par projection d’abrasif. Les profils produits par des outils mécaniques ont fait l’objet de peu d’études et de recommandations de mesure.
Cette étude examinera trois méthodes courantes de détermination des paramètres du profil de surface et évaluera leur efficacité sur les surfaces préparées à l’aide d’outils mécaniques : les micromètres à ressort utilisés avec un ruban de réplique, les micromètres de profondeur et les rugosimètres à palpeur. Elle porte sur les profils obtenus sur des panneaux d’essai en acier au moyen de décapeurs pneumatiques à aiguilles, de brosses rotatives à brins et de décapeurs à fléaux rotatifs.
L’étude évaluera l’efficacité de chaque méthode de mesure sur chacun des trois profils obtenus avec des outils mécaniques. Elle cherchera aussi à déterminer si certains outils produisent des profils dont les caractéristiques compliquent les mesures. L’analyse des données, leur représentation graphique et l’imagerie de surface en 3D serviront ensuite à recommander la méthode de mesure la mieux adaptée.
La préparation de surface influe directement sur les performances des systèmes de revêtement protecteur. Il est essentiel d’éliminer la rouille, la calamine et les contaminants de surface comme les salissures, l’huile, les sels solubles et la graisse. Le profil de surface compte tout autant, car ses caractéristiques contribuent à la durée de vie du revêtement et à sa résistance d’adhérence. Il est donc essentiel d’évaluer ce profil.
On utilise souvent des outils mécaniques pour décaper les surfaces en acier avant d’appliquer un revêtement protecteur. Le profil des surfaces décapées par projection d’abrasif se mesure couramment au ruban de réplique, au micromètre de profondeur ou au rugosimètre portatif à palpeur. Les professionnels du revêtement hésitent souvent sur la méthode à choisir pour les profils obtenus avec un décapeur pneumatique à aiguilles, une brosse rotative à brins ou un décapeur à fléaux rotatifs.
L’impact de l’abrasif crée des motifs complexes et aléatoires sur la surface. Les outils mécaniques produisent des profils à motifs répétitifs qui compliquent la mesure de la hauteur de crête à creux et de la densité des pics.
Dans un article de février 2015, D. Beamish2 a montré comment un ruban de réplique permet de déterminer des paramètres essentiels du profil de l’acier décapé par projection d’abrasif. Il a mis ces paramètres en relation avec la résistance à l’arrachement. Le ruban de réplique fournissait sensiblement plus d’informations que les autres méthodes étudiées. Il permettait notamment de déterminer la densité de pics (Pd) et le rapport d’aire interfaciale développée (Sdr), directement corrélés à la résistance à l’arrachement. Les paramètres déterminés au moyen du ruban étaient aussi étroitement corrélés aux résultats de méthodes établies de mesure des profils décapés par projection d’abrasif, comme la microscopie confocale et la profilométrie à palpeur. La présente étude prolonge cette analyse en examinant si le ruban peut également servir à mesurer le profil de diverses surfaces préparées à l’aide d’outils mécaniques.
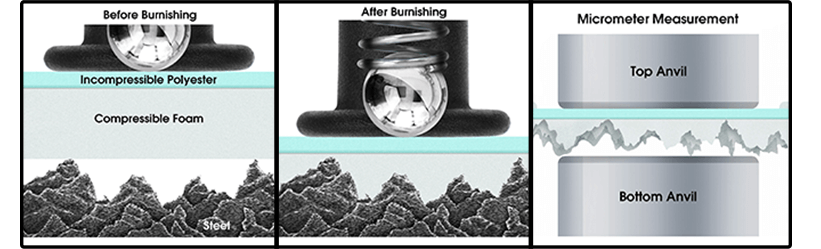
Le ruban de réplique est utilisé depuis les années 1960 pour mesurer le profil de surface de l’acier grenaillé. Largement employé dans l’industrie des revêtements, le ruban de réplique se compose d’une couche de mousse plastique compressible fixée sur un substrat en polyester non compressible d’une épaisseur hautement uniforme de 2 mils ± 0,2 mil (50,8 microns ± 5 microns). L’épaisseur de la mousse dépend du type de ruban. Le ruban de réplique est disponible en deux types (Standard et optique) et deux grades (Coarse et X-Coarse). Pour la plupart des applications, le ruban de réplique de type Standard suffit. Le ruban de réplique de type optique est utilisé pour produire des images tridimensionnelles de la surface du ruban. Les deux grades de ruban sont le Coarse, qui mesure des profils de 0,8 à 2,5 mils (20 à 64 µm), et le X-Coarse, qui mesure des profils de 1,5 à 4,5 mils (38 à 115 µm).
Pressée contre l’acier rendu rugueux, la mousse forme une empreinte inversée de la surface. Après compression, il peut ne rester qu’environ 25 % de son épaisseur initiale. Lorsque les pics les plus hauts de la surface atteignent le support en polyester, la mousse entièrement comprimée est repoussée sur les côtés. Les creux les plus profonds de la surface forment ainsi les pics les plus hauts dans l’empreinte.
Le placement de la bande comprimée entre les touches d’un micromètre à ressort, tel que le PosiTector RTR H, et la soustraction de l’épaisseur du support en polyester incompressible (2 mils / 50 µm) permettent d’obtenir une mesure du profil de rugosité maximale moyenne pic-vallée (Fig. 1).

Cette méthode de mesure est robuste, relativement simple et peu coûteuse. Elle permet de conserver une empreinte physique de la surface évaluée. Dans le secteur des revêtements, c’est l’une des méthodes les plus courantes pour déterminer la hauteur de crête à creux des surfaces décapées par projection d’abrasif.
Le ruban de réplique offre des avantages supplémentaires par rapport aux autres méthodes de mesure car il mesure le profil de surface sur une zone bidimensionnelle, plutôt que d’effectuer une mesure en un point unique ou le long d’une ligne droite. La pointe effilée du palpeur d’un micromètre de profondeur mesure un point unique avec un rayon d’environ 0,05 mm (50 microns), pour une surface d’échantillonnage de 0,007 mm2. La ligne d’échantillonnage typique d’un rugosimètre à palpeur mesure 12,5 mm de long et 4 microns de large, pour une surface de mesure totale de 0,05 mm2. La surface de mesure du ruban de réplique est de 31 mm2. Cela représente une surface de mesure environ 258 fois plus grande que celle d’un rugosimètre à palpeur et environ 4 400 fois plus grande que celle du micromètre de profondeur. De plus, lors de l’utilisation d’un instrument tel que le PosiTector RTR 3D, l’imagerie numérique du ruban de réplique bruni peut produire des images 3D des profils de surface, permettant à l’utilisateur d’observer visuellement la surface avant l’application du revêtement.
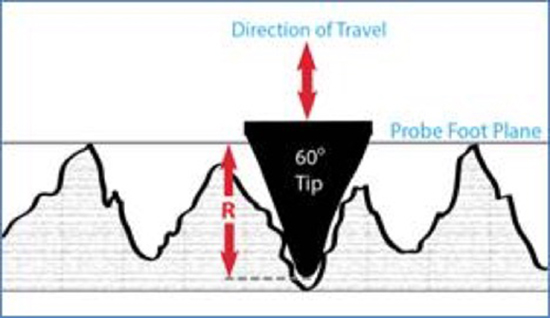
La base plane d’un micromètre de profondeur, tel que le PosiTector SPG, repose sur les pics les plus hauts du profil de surface. Une pointe de sonde montée sur ressort à l’intérieur de cette base descend dans les creux. Chaque mesure donne donc la distance entre les pics locaux les plus hauts qui soutiennent la base et le creux dans lequel la pointe s’est engagée, comme l’illustre la figure 2. Les micromètres de profondeur peuvent mesurer des hauteurs de profil qui dépassent la plage de nombreux autres instruments.
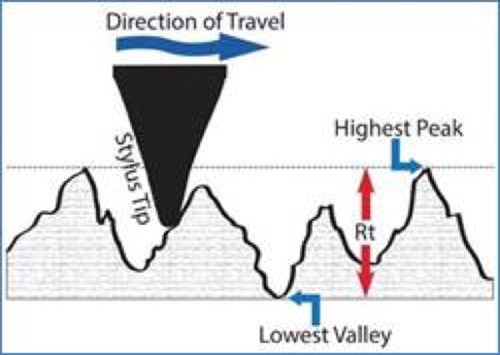
Un rugosimètre portatif à palpeur déplace le palpeur à vitesse constante sur la surface et enregistre ses mouvements verticaux. Il détermine ainsi Rt, la distance verticale entre le pic le plus haut et le creux le plus profond sur la longueur d’évaluation considérée. La figure 3 montre comment l’instrument mesure et consigne le déplacement vertical du palpeur sur la surface.
En général, la longueur d’évaluation prédéfinie est divisée en sept longueurs d’échantillonnage. Sans tenir compte de la première ni de la dernière, l’instrument mesure pour chacune la hauteur de crête à creux, Ry. La moyenne des valeurs Ry retenues donne Rz. Dans cette étude, Rz correspond à RzDIN, soit la moyenne des distances entre le pic le plus haut et le creux le plus profond de chaque longueur d’échantillonnage, conformément à l’ASME Y14.36M7.
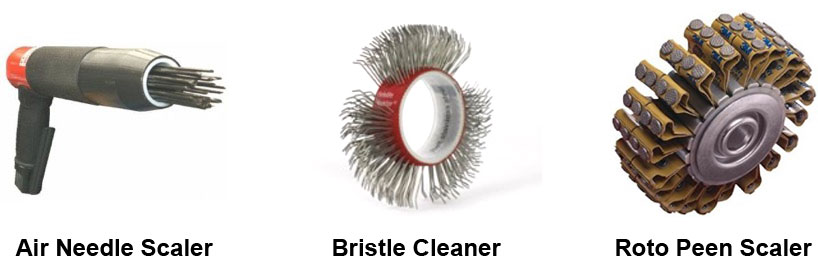
Douze plaques en acier ont été préparées à l’aide des trois outils mécaniques illustrés à la figure 4 : un décapeur pneumatique à aiguilles, une brosse rotative à brins et un décapeur à fléaux rotatifs. Les plaques ont été numérotées de 1 à 4 dans chaque groupe.
Les panneaux suivants ont été évalués :
Les profils de surface des panneaux ont été évalués à l’aide des trois instruments suivants :
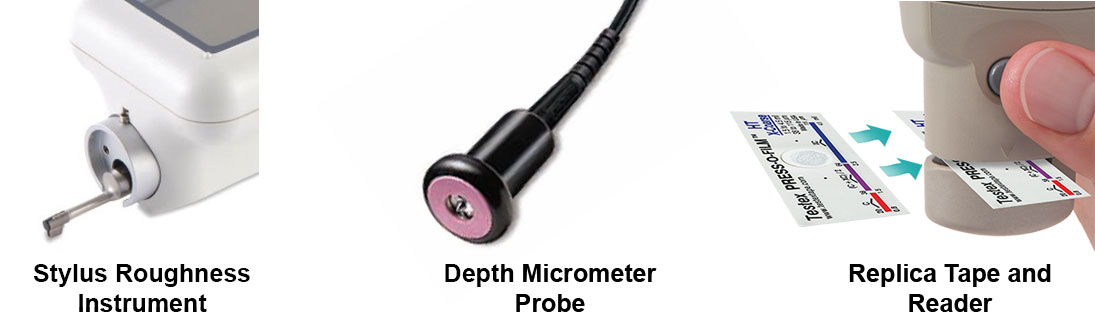
Les essais ont été réalisés avec chaque instrument de la manière suivante :
1. Un rugosimètre portatif à palpeur a servi à déterminer Rz et Rpc pour chaque panneau. Trois tracés ont été relevés à chacun des cinq emplacements de chaque panneau. Chaque tracé avait une longueur d’évaluation de 12,5 mm et une longueur d’échantillonnage de 2,5 mm.
a. Le schéma 1 indique les emplacements de mesure. Sur les panneaux préparés à la brosse rotative à brins, les tracés 2 et 4 suivent l’orientation préférentielle des stries, tandis que les tracés 1, 3 et 5 sont transversaux. Sur les panneaux préparés au décapeur à fléaux rotatifs, ce sont les tracés 2 et 4 qui sont transversaux et les tracés 1, 3 et 5 qui suivent les stries.

2. Un micromètre de profondeur numérique a servi à déterminer Rt. Dix mesures ont été effectuées à chacun des cinq emplacements de chaque panneau, soit 50 mesures par panneau. Les dix relevés par emplacement ont été effectués conformément à l’ASTM D4417. À chacun des cinq emplacements, l’étude a retenu la valeur maximale parmi les dix relevés, puis a calculé la moyenne des cinq maxima. La moyenne des 50 relevés individuels a également été consignée. Le schéma 2 indique les emplacements des mesures :

3. Un lecteur numérique de ruban de réplique doté d’une fonction d’imagerie a servi à mesurer HL et Pd. Quatre empreintes ont été réalisées par panneau, trois avec du ruban de réplique ordinaire (Coarse et/ou X-Coarse) et une avec du ruban de réplique optique. Le schéma 3 indique les emplacements de mesure :

1. Les résultats ont fait apparaître des tendances. Les images des surfaces préparées à la brosse rotative à brins et au décapeur à fléaux rotatifs montraient des stries orientées. Les relevés au rugosimètre à palpeur, réalisés dans le sens des stries et transversalement, révélaient des différences nettes dans les paramètres de surface. En outre, les images des surfaces préparées au décapeur pneumatique à aiguilles présentaient peu de pics et de creux distincts, ce qui laissait penser que le micromètre de profondeur n’avait peut-être pas correctement mesuré les hauteurs de crête à creux réelles. Les auteurs ont émis l’hypothèse que des techniques de mesure adaptées à l’orientation des stries et à la densité de pics amélioreraient les résultats :
a. Les panneaux préparés au nettoyeur à brosses et au décapeur à rouleaux ont présenté une orientation directionnelle posant des difficultés pour les profilmètres à stylet portables. Un profilmètre à stylet portable peut ne pas convenir, car les mesures dépendent de l’orientation. Les spécifications initiales (D7127) relatives à la mesure des surfaces nettoyées par outil mécanique ne tiennent pas compte de l’orientation et/ou de la densité des pics. Cela peut entraîner une sous-évaluation ou une surévaluation des valeurs du profil de surface. Il est nécessaire de modifier la méthode d’essai en ne tenant pas compte des mesures prises dans le sens de l’orientation pour obtenir des résultats pertinents.
b. Les panneaux préparés au décapeur pneumatique à aiguilles présentaient une très faible densité de pics (fréquence des pics). Augmenter le nombre de mesures au micromètre de profondeur pourrait compenser cette faible fréquence et donner un résultat plus exact. Pour vérifier cette hypothèse, une deuxième série d’essais a été menée avec 20 mesures à chacun des cinq emplacements, soit 100 relevés par panneau. La moyenne des cinq valeurs maximales a été consignée.
2. Les résultats indiquent que le ruban de réplique convient aux trois types de profils obtenus avec les outils mécaniques étudiés. L’orientation du profil et la densité de pics, qui compliquaient les mesures avec les autres instruments, n’ont pas eu d’effet notable sur les résultats du lecteur numérique de ruban de réplique. Il n’a pas été nécessaire de modifier la méthode d’essai.
3. Pour le micromètre de profondeur, la moyenne des valeurs maximales obtenues aux cinq emplacements était plus étroitement corrélée aux résultats des autres méthodes de mesure que la moyenne des 50 relevés individuels.
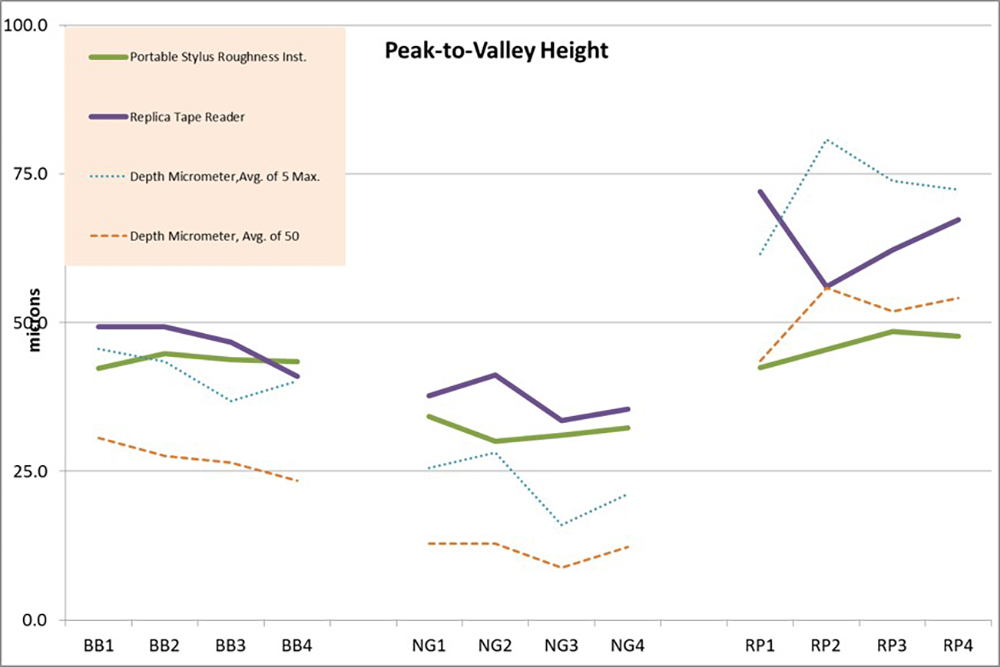
Le graphique 1 présente les premiers résultats des trois méthodes de mesure. Pour le micromètre de profondeur, il indique à la fois la moyenne des 50 relevés et la moyenne des cinq valeurs maximales. Les caractéristiques produites par les outils de préparation ont compliqué l’utilisation de certains instruments de mesure et réduit la cohérence de leurs résultats.
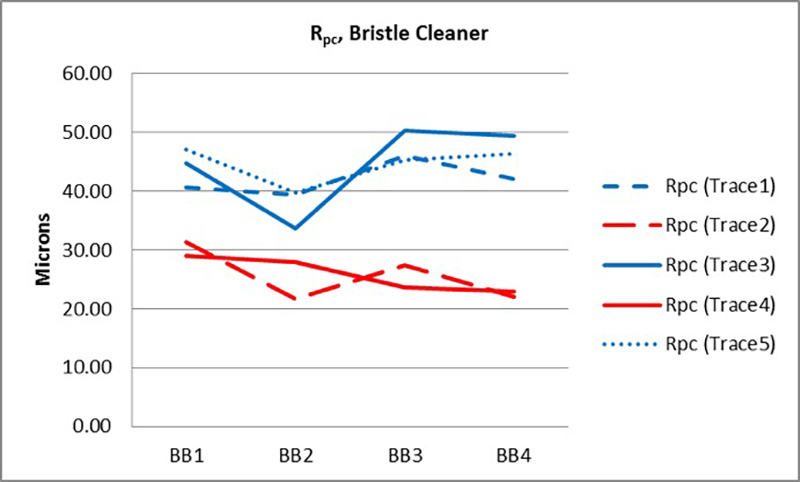
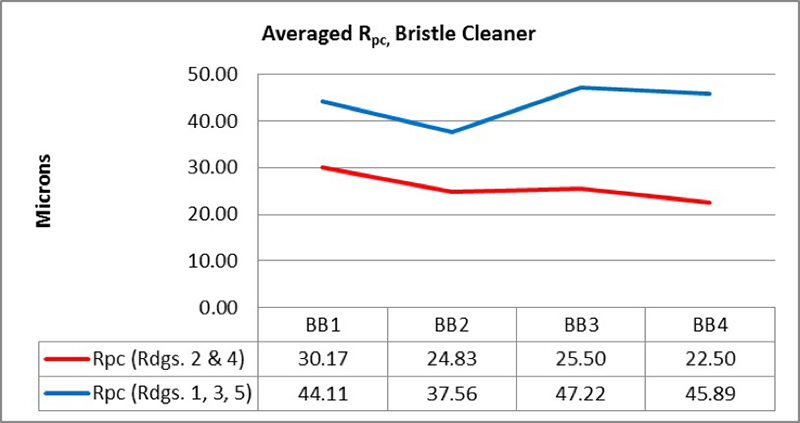
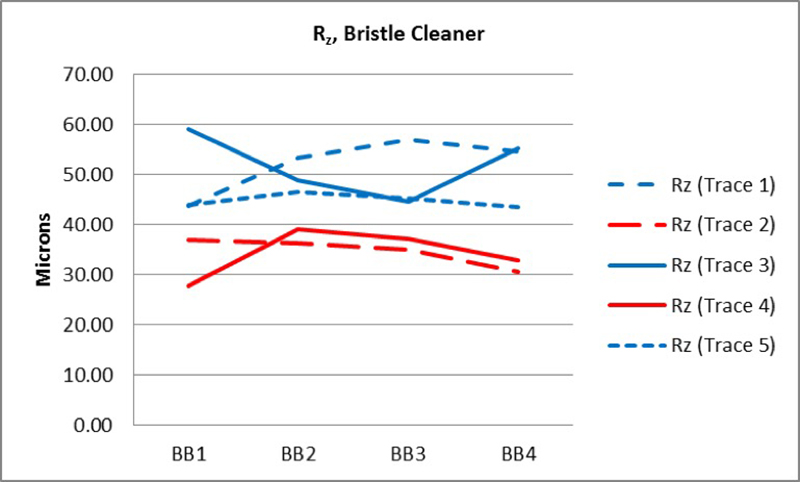
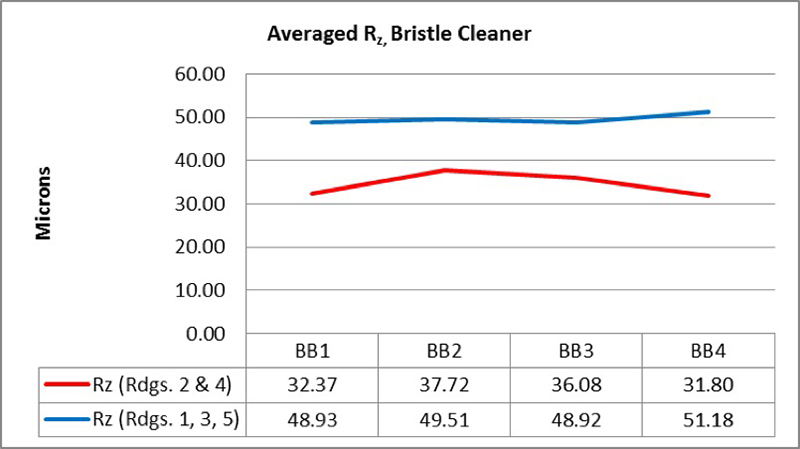
Les graphiques ci-dessous illustrent cet effet. Les graphiques 2 et 4 présentent les tracés individuels. Sur les panneaux préparés à la brosse rotative à brins, les relevés 2 et 4 donnaient systématiquement pour chaque paramètre des valeurs inférieures à celles des relevés 1, 3 et 5. Les relevés 2 et 4 suivaient les stries (en rouge) et les relevés 1, 3 et 5 leur étaient transversaux (en bleu). Les graphiques 3 et 5 présentent séparément la moyenne des tracés dans le sens des stries et celle des tracés transversaux.
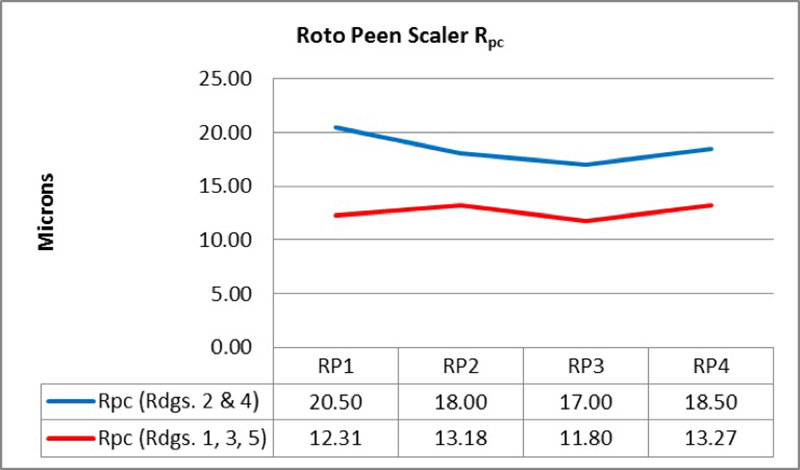
Les graphiques 6 et 8 présentent les tracés individuels des panneaux préparés au décapeur à fléaux rotatifs. Les relevés 2 et 4 donnaient systématiquement pour chaque paramètre des valeurs supérieures à celles des relevés 1, 3 et 5. Les relevés 2 et 4 étaient transversaux aux stries (en bleu) et les relevés 1, 3 et 5 suivaient les stries (en rouge). Les graphiques 7 et 9 présentent séparément la moyenne des tracés dans le sens des stries et celle des tracés transversaux.



La comparaison des densités de pics entre les trois types de panneaux a montré que celui préparé au décapeur pneumatique à aiguilles présentait des valeurs nettement inférieures aux autres, comme le montre le graphique 10.
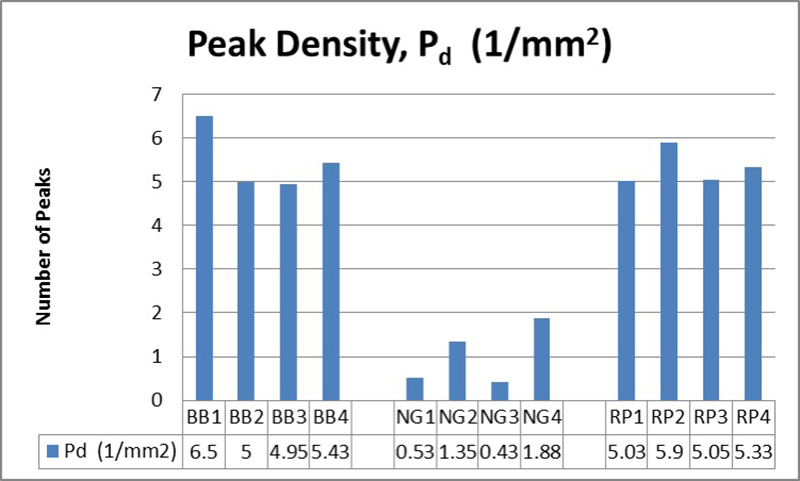
Cette faible densité de pics a conduit à émettre l’hypothèse que les relevés du micromètre de profondeur risquaient d’être faussés, la pointe ayant moins de chances d’atteindre les creux les plus profonds.
Dans les premières comparaisons entre les méthodes et sur les surfaces préparées avec les outils mécaniques étudiés, le ruban de réplique s’est révélé le moins sensible à des facteurs comme l’orientation du profil ou le nombre de pics.
L’analyse des données après les essais a montré que l’orientation des stries sur les panneaux semblait avoir une forte influence sur les mesures du rugosimètre portatif à palpeur. Cet effet était surtout visible sur les panneaux traités à la brosse rotative à brins et, dans une moindre mesure, sur ceux traités au décapeur à fléaux rotatifs.
La première image 3D ci-dessous (figure 6) représente une surface préparée à la brosse rotative à brins. Les stries de gauche à droite suivent le sens de passage de la brosse sur le panneau. Les creux, les pics ou les deux s’alignent ainsi approximativement dans cette direction. La deuxième image 3D (figure 7), qui représente une surface traitée au décapeur à fléaux rotatifs, montre des caractéristiques similaires.
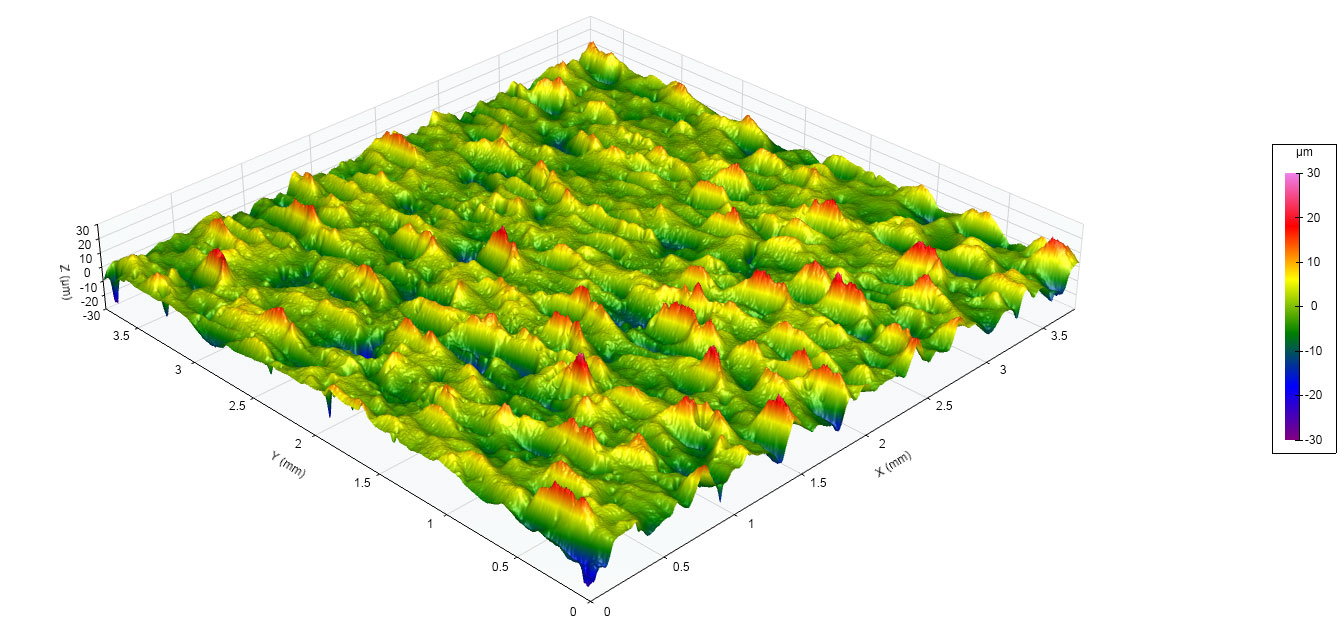

Pour confirmer l’effet de l’orientation des stries sur les résultats du rugosimètre à palpeur, des essais supplémentaires ont été réalisés sur les panneaux préparés à la brosse rotative à brins en tenant expressément compte de cette orientation.
Ces essais complémentaires ont consisté à effectuer quatre mesures dans le sens des stries laissées par la brosse rotative à brins et quatre mesures perpendiculairement à ces stries. Les valeurs de Rpc et de Rz obtenues à l’horizontale et à la verticale ont ensuite été comparées. Les graphiques 11 et 12 ci-dessous présentent les résultats :
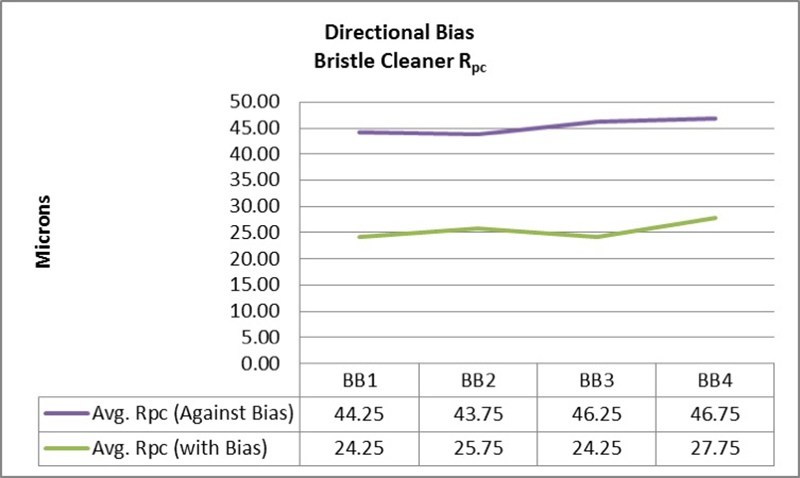
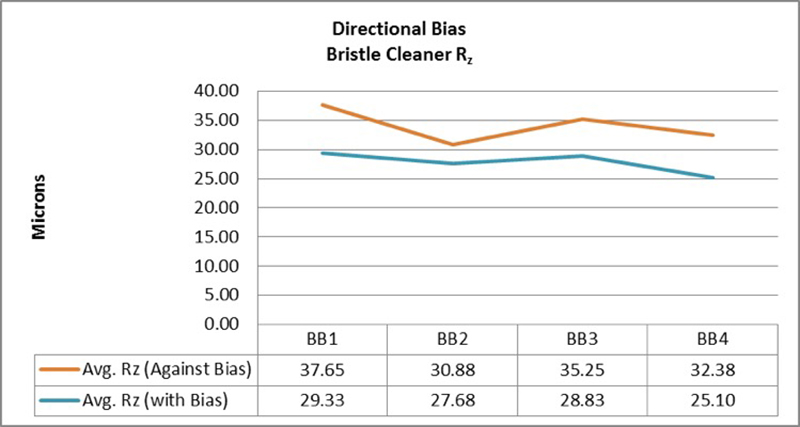
Les mesures dans le sens des stries et les mesures transversales ont donné des résultats nettement différents. Avec cette méthode, une orientation des stries inconnue ou non prise en compte peut conduire à mal caractériser la surface, puis à appliquer le revêtement de façon incorrecte ou insuffisante. Les mesures au ruban de réplique ou au micromètre de profondeur n’ont pas été influencées par l’orientation des stries lors de ces essais.
Les auteurs ont consulté les notices de la brosse rotative à brins et du décapeur à fléaux rotatifs pour vérifier si les fabricants proposaient des méthodes tenant compte de l’orientation des stries. Aucune des deux notices ne donnait d’instruction précise sur cette orientation ou la formation des stries. Pour le traitement de surface, la notice du décapeur à fléaux rotatifs indique : « Pour obtenir un martelage uniforme, effectuer un mouvement circulaire ou oscillant sur toute la zone. »
Les notices ne donnent toutefois aucune instruction ni recommandation pour atténuer ou éviter l’orientation préférentielle des stries.
Les panneaux préparés au décapeur pneumatique à aiguilles présentaient une faible densité de pics comparativement à ceux préparés avec les autres outils mécaniques. Plus la densité est faible, plus il est difficile de mesurer la hauteur de crête à creux réelle avec un micromètre de profondeur, car la pointe a statistiquement moins de chances de tomber directement au point le plus bas du profil. Si elle n’atteint pas le creux le plus profond, la mesure sous-estime la hauteur. Le rendu 3D de la figure 8 montre une surface préparée au décapeur pneumatique à aiguilles, plutôt arrondie et plane, avec peu de pics ou de creux distincts.
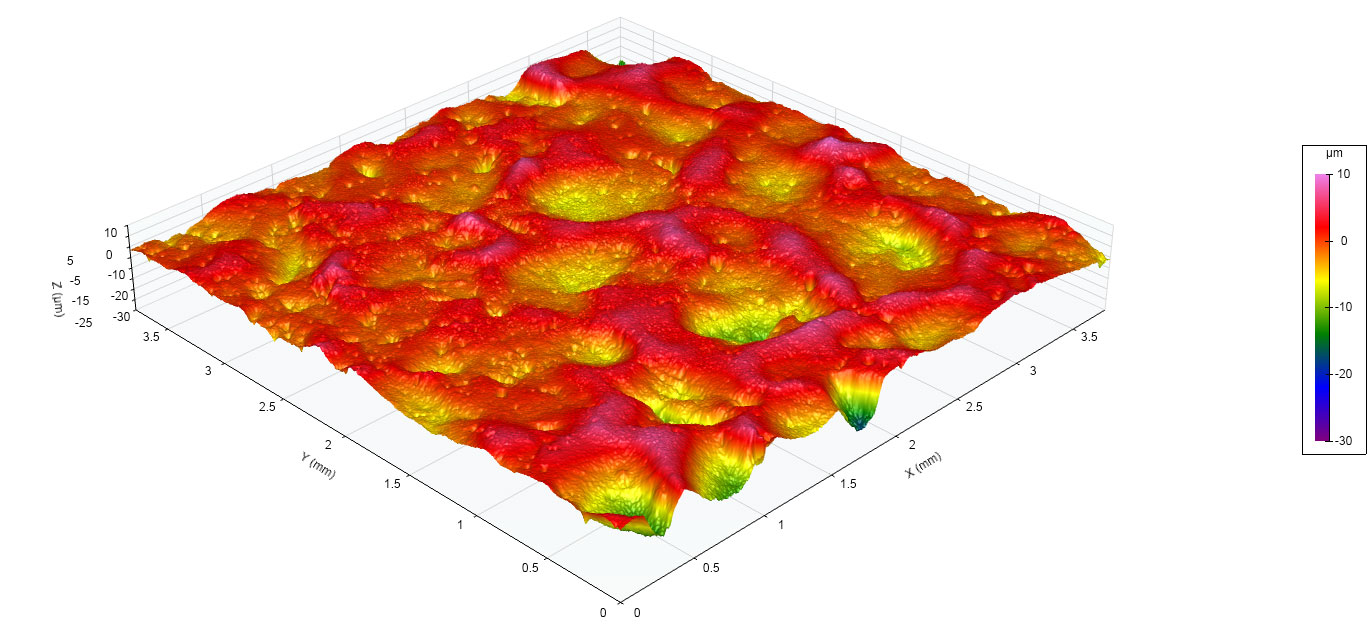
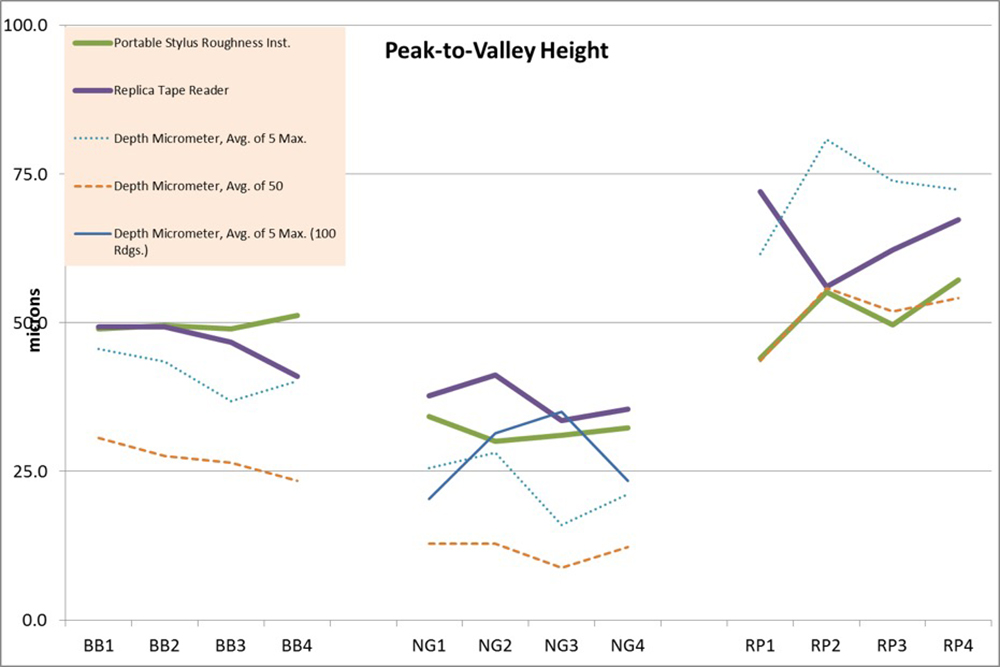
Après avoir observé de faibles densités de pics par imagerie numérique du ruban de réplique, les auteurs ont estimé qu’un plus grand nombre de mesures au micromètre de profondeur permettrait de déterminer plus exactement la hauteur de crête à creux. Pour vérifier cette hypothèse, ils ont doublé le nombre de relevés à chaque emplacement pour atteindre 20, soit 100 par panneau. Comme le montre le graphique 13, le doublement du nombre de mesures a donné un résultat plus proche de ceux obtenus au rugosimètre à palpeur et au ruban de réplique.

Sur trois des quatre panneaux examinés, doubler le nombre de relevés au micromètre de profondeur à chaque emplacement a donné des valeurs plus étroitement corrélées aux résultats obtenus au rugosimètre à palpeur et au ruban de réplique. Augmenter encore le nombre de relevés pourrait donner des résultats plus proches de ceux des autres méthodes, mais cette possibilité n’a pas été étudiée ici.
On suppose qu’une faible densité de pics influe de la même manière sur le rugosimètre à palpeur. Cet instrument couvre toutefois une zone plus grande que le micromètre de profondeur, ce qui pourrait suffire à détecter le pic le plus haut et le creux le plus profond. Sur les surfaces préparées au décapeur pneumatique à aiguilles, la probabilité de mesurer la hauteur maximale réelle de crête à creux reste plus faible, car ces surfaces présentent moins de pics et de creux distincts.
Dans ces essais, l’orientation des stries et la densité de pics ont influencé les résultats des autres méthodes, mais pas les mesures au ruban de réplique. Le ruban a donné des résultats cohérents sur les trois types de surfaces décapées à l’aide d’outils mécaniques.
Sur les panneaux striés, la zone mesurée par le ruban de réplique couvre les motifs dans les deux directions. Puisque HL correspond à la hauteur maximale de crête à creux sur l’ensemble de la zone, l’orientation des stries n’a pas d’effet sur cette valeur. Dans ces essais, les mesures au ruban de réplique représentaient mieux la surface sans qu’il soit nécessaire de modifier la méthode pour obtenir des résultats exploitables.
De même, les mesures au ruban de réplique n’ont pas été négativement influencées par la densité de pics. La zone de mesure du ruban de réplique étant supérieure à la distance horizontale entre les pics et les creux, la densité réduite n’a pas constitué un facteur limitant. Là encore, en raison de la vaste zone de mesure du ruban de réplique, les lectures se sont avérées plus représentatives qu’avec le micromètre ou le rugosimètre à palpeur.
Dans cette étude, la méthode C, qui utilise le ruban de réplique et des micromètres à ressort, a mesuré le plus exactement les surfaces obtenues avec les trois outils, notamment parce qu’elle couvre une surface d’échantillonnage plus grande que les autres méthodes. Cette surface de mesure plus étendue lui a permis de tenir compte des caractéristiques qui avaient perturbé les autres méthodes sur les surfaces préparées à l’aide d’outils mécaniques.
Les surfaces préparées à l’aide d’outils mécaniques présentent des caractéristiques dont il faut tenir compte au moment de choisir une méthode de mesure du profil. Les stries orientées laissées par certains outils peuvent fausser les mesures des paramètres du profil au rugosimètre portatif à palpeur. Les cas de faible densité de pics ne sont pas prévus dans l’ASTM D4417. Dans ces cas, un micromètre de profondeur utilisé selon la méthode d’essai donne des valeurs de hauteur de crête à creux plus faibles. Si ces caractéristiques sont ignorées, les résultats peuvent être inexacts.
Les rugosimètres portatifs à palpeur et les micromètres de profondeur présentent des limites sur les surfaces préparées à l’aide d’outils mécaniques. En adaptant les méthodes, on peut néanmoins les utiliser efficacement sur ces surfaces. Les rugosimètres à palpeur de la méthode D ne convenaient pour les profils étudiés que si les mesures étaient effectuées exclusivement dans le sens transversal aux stries. Les résultats des micromètres de profondeur de la méthode B indiquent qu’un plus grand nombre de relevés pourrait compenser la faible densité de pics et améliorer les résultats.
De plus, pour les micromètres de profondeur de la méthode B, la moyenne des valeurs maximales aux cinq emplacements était plus étroitement corrélée aux résultats des autres méthodes que la moyenne des 50 relevés individuels. Ce constat appuie les résultats d’autres études, dont « Surface Profile – A Comparison of Measurement Methods » de D. Beamish9, qui a proposé cette méthode pour la première fois.
Le graphique 14 montre les résultats de toutes les méthodes après les ajustements apportés pour tenir compte des erreurs dues à l’orientation des stries et à la faible densité de pics. Pour les panneaux préparés à la brosse rotative à brins et au décapeur à fléaux rotatifs, les tracés dans le sens des stries ont été écartés. Les résultats obtenus se sont rapprochés de ceux du ruban de réplique de 13,2 % en moyenne pour les panneaux préparés à la brosse et de 8,9 % en moyenne pour ceux traités au décapeur.
Pour tenir compte de la faible densité de pics sur les panneaux préparés au décapeur pneumatique à aiguilles, les résultats ont été représentés pour 10 et 20 relevés par emplacement. L’étude a présenté la moyenne des valeurs maximales aux cinq emplacements. Les résultats au micromètre de profondeur étaient ainsi plus proches de ceux du rugosimètre portatif à palpeur de 15,9 % et de ceux du ruban de réplique de 14,2 %.
Les résultats au ruban de réplique sont présentés tels qu’ils ont été mesurés, sans ajustement pour les effets de surface. Dans cette comparaison, ils concordent avec ceux des autres méthodes.
Les résultats de l’étude laissent fortement penser que le ruban de réplique est une méthode plus simple et plus efficace pour mesurer le profil de surfaces préparées avec différents outils mécaniques. Pour les surfaces étudiées, il n’est pas nécessaire de tenir compte de l’orientation des stries ni de la densité de pics. Les résultats au ruban peuvent être utilisés tels qu’ils ont été mesurés. Les autres méthodes demandent de tenir compte des effets des outils sur le profil.
Dans le secteur des peintures et des revêtements, de nombreuses recherches ont porté sur l’évaluation du profil des surfaces en acier décapées par projection d’abrasif.
ISO 8503-5 — Préparation des subjectiles d’acier avant application de peintures et de produits assimilés — Caractéristiques de rugosité des subjectiles d’acier décapés — Partie 5 : Méthode de l’empreinte sur ruban adhésif pour la détermination du profil de surface3
L’ISO 8503-5 porte sur la préparation des subjectiles d’acier avant l’application de peintures et de produits assimilés et sur les caractéristiques de rugosité des subjectiles décapés par projection d’abrasif :
1 Domaine d’application
Le présent document décrit une méthode de chantier permettant de mesurer le profil de surface produit par l’un des procédés de décapage par projection d’abrasif décrits dans l’ISO 8504-2. Elle utilise un ruban de réplique et une jauge adaptée pour mesurer sur place la rugosité d’une surface avant d’appliquer une peinture ou un autre revêtement protecteur.
La méthode s’applique dans la plage de hauteurs de profil indiquée pour la classe (ou l’épaisseur) du ruban de réplique utilisé. Les classes de ruban actuellement disponibles dans le commerce permettent de mesurer des hauteurs moyennes de crête à creux de 20 µm à 115 µm. La méthode convient aux surfaces nettoyées à l’abrasif.
ASTM D7127 — Méthode d’essai normalisée de mesure, au moyen d’un instrument portatif à palpeur, de la rugosité des surfaces métalliques décapées par projection d’abrasif4
L’ASTM D7127 décrit la mesure, au moyen d’un instrument portatif à palpeur, de la rugosité des surfaces métalliques décapées par projection d’abrasif :
1. Domaine d’application
1.1 Cette méthode d’essai décrit une procédure en atelier ou sur chantier pour déterminer les caractéristiques de rugosité des surfaces préparées pour la mise en peinture par décapage par projection d’abrasif. La procédure utilise un profilomètre portatif à palpeur, avec ou sans patin. Les caractéristiques mesurées sont Rt et Rpc. Des mesures supplémentaires de la hauteur du profil (Rmax et/ou Rz) peuvent être effectuées d’un commun accord entre l’acheteur et le vendeur.
NACE SP0287 — Mesure sur chantier, au moyen d’un ruban de réplique, du profil des surfaces en acier décapées par projection d’abrasif5
La norme NACE SP0287 décrit et caractérise une procédure de mesure du profil de surface de l’acier décapé par projection d’abrasif. La technique repose sur un ruban qui reproduit le profil. Le document ne traite pas des autres méthodes courantes de mesure du profil :
1.1 La présente norme décrit une procédure de mesure sur site du profil des surfaces en acier décapées par projection d’abrasif lorsque ce profil, défini à la section 2, est compris entre 38 et 114 µm (1,5 et 4,5 mils)
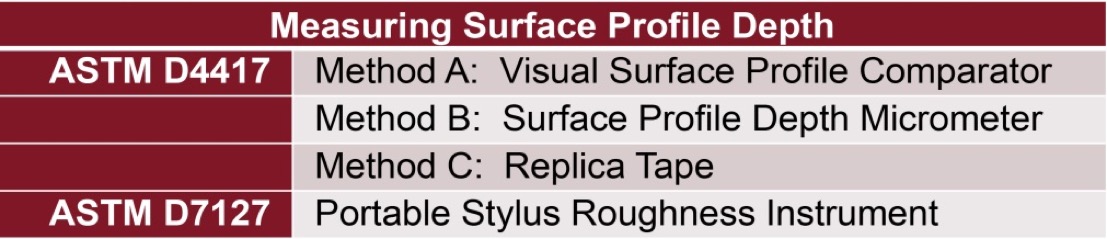
ASTM D4417 — Méthodes d’essai normalisées de mesure sur chantier du profil des surfaces en acier décapées par projection d’abrasif
Le tableau 1 ci-dessous présente trois méthodes de l’ASTM D4417 pour évaluer le profil de surface de l’acier décapé par projection d’abrasif :
1. Domaine d’application
1.1 Ces méthodes d’essai décrivent les techniques permettant de mesurer, en laboratoire, sur chantier ou en atelier de fabrication, le profil des surfaces décapées par projection d’abrasif.
SSPC PA 17 — Détermination de la conformité du profil6
La norme SSPC PA 17 fournit des directives supplémentaires pour déterminer la conformité aux exigences de profil de surface. Alors que les normes ASTM décrivent la manière d’effectuer les mesures, la norme SSPC PA 17 se concentre sur l’emplacement de ces mesures et leur fréquence.
Ces normes donnent peu d’indications sur l’évaluation des surfaces décapées à l’aide d’outils mécaniques. Comme ces outils sont de plus en plus utilisés, il devient important de déterminer la méthode d’évaluation la mieux adaptée et la plus exacte.
Parmi les normes citées, un seul passage traite de la mesure du profil des surfaces préparées à l’aide d’outils mécaniques. Le paragraphe 1.2 de l’ASTM D4417-14 indique que « la méthode B peut également convenir à la mesure du profil obtenu à l’aide d’outils mécaniques ».
Faute de normes ou de recommandations sur le sujet, on sait peu de choses sur la pertinence de la méthode B de l’ASTM D4417 pour l’ensemble des surfaces préparées à l’aide d’outils mécaniques et sur les méthodes plus polyvalentes qui pourraient exister. Les profils obtenus avec ces outils présentent des particularités absentes des surfaces décapées par projection d’abrasif, notamment une orientation préférentielle et des différences de densité de pics selon l’outil. On connaît mal l’effet de ces particularités sur les différentes méthodes de mesure.
1 ASTM D4417 « Standard Test Methods for Field Measurement of Surface Profile of Blast Cleaned Steel » (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
2 D. Beamish, « Replica Tape – Unlocking Hidden Information », Journal of Protective Coatings and Linings, février 2015, p. 1 – 6
3 ISO 8503-5 « Préparation des subjectiles d’acier avant application de peintures et de produits assimilés — Caractéristiques de rugosité des subjectiles d’acier décapés — Partie 5 : Méthode de l’empreinte sur ruban adhésif pour la détermination du profil de surface » (Organisation internationale de normalisation (ISO), 1 rue de Varembé, Case postale 56, CH-1211, Genève 20, Suisse)
4 ASTM D7127 « Standard Test Method for Measurement of Surface Roughness of Abrasive Blast Cleaned Metal Surfaces Using a Portable Stylus Instrument » (ASTM International, 100 Barr Harbor Drive, West Conshohocken, PA 19428)
5 NACE Standard SP0287, « Field Measurement of Surface Profile of Abrasive Blast-Cleaned Steel Surfaces Using a Replica Tape ». (Houston, TX : NACE, 2016)
6 SSPC-PA-17 « Procedure for Determining Conformance to Steel Profile/Surface Roughness/Peak Count Requirements » (SSPC: the Society for Protective Coatings, 800 Trumbull Drive, Pittsburgh, PA 15205, USA)
7 ASME Y14.36M 1996 « Surface Texture Symbols » (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA)
8 ASME B46.1-2009 « Surface Texture (Surface Roughness, Waviness, and Lay) » (The American Society of Mechanical Engineers, Three Park Avenue, New York, NY 10016-5990 USA)
9 D. Beamish, « Surface Profile – A Comparison of Measurement Methods », DeFelsko Corporation, janvier 2013