
par David Beamish, DeFelsko Corporation
Mis à jour : 20/09/2021
Résumé : La performance d'un revêtement est liée à la hauteur du profil sur une surface en acier. Trois types d'appareils permettent de mesurer ce profil de surface : le ruban réplique (replica tape), les micromètres de profondeur équipés de sondes pointues et les rugosimètres à palpeur. Cet article présente les résultats d'une analyse récente des mesures effectuées par ces trois types d'appareils sur de l'acier grenaillé à l'aide de divers médias, et propose une nouvelle méthode de mesure par micromètre de profondeur appelée moyenne des pics maximaux.
Les surfaces en acier sont fréquemment nettoyées par impact d'abrasif avant l'application de revêtements de protection. Ce processus élimine les revêtements précédents et rend la surface rugueuse afin d'améliorer l'adhérence du revêtement. Le profil de surface résultant, ou profil d'ancrage, se compose d'un agencement complexe de pics et de creux qui doit être évalué avec précision pour garantir la conformité aux spécifications du chantier ou du contrat.
Les professionnels des revêtements de protection disposent de plusieurs méthodes d'essai pour déterminer l'amplitude du profil de surface. Peu d'informations étaient disponibles pour les aider à choisir un instrument ou à comparer les résultats obtenus par différentes méthodes.
Une surface en acier après décapage par jet présente des irrégularités aléatoires caractérisées par des pics et des creux difficiles à qualifier. Les instruments capables de mesurer ce profil avec un degré de précision élevé, tels que les microscopes électroniques à balayage, sont réservés à un usage en laboratoire. Des méthodes de terrain sont donc privilégiées. Les plages de profils de surface sont fréquemment spécifiées et le profil de surface recommandé varie selon les types de revêtements.
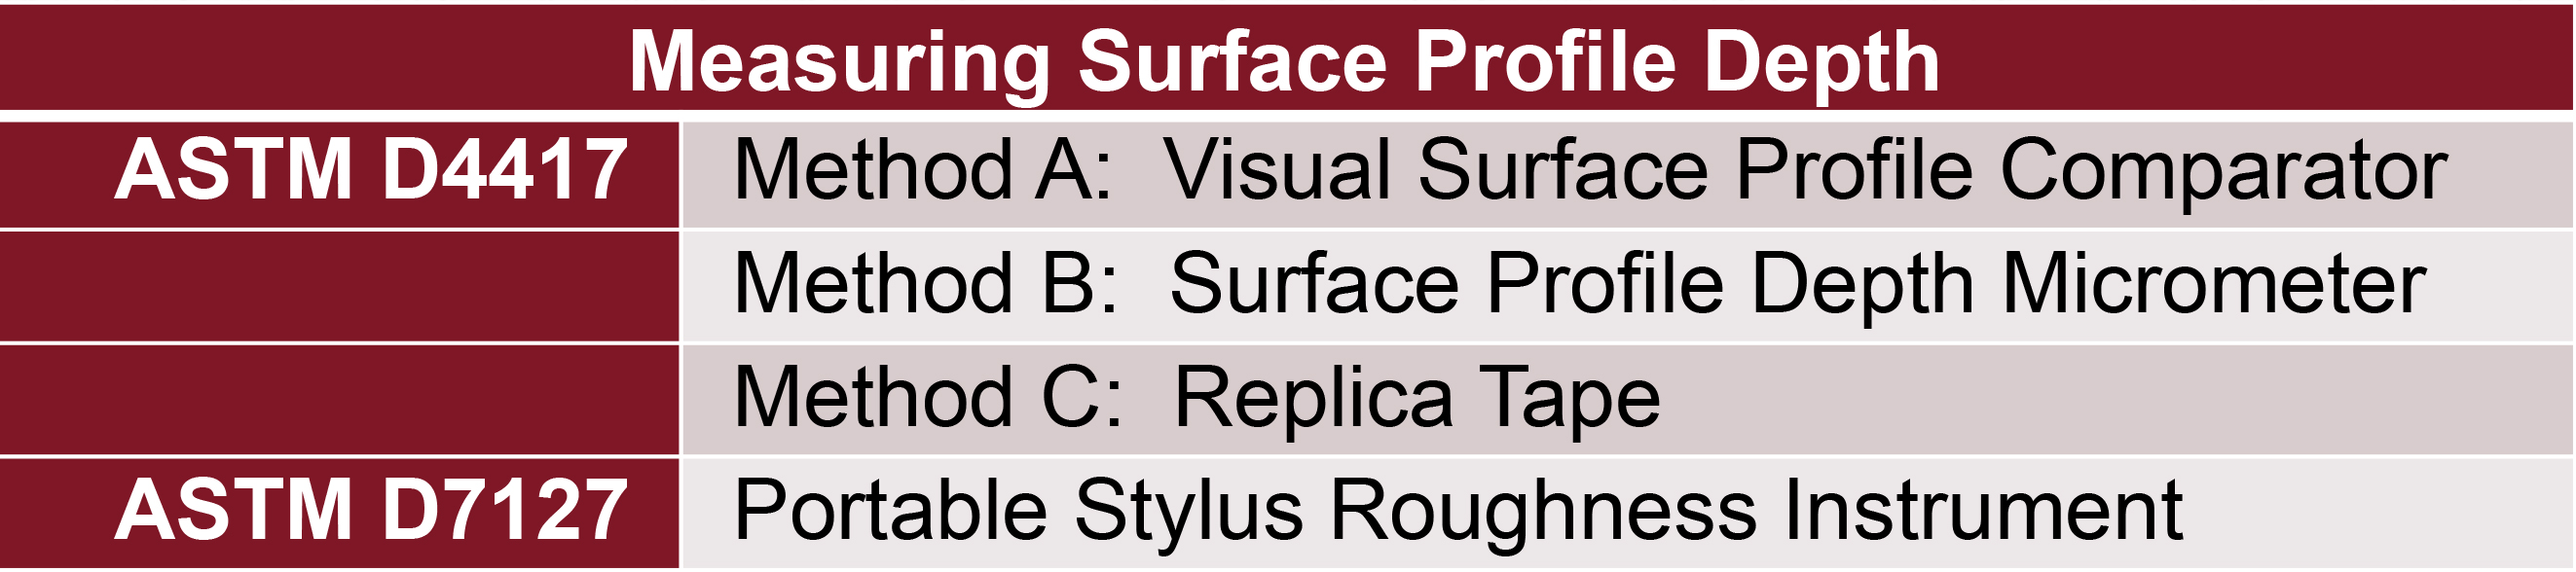
La détermination du profil de surface dépend de sa définition. La norme ISO1 8503-12 le définit comme la hauteur des principaux pics par rapport aux principaux creux. La norme ASTM3 D71274 le décrit comme les déviations verticales positives et négatives mesurées par rapport à une ligne moyenne, située approximativement au centre du profil évalué. La norme ASTM D4417-115 définit le profil de surface comme « la hauteur des principaux pics par rapport aux principaux creux ». Elle décrit 3 méthodes de mesure différentes :
L'industrie ne dispose pas de normes de profil dont les valeurs sont traçables auprès d'un Institut National de Métrologie. Si de telles normes existaient, les instruments pourraient être étalonnés par rapport à celles-ci, des déclarations d'exactitude pourraient être publiées et les utilisateurs disposeraient d'un moyen de corréler leurs résultats. Les normes permettraient de déterminer la relation entre les valeurs obtenues avec le ruban réplique (replica tape) et celles obtenues avec les micromètres de profondeur, et ainsi de suite.
En l'absence de références physiques, l'industrie a opté pour une méthode de référence. Les normes NACE6, ASTM et ISO décrivent la hauteur du profil de surface comme la distance mesurée entre le sommet du pic le plus élevé et le fond du creux le plus bas dans le champ de vision d'un microscope optique. Le microscope est mis au point sur le pic le plus élevé du champ de vision. La distance parcourue par l'objectif pour faire la mise au point sur le creux le plus bas dans ce même champ de vision constitue une mesure unique de la hauteur du profil. La moyenne arithmétique de 20 mesures de ce type donne la hauteur moyenne maximale de pic à creux. En d'autres termes, la moyenne des pics maximaux.
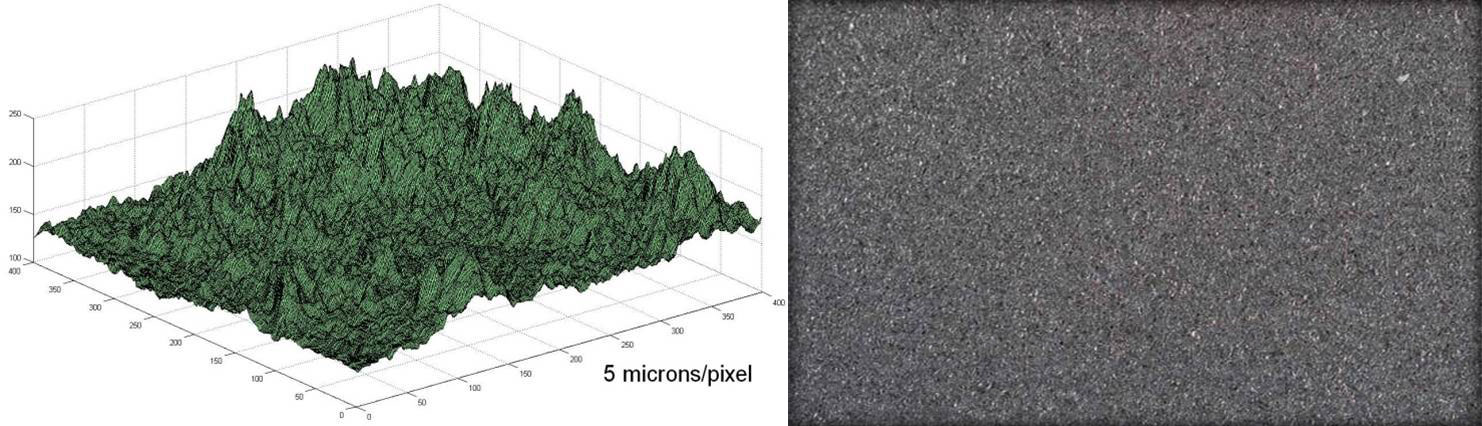
La méthode du microscope n'étant pas pratique sur le terrain, les principales organisations soutiennent un certain nombre de méthodes alternatives qui sont à la fois pratiques et couramment utilisées par les inspecteurs.
L'ISO fabrique des comparateurs de profil de surface pour l'acier décapé par projection d'abrasifs métalliques ou minéraux7, fondés sur la méthode du microscope focalisant. À l'aide de moyens visuels ou tactiles, l'utilisateur compare la surface en acier au profil de chaque segment du comparateur afin d'appliquer une classification appropriée : « fin », « moyen » ou « grossier ». L'annexe B de la norme ISO 8503-5 démontre qu'il existe une bonne corrélation entre ces comparateurs et les mesures effectuées par bande de réplique et par méthode à stylet. Il n'existe pas de méthode ISO pour les micromètres de profondeur, et ces derniers ne doivent pas non plus être utilisés pour effectuer des mesures sur les comparateurs de profil en raison de l'absence de planéité de ces derniers.
La norme NACE RP0287 (mise à jour en 2016 sous la désignation SP0287-2016-SG) indique également8 que les mesures par bande de réplique et par microscope focalisant concordent dans les limites de leurs intervalles de confiance (deux écarts types) dans 11 cas sur 14.
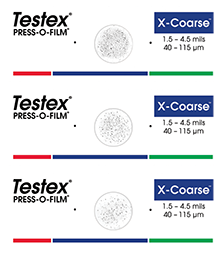
La bande de réplique est simple, relativement économique et présente une bonne corrélation avec les résultats du microscope focalisant. Il n'est donc pas surprenant qu'elle soit devenue la méthode de mesure du profil de surface la plus populaire sur le terrain.
La bande de réplique se compose d'une couche de mousse compressible fixée sur un substrat en polyester incompressible d'une épaisseur hautement uniforme (2 mils +0,2 mil9). Lorsqu'elle est pressée contre une surface en acier rugueuse, la mousse s'affaisse et forme une empreinte de la surface. En plaçant la bande comprimée entre les touches d'un micromètre d'épaisseur et en soustrayant la contribution du substrat incompressible, soit 2 mils, on obtient une mesure du profil de surface.
Soustrayez automatiquement le film incompressibilité de 50,8 µm (2 mils) de toutes les mesures à l'aide du lecteur de ruban réplique PosiTector RTR H.
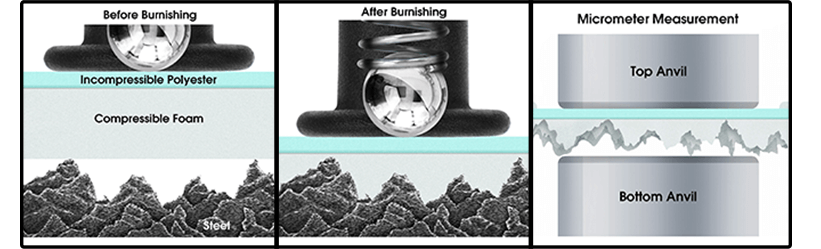
Selon la norme ISO 8503-5, « cette méthode mesure un "profil moyen pic-vallée maximal" car les touches du micromètre aplatissent légèrement le profil de la réplique, de sorte que la lecture équivaut à une valeur maximale moyenne, bien qu'il ne s'agisse pas d'une moyenne mathématique. » Nous disposons donc à nouveau d'une méthode qui mesure essentiellement la moyenne des pics maximaux.
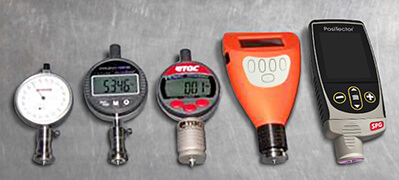
Ces dernières années, deux autres méthodes de mesure du profil ont gagné en popularité : le rugosimètre à stylet (ASTM D7127) et le micromètre de profondeur (ASTM D4417, méthode B). Les versions électroniques de ces instruments présentent l'avantage de réduire l'influence de l'opérateur tout en permettant la collecte et l'analyse numériques des données de mesure.
Pour de plus amples informations sur les instruments de profil de surface numérique, veuillez consulter le jauge de profil de surface numérique PosiTector SPG ou le lecteur de ruban réplique numérique PosiTector RTR H.
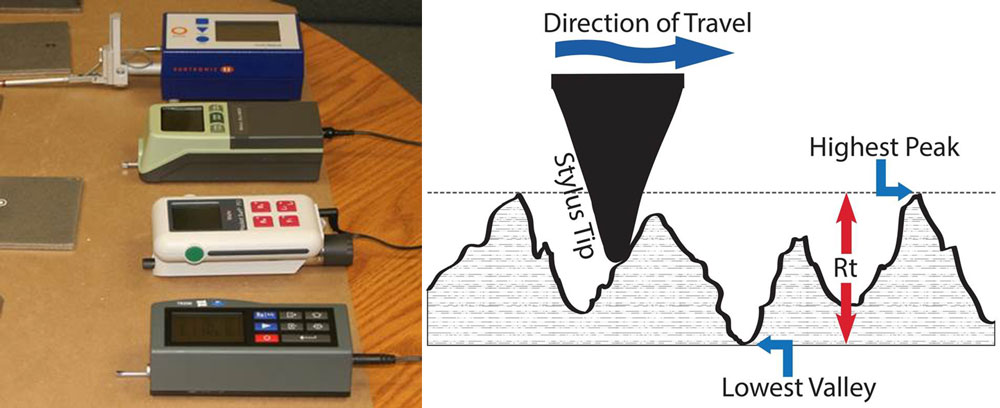
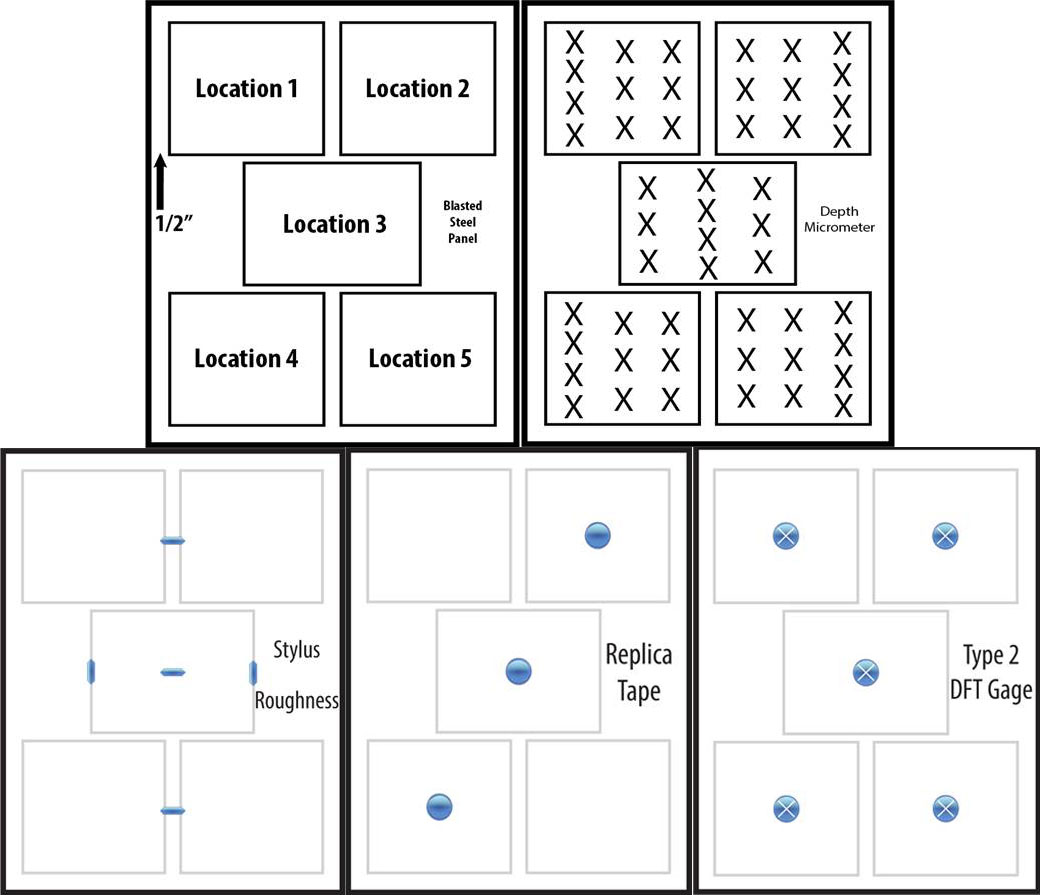
Un rugosimètre portatif à palpeur fonctionne en déplaçant un palpeur à vitesse constante sur la surface. L'instrument enregistre les distances verticales parcourues par le palpeur lors de son déplacement sur la surface. Il mesure le paramètre Rt conformément à la norme ISO 428710, où Rt représente la distance verticale entre le plus haut pic et le plus bas creux sur une longueur d'évaluation donnée de 0,5 pouce. Cinq de ces profils sont réalisés et les valeurs de Rt sont moyennées pour obtenir la moyenne des hauteurs maximales de pic.
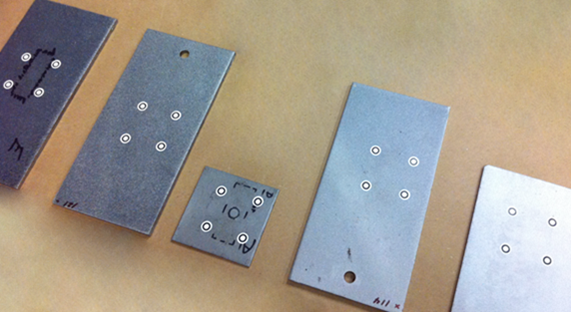
Le comité ASTM D01.46 a réalisé une évaluation comparative (round robin) portant sur 11 laboratoires afin d'analyser la fidélité et le biais de cette méthode. Pour ce faire, les participants ont mesuré cinq panneaux d'essai en acier sablé à l'aide d'une bande de réplique et de trois instruments à stylet. Ils ont sélectionné des instruments à stylet dotés d'une plage verticale adéquate pour pouvoir mesurer les surfaces comparativement rugueuses qui intéressent l’industrie des revêtements protecteurs et des revêtements intérieurs. Malgré cela, le profil de certains panneaux dépassait les limites de mesure de certains instruments sélectionnés.
Les premiers résultats ont confirmé une étroite corrélation entre les méthodes de la bande de réplique et du rugosimètre à stylet, comme l'avait conclu l'ISO. Lorsque les résultats seront publiés, les professionnels de l'industrie auront accès à des données de corrélation fiables.
Seule la méthode du micromètre de profondeur ne faisait pas l'objet d'une étude comparative. Afin d'établir une corrélation entre les trois types d'appareils, le présent document propose d'analyser les mesures par micromètre de profondeur selon une méthode qui produit des résultats similaires à ceux obtenus avec la bande et le stylet, tout en étant cohérente avec leurs objectifs de mesure : une méthode appelée « moyenne des pics maximaux ».
Pour obtenir cette valeur, le profil est mesuré en un nombre suffisant d'emplacements pour caractériser la surface, généralement cinq. À chaque emplacement, dix mesures sont prises et la mesure la plus élevée est enregistrée. La moyenne de tous les emplacements est rapportée comme étant le profil de surface.
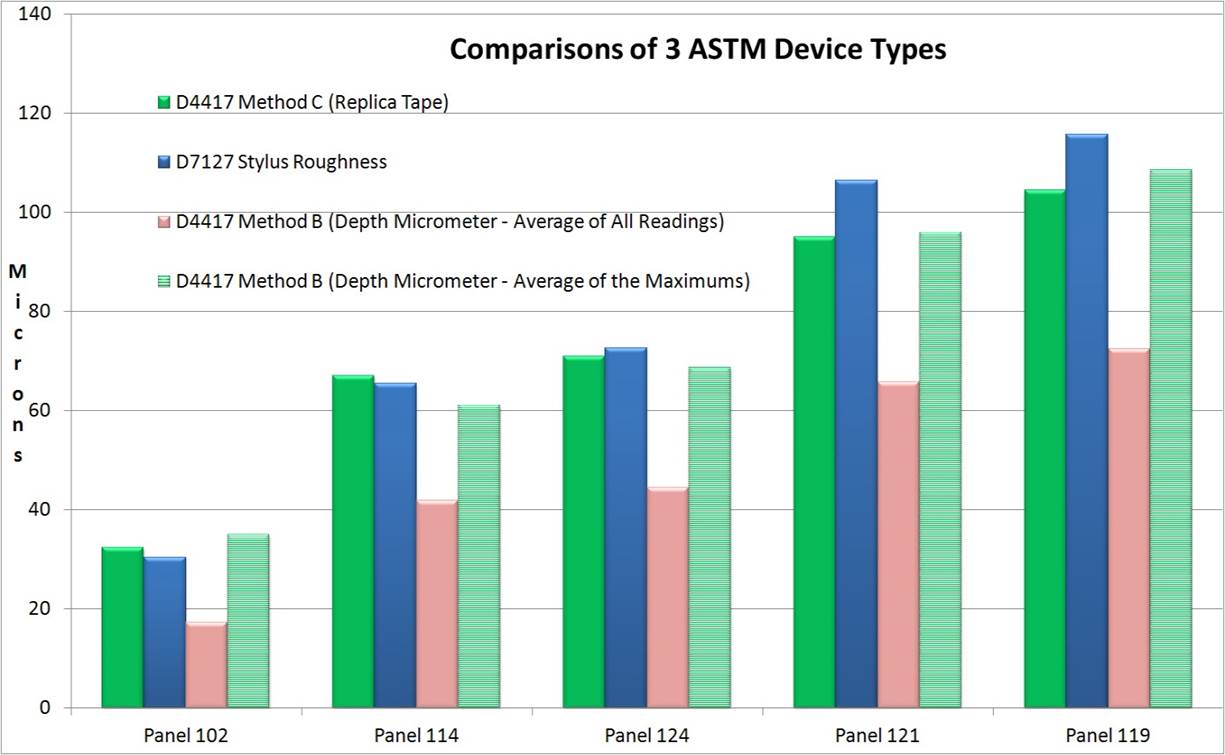
Cette étude a été motivée par des essais préliminaires réalisés sur des panneaux ASTM à l'aide d'un seul micromètre de profondeur. Comme le montre la figure 5, lorsque la méthode d'analyse de la moyenne des pics maximaux a été employée, les résultats des micromètres de profondeur concordaient étroitement avec ceux obtenus par bande et par stylet.
Un micromètre de profondeur est doté d'une base plate qui repose sur la surface et d'une sonde à ressort qui pénètre dans les vallées du profil de surface. La base plate repose sur les pics les plus élevés, de sorte que chaque mesure correspond à la distance entre les pics locaux les plus élevés et la vallée spécifique dans laquelle la pointe a pénétré.
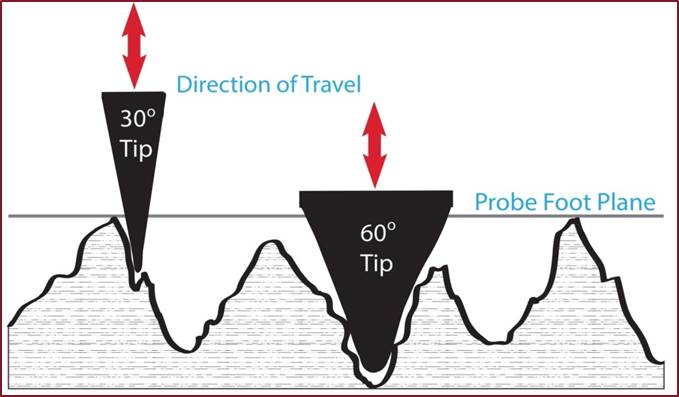
Actuellement, la norme ASTM D4417 exige que l'utilisateur fasse la moyenne de toutes les mesures au micromètre de profondeur, indépendamment de la faiblesse de certaines valeurs. Sans surprise, les résultats finaux calculés sont généralement inférieurs à ceux obtenus par les méthodes du ruban et du palpeur. Cette étude a confirmé cette hypothèse (Fig. 12). Occasionnellement, l'un des instruments enregistrait des valeurs égales ou supérieures aux résultats du ruban, mais cela constituait une exception.
Suite à l'étude menée sur les 5 panneaux ASTM mentionnée ci-dessus, la méthode du micromètre de profondeur était la seule à ne pas disposer d'une étude comparative. Afin d'assurer une corrélation entre ces trois types d'appareils, le présent article propose d'analyser les mesures de profondeur au moyen d'une méthode générant des résultats comparables à ceux de la bande et du stylet, et conforme à leurs objectifs de mesure, appelée « moyenne des pics maximaux ».
Pour obtenir cette valeur, le profil est mesuré en un nombre suffisant d'emplacements pour caractériser la surface, généralement cinq. À chaque emplacement, dix mesures sont prises et la mesure la plus élevée est enregistrée. La moyenne de tous les emplacements est rapportée comme étant le profil de surface.
Cette étude a été motivée par des essais préliminaires réalisés sur des panneaux ASTM à l'aide d'un seul micromètre de profondeur. Comme le montre la figure 5, lorsque la méthode d'analyse de la moyenne des pics maximaux a été employée, les résultats des micromètres de profondeur concordaient étroitement avec ceux obtenus par bande et par stylet.
Afin de confirmer ces résultats, vingt panneaux décapés par projection avec des types d'abrasifs courants ont été obtenus auprès de KTA Labs11, et cinq micromètres de profondeur courants ont été acquis. Cinq opérateurs ont effectué 50 mesures sur chaque panneau avec chaque instrument dans un environnement de bureau contrôlé, soit un total de 5 000 lectures.
Un minimum de 3 mesures par bande de réplique a été réalisé sur chaque panneau et moyenné. Lorsque les résultats se situaient dans les zones extrêmes de la plage de la bande, des mesures supplémentaires ont été effectuées avec la bande de niveau supérieur et moyennées conformément aux instructions du fabricant.
Consultez « Replica Tape - A Source of New Surface Profile Information » pour de plus amples informations concernant la mesure par bande de réplique.
Des mesures de rugosité par stylet ont été obtenues à partir de trois instruments de chantier courants à des fins de comparaison. Enfin, les mesures de métal de base (BMR) de chaque panneau ont été obtenues à l'aide de jauges d'épaisseur de revêtement magnétiques de type 1 et de type 2.
Les sondes DFT mesurent la distance entre leur pointe et le plan magnétique de l'acier. Sur un acier lisse, le plan magnétique coïncide avec la surface de l'acier. Sur un acier rugueux, le plan magnétique se situe quelque part entre le pic le plus haut et le creux le plus bas du profil, un emplacement qui peut varier selon le type d'instrument. Par conséquent, la rugosité amène généralement les instruments DFT à indiquer des valeurs élevées, c'est-à-dire une valeur positive.
La norme SSPC-PA 2 et d'autres normes exigent l'application d'un facteur de correction afin de compenser cet effet de rugosité. Généralement, une cale en plastique est placée sur le profil brut et mesurée avec la jauge DFT. La jauge est ajustée de manière à ce que le résultat corresponde à l'épaisseur de la cale. La cale simule l'accumulation de peinture sur les pics et l'ajustement garantit que les mesures de l'épaisseur de peinture sont prises à partir du niveau moyen des pics du profil, plutôt qu'à partir du plan magnétique.
Pour quantifier l'effet du profil sur les jauges DFT, des mesures ont été effectuées sur tous les panneaux par des instruments de type 1 (arrachage mécanique) et de type 2 (électronique) après avoir préalablement effectué un contrôle du zéro sur de l'acier lisse et plat. Le résultat moyen de cinq mesures a été enregistré pour chaque panneau.
L'instrument de type 1 a été le moins affecté par le profil et a mesuré un maximum de 0,3 mil sur la surface la plus rugueuse. L'instrument de type 2 a mesuré entre un minimum de 0 sur la surface sablée aux billes de verre et un maximum de 1,2 mil sur la surface sablée à la grenaille S390. Globalement, l'instrument DFT a fourni des résultats d'épaisseur compris entre 1 et 26 % des hauteurs de profil de surface mesurées par ruban réplique, avec une moyenne de 13 % sur l'ensemble des panneaux.
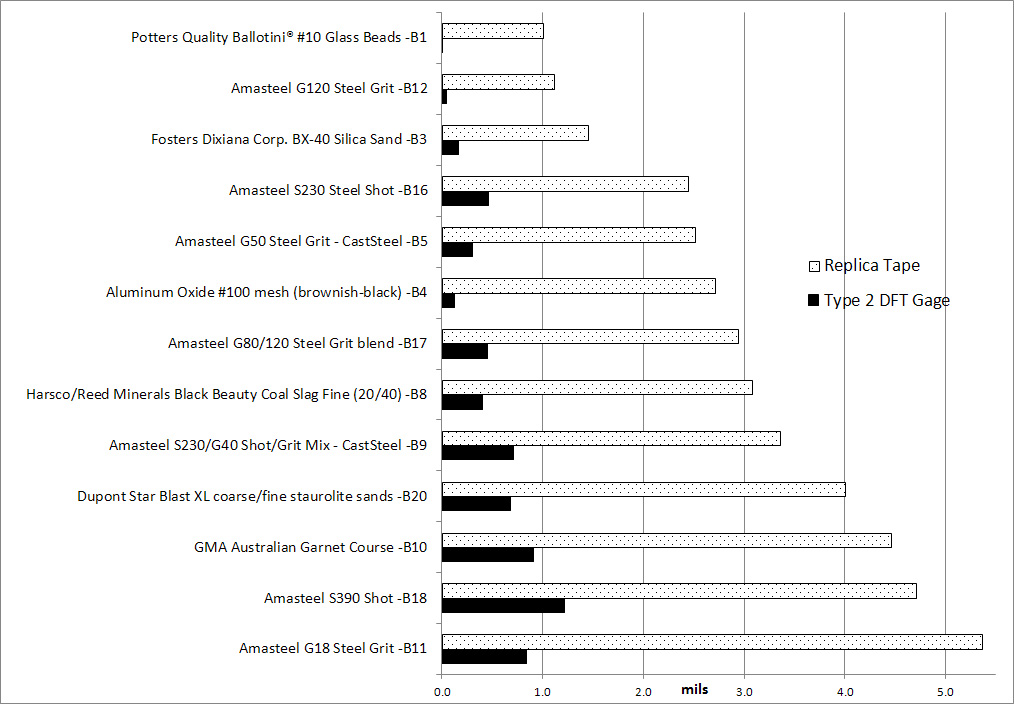
Certaines rugosités de surface dépassent les capacités de mesure des méthodes par bande et par stylet. Les bonnes pratiques indiquent que les bandes de qualité commerciale permettent de mesurer des profils moyens de crête à creux compris entre 0,5 et 5,0 mils. Tous les micromètres de profondeur utilisés dans l'étude possédaient des plages étendues adaptées à la mesure de surfaces d'acier sablé et n'ont pas atteint leur pleine échelle (« max ») sur l'un ou l'autre des panneaux.
Consultez le guide de commande du jauge de profil de surface PosiTector SPG pour connaître les plages de mesure.
Plusieurs panneaux présentaient des zones où tous les types d'instruments ont produit des valeurs de profil élevées. Ces écarts peuvent être attribués à la nature irrégulière du sablage manuel. On peut supposer que des surfaces plus étendues comporteraient des irrégularités similaires.
Il n'a pas été possible d'effectuer les essais avec chaque appareil exactement au même endroit sur chaque panneau (Fig. 7). La bande de réplique analyse une zone relativement vaste, ce qui nécessite moins de mesures pour caractériser adéquatement la surface. Les méthodes par stylet et par micromètre de profondeur utilisent des sondes à pointe fine qui échantillonnent une surface beaucoup plus restreinte et requièrent par conséquent un plus grand nombre de mesures pour caractériser adéquatement une surface. Les guides ISO, ASTM, NACE et SSPC en tiennent compte.
Toutes les méthodes ont nécessité une configuration initiale et une vérification de l'exactitude avant le début des essais.
Reportez-vous aux manuels d'instructions des PosiTector SPG et PosiTector RTR H pour vous familiariser avec la configuration et la vérification de l'exactitude.
Des cercles ont été observés sur certains panneaux après les essais avec la bande de réplique. On pense qu'ils résultent de l'incrustation de particules microscopiques dans la mousse, lesquelles ont été arrachées lors du pelage de cette dernière. Des rayures ont été observées sur certains panneaux après les essais avec les instruments à stylet. On suppose que la surface en acier a été légèrement modifiée lors du passage de la pointe en diamant du stylet sur les crêtes (Fig. 9).
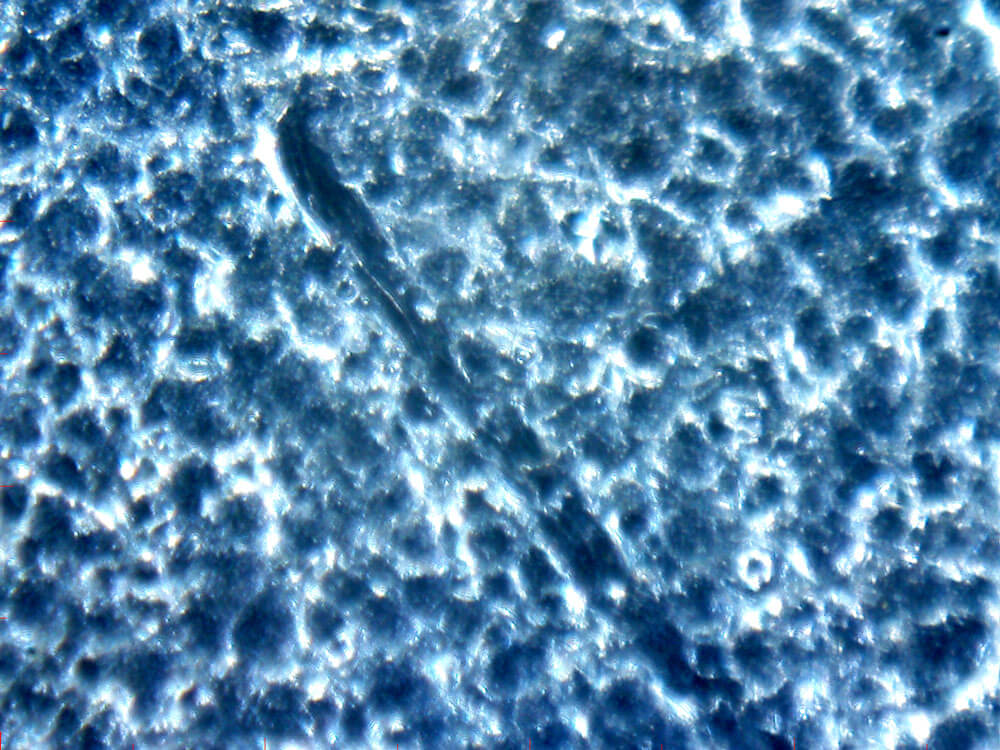
Il ressort clairement des essais que les résultats de mesure du profil de surface individuel sont moins répétables et présentent une plus grande variabilité que ce que les utilisateurs attendent d'autres formes de mesure industrielles telles que l'épaisseur de feuil sec (DFT), la température ou les tests de brillance. Alors que deux mesures de DFT peuvent être très proches, deux mesures de profil de surface peuvent différer considérablement. C'est la nature même d'une surface décapée.
Par exemple, sur un panneau sablé avec un mélange de sables de staurolite grossiers et fins, les mesures obtenues par bande de réplique se situaient entre 1,8 et 2,9 mils, celles par instruments à stylet entre 1,8 et 2,8 mils, et celles par micromètres de profondeur entre 0 et 5,6 mils. Pourtant, les trois méthodes ont fourni des résultats finaux de « moyenne des pics maximaux » d'environ 2,5 mils.
Cependant, tout aussi souvent, les trois méthodes ont produit des résultats moins concordants. Les résultats obtenus par bande et par stylet ont parfois varié de près de 30 %. Sur deux panneaux sablés avec de la grenaille S280 et de l'oxyde d'aluminium de maillage n° 100, la bande de réplique a indiqué 2,7 mils sur les deux, tandis que la méthode par stylet a affiché une moyenne inférieure de 2,2 mils sur les deux. Inversement, sur du sable de silice BX-40, la bande de réplique a indiqué 1,5 mils, tandis que la méthode par stylet a affiché une moyenne supérieure de 1,9 mils. Les valeurs moyennes obtenues à partir de trois instruments à stylet étaient supérieures aux valeurs de la bande de réplique sur les 4 panneaux sablés au sable, et inférieures sur tous les panneaux sablés à l'oxyde et à la grenaille. Voir la figure 12 pour un résumé des résultats comparatifs entre la bande de réplique et le stylet.
Les points suivants ont été observés lors de l'exécution des mesures de profil de surface à l'aide des micromètres de profondeur :
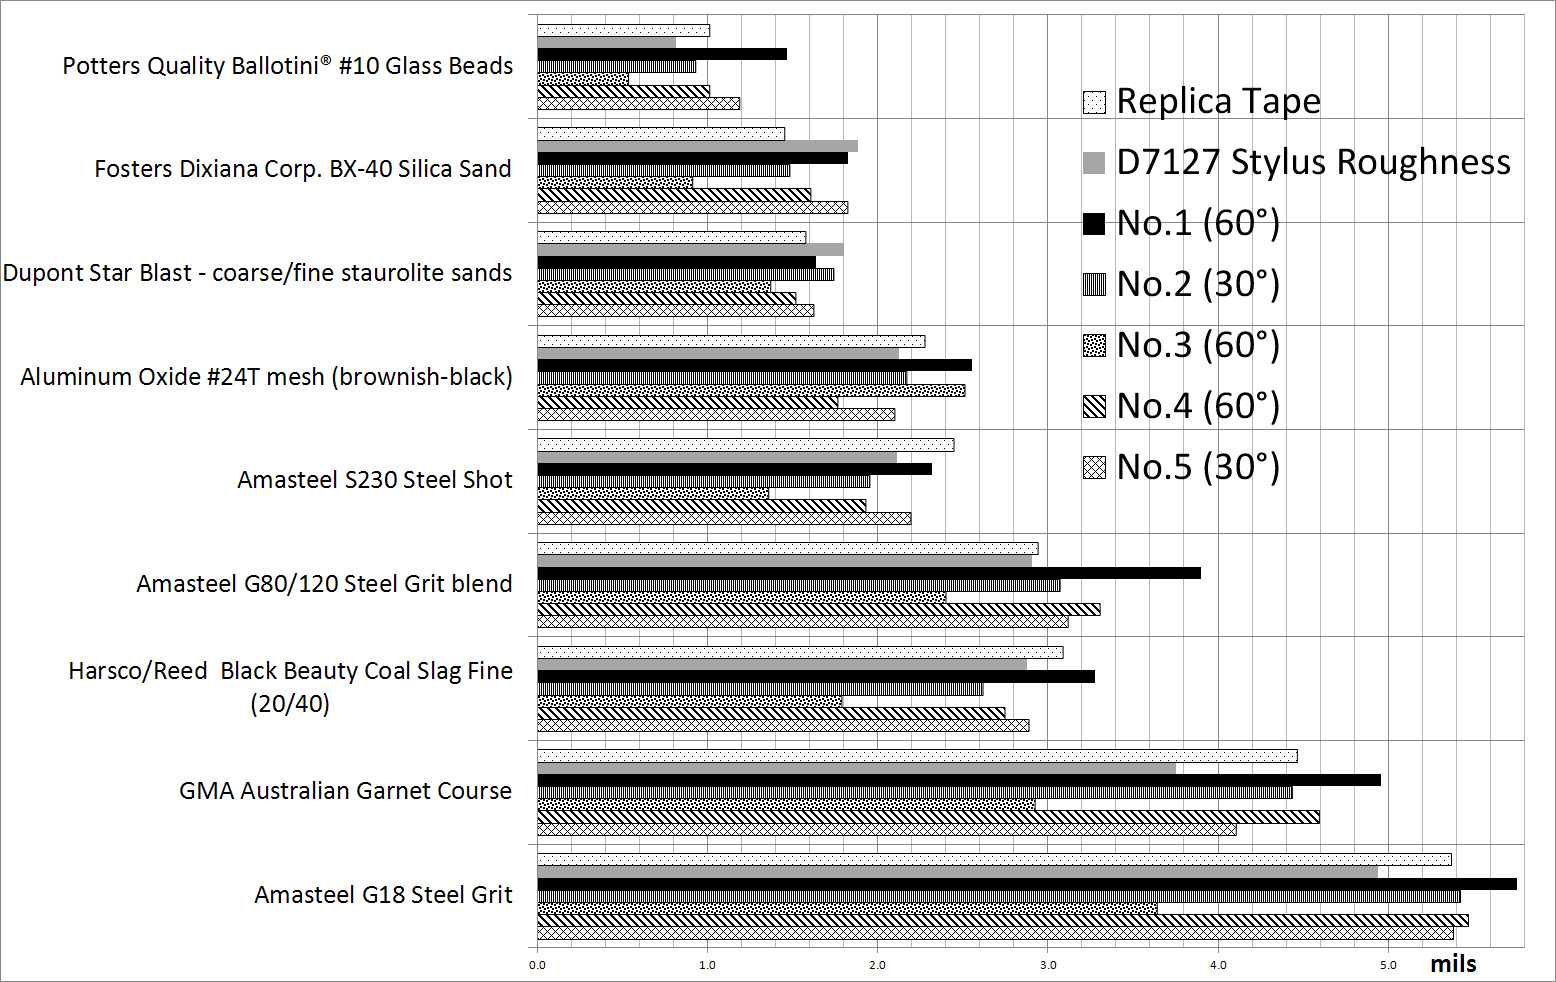
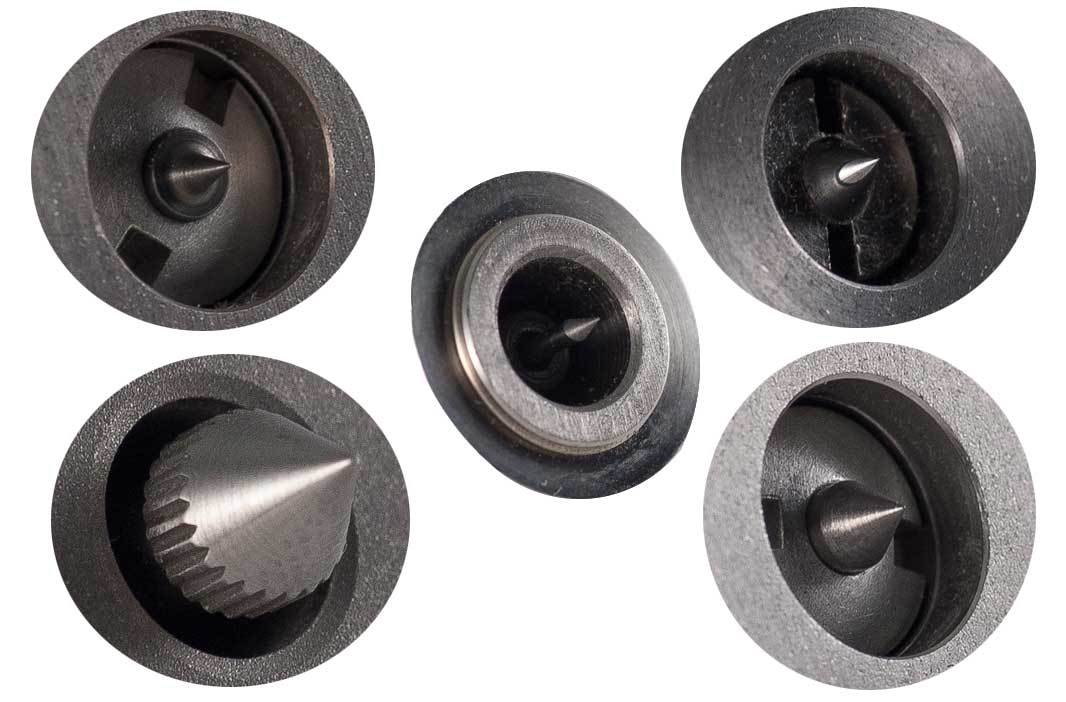
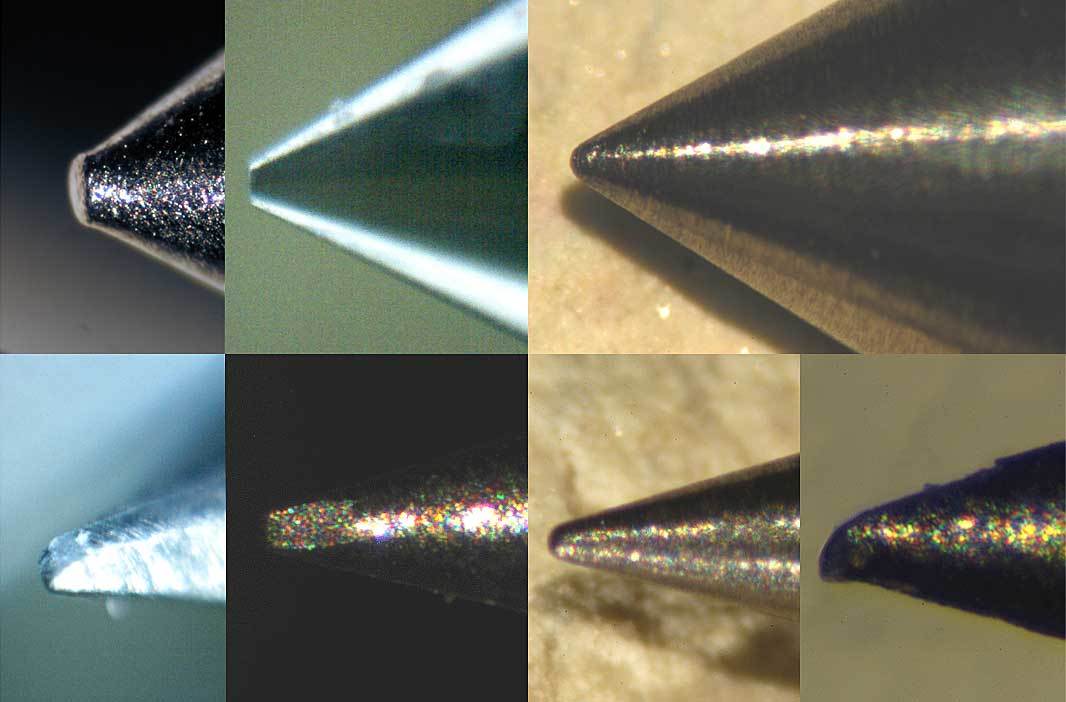
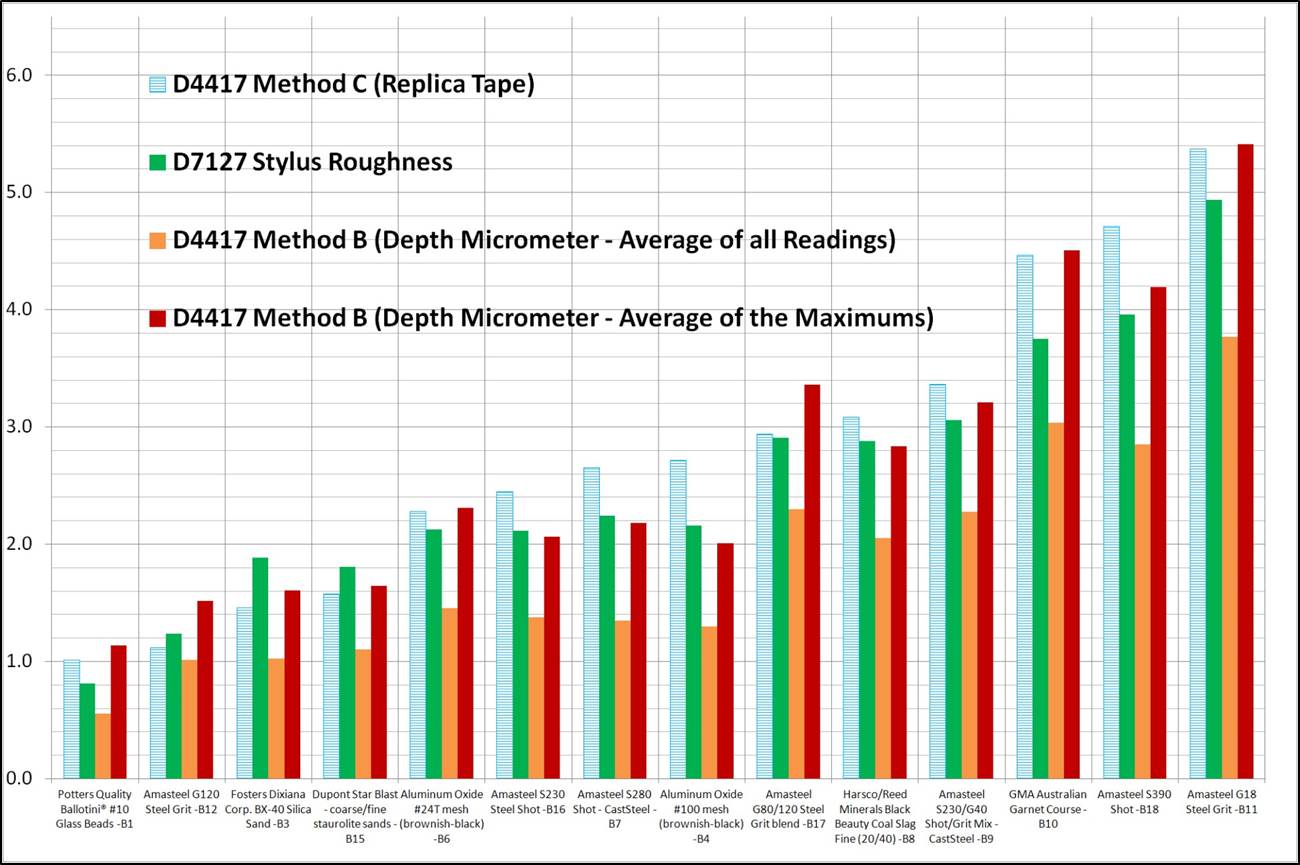
Les résultats de cette étude confirment une relation étroite entre les mesures par bande et par stylet, telle qu'établie initialement par les essais interlaboratoires (« round robin ») de l'ASTM. Les résultats ont également révélé des informations intéressantes sur le troisième type d'appareil de mesure, à savoir les micromètres de profondeur de profil de surface, qui ont atteint des résultats comparables à ceux de la bande et du stylet lorsque l'approche d'analyse de la « moyenne des pics maximaux » a été employée (Fig. 12).
La surface de l'acier décapé en tout point présente une variation aléatoire, de sorte qu'un certain nombre de relevés doivent être effectués. L'objectif de l'évaluation est d'effectuer des déterminations maximales de crête à creux. Les mesures individuelles de la surface d'un métal nettoyé par sablage abrasif varient considérablement d'une zone à l'autre sur une surface donnée. La manière dont ces mesures sont combinées dépend du paramètre requis pour le travail, qui peut être la hauteur moyenne des crêtes aux creux, son maximum, ou même autre chose. En adoptant l'approche d'analyse de « la moyenne des crêtes maximales », un micromètre de profondeur fournit des mesures de profil de surface fiables qui corrèlent étroitement avec les résultats du ruban de réplique et du rugosimètre à stylet.
Les modèles PosiTector SPG Advanced disposent d'un mode SmartBatch™ pour se conformer à diverses normes et méthodes d'essai. Par défaut, SmartBatch™ génère des résultats proches de ceux obtenus avec les méthodes du ruban de réplique et du stylet de traînage en faisant la moyenne automatique de la profondeur de profil maximale pour tous les points de la zone d'essai et en affichant « la moyenne des crêtes maximales ».

DAVID BEAMISH (1955 – 2019), ancien président de DeFelsko Corporation, un fabricant basé dans l'État de New York d'instruments de mesure de revêtement portatifs vendus dans le monde entier. Diplômé en génie civil, il possédait plus de 25 ans d'expérience dans la conception, la fabrication et la commercialisation de ces instruments de mesure pour diverses industries internationales, notamment la peinture industrielle, le contrôle qualité et la fabrication. Il a animé des séminaires de formation et a été un membre actif de diverses organisations, notamment la NACE, la SSPC, l'ASTM et l'ISO.


