
DeFelsko fabrique une jauge d'épaisseur de revêtement non destructive portable, idéale pour mesurer l'épaisseur de l'anodisation sur l'aluminium.
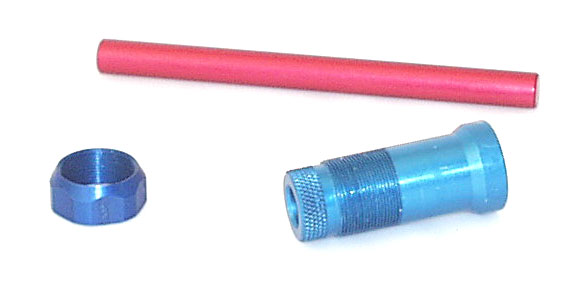
Pour contrôler efficacement l'épaisseur de l'anodisation et d'autres revêtements minces, une méthode de mesure non destructive précise est nécessaire.
Un défi secondaire réside dans la mesure de l'anodisation sur des zones exiguës ou difficiles d'accès.
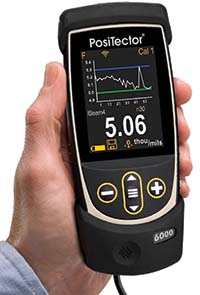
La gamme PosiTector 6000 « N » de jauges à courants de Foucault est idéale pour la mesure non destructive de revêtements non conducteurs sur des substrats non ferreux. La sonde PosiTector 6000 NAS est spécifiquement conçue pour la mesure à haute résolution de l'anodisation sur l'aluminium. Bien qu'elle puisse mesurer jusqu'à 625 µm (25 mils), la sonde PosiTector 6000 NAS offre sa plus grande exactitude et sa plus haute résolution en deçà de 100 µm (4 mils), ce qui correspond à la plage attendue pour la plupart des applications d'anodisation.
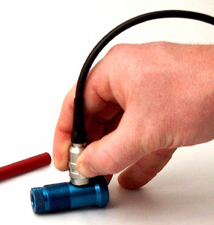
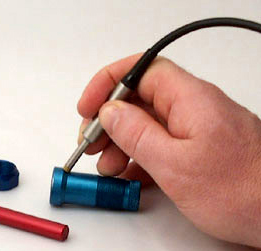
Pour la mesure de l'épaisseur de revêtement dans des zones exigües ou difficiles d'accès, la gamme de micro-sondes PosiTector 6000 N constitue une alternative de mesure idéale. Dotées d'embouts de sonde inclinés à 0°, 45° ou 90°, elles permettent d'effectuer des mesures d'épaisseur dans des orifices profonds, sur de petits rebords ou sur des diamètres intérieurs. Lorsqu'elles sont utilisées avec un support ou un adaptateur à attache rapide, les micro-sondes N possèdent des caractéristiques techniques identiques à celles des sondes NAS.
Pour connaître les prix actuels ou commander ces instruments de mesure d'épaisseur d'anodisation, veuillez consulter notre page Ventes.
L'anodisation est un procédé de conversion électrochimique existant depuis les années 1930. Plusieurs métaux peuvent être anodisés, notamment l'aluminium, le magnésium, le titane et le tantale. L'aluminium anodisé est utilisé dans de nombreuses applications en raison de son faible coût, de ses qualités esthétiques et de ses propriétés mécaniques idéales.
Contrairement à la plupart des revêtements de protection, l'anodisation modifie de manière permanente la structure externe du métal. Lorsqu'il est exposé à l'air, l'aluminium développe naturellement un fin film d'oxyde d'aluminium qui le protège contre toute oxydation ultérieure. Le processus d'anodisation rend la surface oxydée beaucoup plus épaisse, atteignant plusieurs millièmes de pouce. La dureté du revêtement en oxyde d'aluminium anodisé rivalise avec celle du diamant, ce qui renforce la résistance à l'abrasion de l'aluminium. La profondeur accrue de la couche d'oxyde améliore la résistance à la corrosion de l'aluminium tout en facilitant le nettoyage de la surface. La nature poreuse de certains types d'anodisation permet de colorer l'aluminium dans une variété de teintes, améliorant ainsi son esthétique.
L'épaisseur de l'anodisation varie généralement jusqu'à 5 mils. Les trois variantes les plus courantes de l'anodisation de l'aluminium comprennent l'anodisation chromique (type I), l'anodisation sulfurique (type II) et l'anodisation dure (type III).
La pièce en aluminium est suspendue sur des bâtis en aluminium ou en titane décapés afin de garantir un bon contact électrique. Tout au long du processus d'anodisation, les pièces sont fixées et les bâtis sont suspendus dans une série de cuves.
L'anodisation en vrac constitue une alternative au montage sur support, particulièrement idéale pour le traitement de petites pièces de formes irrégulières telles que les rivets, les embouts (ferrules) et les embouts médicaux. Au lieu d'être fixées sur des supports, les pièces sont traitées dans des paniers perforés en aluminium, en plastique ou en titane. Que vous ayez besoin d'une production en continu (bandes) ou par lots, l'anodisation offre l'une des meilleures options de finition de l'aluminium de l'industrie.
L'anodisation en continu (coil) représente une autre alternative. L'aluminium en bobine est pré-anodisé afin de réduire les coûts de finition, d'économiser du temps de production et de limiter la manutention des matériaux. Les avantages de l'aluminium pré-anodisé peuvent s'appliquer à la plupart des produits fabriqués à partir de tôles ou de feuillards en bobine. Les produits fabriqués à partir de profilés extrudés, de pièces moulées, de tiges, de barres ou de plaques sont limités aux procédés d'anodisation de pièces individuelles, tels que le montage sur support ou l'anodisation en vrac.
Bien que la plupart des alliages d'aluminium développent de l'oxyde d'aluminium dans une cuve d'anodisation, ils ont tendance à réagir différemment. Certains alliages sont plus difficiles à anodiser tandis que d'autres prennent des nuances de couleur légèrement différentes. Une fois anodisés, les différents alliages offrent divers niveaux d'usinabilité (usinage, rectification, polissage), de résistance environnementale et de stabilité dimensionnelle.
L'anodisation est un moyen de finition de l'aluminium hautement efficace et souhaitable. Parmi les principaux avantages de l'anodisation, on peut citer :
Les paramètres du processus d'anodisation exercent une influence considérable sur les propriétés de l'oxyde formé. L'utilisation de températures basses et de concentrations d'acide faibles produit un revêtement moins poreux et plus dur. Des températures et une teneur en acide plus élevées, associées à des temps d'immersion prolongés, engendrent des revêtements plus tendres et plus poreux. Des modifications mineures de l'alliage lui-même ou de l'un de ces paramètres peuvent affecter de manière significative le revêtement.
Grâce à divers contrôles de processus et techniques de mesure, les anodiseurs sont en mesure de surveiller, de contrôler et de corriger l'application du revêtement anodisé. L'épaisseur constitue l'un des contrôles de qualité les plus critiques pour l'anodisation. L'épaisseur de l'anodisation peut être mesurée de manière non destructive à l'aide d'une jauge d'épaisseur de revêtement à courants de Foucault ou par calcul du poids par unité de surface. La simplicité de la méthode par courants de Foucault s'avère non seulement plus efficace que la méthode par calcul, mais permet également à l'inspecteur de vérifier qu'une anodisation adéquate est appliquée sur l'ensemble des surfaces de la pièce.
Les produits et composants anodisés sont utilisés dans des milliers d'applications commerciales, industrielles et grand public :
AAC (Aluminum Anodizers Council)
AEC (Aluminum Extruders Council)
FGIA (Fenestration & Glazing Industry Alliance) — Anciennement AAMA — Architectural Manufacturers Association
MIL-A-8625 — Revêtements anodiques pour l'aluminium et les alliages d'aluminium
MIL-STD-171 — Norme de finition et de traitement des surfaces
ASTM B244-09 — Méthode d'essai standard pour le mesurage de l'épaisseur des revêtements anodiques sur l'aluminium et d'autres revêtements non conducteurs sur des métaux de base non magnétiques à l'aide d'instruments à courants de Foucault
ASTM B487-85 — Méthode d'essai standard pour le mesurage de l'épaisseur des revêtements métalliques et d'oxyde par examen microscopique d'une coupe transversale
ASTM B137-95 — Méthode d'essai standard pour le mesurage de la masse de revêtement par unité de surface sur l'aluminium anodisé
ASTM B136-84 — Méthode standard pour le mesurage de la résistance aux taches des revêtements anodiques sur l'aluminium
ASTM B457-67 — Méthode d'essai standard pour le mesurage de l'impédance des revêtements anodiques sur l'aluminium
ASTM B580-79 — Spécification standard pour les revêtements d'oxyde anodique sur l'aluminium
ASTM B680-80 — Méthode d'essai standard pour évaluer la qualité du colmatage des revêtements anodiques sur l'aluminium par dissolution acide
ASTM B893-98 — Spécification pour l'anodisation dure du magnésium à des fins d'ingénierie
AMS2468 — Traitement par oxydation dure des alliages d'aluminium
AMS2469 — Traitement par oxydation dure de l'aluminium et des alliages d'aluminium
AMS2471 — Traitement anodique des alliages d'aluminium, procédé à l'acide sulfurique, non coloré
AMS2472 — Traitement anodique des alliages d'aluminium, procédé à l'acide sulfurique, coloré
AMS-A-8625 — Revêtements anodiques pour l'aluminium et les alliages d'aluminium (copie de la norme MIL-A-8625)
ISO 7599 — Anodisation de l'aluminium et de ses alliages — Spécifications générales pour les couches anodiques (oxydes anodiques) sur l'aluminium
ISO 8078 — Traitement anodique des alliages d'aluminium — Procédé à l'acide sulfurique, revêtement non coloré
ISO 8079 — Traitement anodique des alliages d'aluminium — Procédé à l'acide sulfurique, revêtement coloré
ISO 10074 — Spécification pour les couches d'oxydation anodique dure sur l'aluminium et ses alliages
BS/DIN EN 2101 — Spécification pour l'anodisation chromique de l'aluminium et des alliages d'aluminium monnayés
BS/DIN 2284 — Spécification pour l'anodisation sulfurique de l'aluminium et des alliages d'aluminium monnayés
BS/DIN 2536 — Anodisation dure des alliages d'aluminium
BS/DIN 2808 — Anodisation du titane et des alliages de titane
DIN EN ISO 7599 — Anodisation de l'aluminium et des alliages d'aluminium — Méthode de spécification des couches d'oxyde produites par anodisation à des fins décoratives et protectrices sur l'aluminium


