
Cet article analyse le processus de préparation du Dolly afin de garantir une liaison solide à l'interface Dolly-adhésif, ainsi que son importance pour maximiser la répétabilité des essais d'adhérence par traction.
Les adhésimètres par traction portatifs, tels que le PosiTest AT, mesurent la force requise pour arracher un revêtement d'un diamètre spécifié de son substrat. Cette force de traction mesurée constitue une indication directe de la force d'adhérence entre le revêtement et le substrat. En éliminant les sources de variation lors de la traction, telles que les ruptures de liaison non intentionnelles entre l'adhésif et des Dolly mal préparés, les résultats des essais d'adhérence deviennent encore plus précis et prévisibles.
Les composants principaux d'un adhésimètre par traction sont une source de pression, un manomètre et un vérin. Pendant le fonctionnement, la face plane d'un plot de traction (Dolly) est collée sur le revêtement à évaluer. Une fois l'adhésif de collage durci, un raccord d'accouplement issu du vérin est fixé au Dolly. En activant la source de pression, la pression est lentement augmentée dans le vérin du système. Lorsque la pression dans le vérin dépasse la force de liaison entre le revêtement et le substrat, une séparation se produit et l'ensemble vérin-Dolly soulève le revêtement du substrat (voir la figure 1). L'indicateur de pression maximale du manomètre du système fournit une lecture directe de la pression à laquelle la traction s'est produite.

Pour plus de détails sur la théorie et les exigences des essais d'adhérence par traction, veuillez vous référer aux deux normes internationales les plus applicables, à savoir ISO 4624 « Peintures et vernis — Essai d'adhérence par traction » et ASTM D4541 — « Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers ».
Les Dolly pour adhésimètres par traction sont fabriqués dans une grande variété de métaux, notamment l'aluminium, l'acier au carbone et l'acier inoxydable. Bien que les essais réalisés dans le cadre de cette étude se soient concentrés sur les Dolly jetables en aluminium utilisés avec l'adhésimètre par traction PosiTest AT de DeFelsko, identifiés dans l'annexe A5 proposée de la norme ASTM D 4541 (voir la figure 2), les principes abordés s'appliquent à tous les types de Dolly. La préparation des Dolly comprend généralement trois étapes importantes : le dégraissage, l'abrasion et le nettoyage.

Le dégraissage désigne l'élimination de toute trace d'huile ou de graisse de la surface à coller. Cela peut inclure les huiles provenant de la peau de la personne manipulant le dolly. L'abrasion est une altération agressive du profil de la surface du dolly. L'abrasion remplit deux objectifs principaux : augmenter la surface disponible pour le collage et éliminer toute oxydation ou rouille. Le nettoyage consiste simplement à éliminer les particules libres de la surface à coller, en particulier celles générées par l'abrasion.
Certains types de dollies sont usinés avant l'expédition, ce qui évite au client d'avoir à les dégraisser, le processus d'usinage ainsi que les précautions prises lors de la manipulation et de l'emballage éliminant toute contamination.
En règle générale, le fabricant fournit au client l'équipement, les matériaux et les instructions nécessaires pour faciliter toute préparation avant le collage des dollies. Les méthodes de préparation recommandées par le fabricant doivent reposer sur des essais de laboratoire approfondis concernant les méthodes d'abrasion et de nettoyage de leurs dollies. Les méthodes de préparation doivent également être claires, simples et suffisamment détaillées pour garantir des résultats répétables entre les opérateurs et les applications.
La recommandation de préparation des dollies suivante a été optimisée pour l'adhésimètre de l'Annexe A5 à l'étude, à partir des résultats d'une recherche sur les méthodes communément acceptées et des résultats expérimentaux subséquents.1
Une expérience détaillée a été conçue pour vérifier et résumer les résultats des tests et des comparaisons menés précédemment lors de la phase de conception et de validation du produit. L'objectif de cette expérience était de mesurer directement les effets de l'oxydation et de la préparation du dolly (dégraissage, abrasion et nettoyage) sur l'adhérence. La méthode d'essai a consisté à coller aléatoirement 48 dollies d'essai en aluminium sur une plaque en acier au carbone revêtue, à l'aide d'un adhésif approprié sélectionné lors d'autres essais. L'objectif de l'étude étant d'évaluer les facteurs influençant la force de liaison entre l'adhésif et le dolly, une tentative a été faite pour développer une combinaison de substrat et de revêtement dotée d'une liaison adhésive et cohésive extrêmement forte, qui adhérerait également bien à l'adhésif Araldite 2011 préalablement sélectionné. Pour y parvenir, un revêtement de 4 mils du même Araldite 2011 a été cuit sur une plaque en acier au carbone d'une épaisseur de ¼ de pouce prélevée sur la coque d'un navire. La plaque d'acier a été soigneusement préparée en meulant plusieurs mils de corrosion de surface potentielle et de contamination, puis nettoyée à l'alcool et avec un chiffon sec. Le résultat a été un substrat revêtu doté d'une force de liaison suffisante pour éviter toute défaillance involontaire du revêtement lors des 48 essais d'adhérence par traction.
Les Dolly soumis aux essais ont été répartis de manière égale selon la méthode d'abrasion, la période d'oxydation, la méthode de nettoyage et le temps de durcissement de l'adhésif. Les quatre méthodes d'abrasion des Dolly comprenaient l'aplatissement à la machine, le surfaçage à la fraise, le ponçage au papier de verre à grain fin et le frottement sur un tampon Scotch-Brite™. Chaque groupe de Dolly abrasés a été laissé exposé à l'air pendant trois intervalles de temps différents avant l'application (7 jours, 24 heures et quelques minutes). Avant d'être collés sur le revêtement, les Dolly ont soit été essuyés avec un chiffon sec, soit nettoyés avec un coton-tige imbibé d'alcool, puis essuyés avec un chiffon sec. Le résultat net correspond à deux échantillons préparés selon chaque combinaison possible de méthodes. Un échantillon de chacune de ces paires a ensuite séché pendant 24 heures ou 5 jours avant l'essai de traction.
Les résultats ont été tabulés par facteur, et les résultats moyens par méthode d'abrasion pour chaque série de 12 dollies sont présentés dans le tableau 1. Comme prévu, le facteur critique pour la préparation était la méthode d'abrasion. En comparant les résultats à la méthode d'abrasion du dolly, un schéma prévisible se dégage. Les liaisons les plus faibles ont été observées avec les dollies simplement usinés et fraisés en bout. Ces dollies ont subi une défaillance de la liaison adhésive-dolly proche de 100 %. Cela était prévisible, car ces deux méthodes de préparation ont abouti à des surfaces relativement lisses, bien que le fraisage en bout laisse de grandes rainures visibles sur la surface du dolly. Ces rainures augmentent la surface du dolly, ce qui explique probablement la force de liaison légèrement supérieure démontrée avant la rupture.
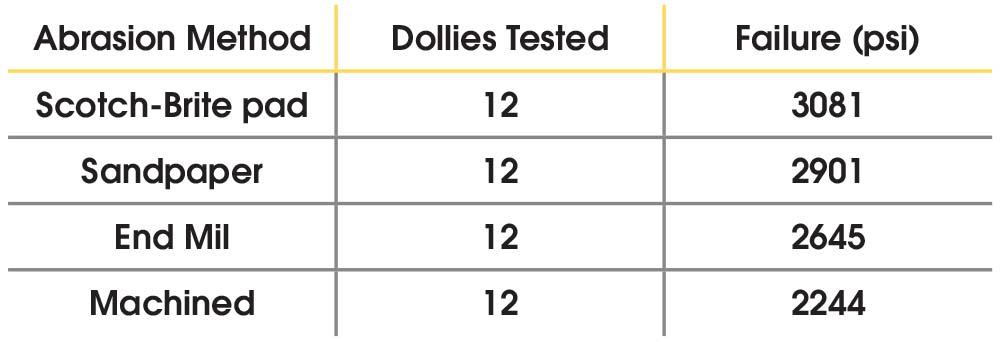
Comme l'ont montré les essais précédents, le tampon Scotch-Brite a obtenu la résistance d'adhérence globale la plus élevée, suivi par le papier de verre. Bien que les résultats d'abrasion visuelle obtenus avec un tampon Scotch-Brite et du papier de verre soient similaires, il est probable que la microstructure (profil de surface) résultant de l'utilisation d'un tampon de conditionnement abrasif tridimensionnel tel que Scotch-Brite soit plus propice à l'adhérence. Pour que l'adhérence puisse s'établir, il est nécessaire qu'un phénomène de type capillaire attire l'adhésif dans la microstructure ; par conséquent, des modifications mineures liées à la granulométrie ou à la méthode d'abrasion peuvent avoir des répercussions significatives.
Un autre résultat intéressant réside dans la variation nettement plus élevée des forces de traction observée entre le papier de verre et le tampon Scotch-Brite™. Ce résultat pourrait être lié à l'accumulation rapide d'aluminium observée à la surface du papier de verre, qui s'avère difficile à nettoyer entre chaque application. Par conséquent, il est probable que chaque Dolly ne présente pas la même microstructure. Le tampon Scotch-Brite permet à la poussière d'aluminium de traverser son maillage, ce qui semble offrir une microstructure plus reproductible. Le tampon Scotch-Brite s'use également plus lentement, ce qui nécessite des remplacements moins fréquents.
La moyenne des ruptures de liaison adhésive en fonction du temps d'oxydation consécutif à l'abrasion est présentée dans le tableau 2. Cette différence relativement mineure de résistance de liaison est probablement due à l'impact limité de l'oxydation sur les Dolly en aluminium. L'aluminium formant généralement une fine couche d'oxyde d'aluminium dès son exposition à l'air, il est logique que des Dolly non contaminés ne subissent pas d'effets d'exposition à long terme. L'impact de l'oxydation serait potentiellement beaucoup plus important pour d'autres types de matériaux de Dolly, en particulier l'acier au carbone.

La défaillance moyenne de la liaison adhésive en fonction de la méthode de nettoyage avant le collage est présentée dans le tableau 3. Cette différence négligeable vient étayer l'théorie selon laquelle l'usinage des dollies avant expédition élimine tout besoin potentiel de les dégraisser avant utilisation, à condition qu'ils soient manipulés avec soin par le client.

Il est important de souligner que l'élaboration des hypothèses, ainsi que la sélection et l'élimination des facteurs, reposent sur plusieurs essais, comparaisons et expériences antérieurs. Certains des facteurs éliminés, accompagnés de leurs résultats d'essai, sont brièvement présentés ci-dessous.
L'effet du grenaillage des dollies a été comparé au fraisage en bout. Trois époxies de fabricants différents ont été utilisées. Un total de 24 dollies a été préparé en utilisant les deux méthodes d'abrasion, puis collés sur une plaque en acier grenaillée et revêtue d'un époxy blanc solidement lié. La résistance moyenne à la rupture de la liaison à l'interface dolly-adhésif était de 2686 psi pour les dollies grenaillés et de 2786 psi pour les dollies fraisés en bout. Une recherche bibliographique ultérieure a contribué à expliquer ce résultat en notant que les avantages escomptés du grenaillage ne peuvent être obtenus que si les dollies sont collés au revêtement dans les heures suivant leur préparation.2
Il est admis que l'aluminium anodisé par les méthodes à l'acide chromique ou sulfurique et colmaté peut être collé après un dégraissage et une légère abrasion. L'aluminium anodisé à l'acide phosphorique possède des propriétés de surface optimales pour un collage direct sans prétraitement, mais les dollies traités doivent également être collés dans les heures suivant l'anodisation pour obtenir l'effet souhaité.2 Cette théorie a été testée sur un petit échantillon de dollies collés environ une semaine après l'anodisation. Ce délai dans le collage des dollies était principalement dû à des temps de transport et de manipulation inévitables. Ces dollies d'essai d'adhérence ont également été comparés à des dollies fraisés en bout. Les dollies anodisés présentaient des résistances de liaison inférieures de 20 à 30 %.
Un essai d'adhérence a été réalisé en utilisant un apprêt pour surface en aluminium afin de maximiser la liaison adhésive du dolly. L'apprêt de surface testé était le Henkel Alodine 1132, chaudement recommandé comme revêtement de conversion accepté par l'armée. L'essai d'adhérence a utilisé un nombre égal de dollies préparés selon différentes méthodes d'abrasion, notamment l'usinage, le fraisage en bout, le ponçage au papier de verre et le grenaillage. De plus, 6 époxies bicomposants différents ont été utilisés. Le résultat net a été une résistance moyenne de la liaison en cas de rupture adhésive de 1776 psi avec le produit Henkel, contre 2277 psi sans ce produit. Ce résultat est probablement attribuable à une combinaison de facteurs, le principal étant que le produit Henkel, bien qu'étant un agent de liaison très apprécié, ne possède pas nécessairement la résistance à la traction requise pour les essais d'adhérence par traction. Il convient de noter que le produit Henkel a amélioré les résistances aux essais de traction pour certaines combinaisons d'adhésifs et de méthodes d'abrasion, mais qu'il a globalement entraîné des lectures d'essai d'adhérence plus faibles.
Une dernière comparaison notable concerne le dégraissage et le nettoyage des Dolly. En bref, les Dolly qui ont fait l'objet d'une abrasion et d'une manipulation minutieuse n'ont nécessité aucune méthode particulière de dégraissage ou de nettoyage. Qu'ils aient été nettoyés au coton-tige avec de la méthyléthylcétone, de l'acétone ou de l'alcool, ou plus simplement essuyés avec un chiffon sec, les variations de résistance à la rupture de liaison n'étaient pas statistiquement significatives. Les Dolly qui ont été abrasés puis directement appliqués sans nettoyage ni dégraissage ont entraîné des résistances moyennes à la rupture de liaison plus faibles à l'interface Dolly-adhésif. Examiné au microscope, l'adhésif resté sur le revêtement suite à ces ruptures présentait généralement une concentration visible de contaminants plus élevée à sa surface (en particulier en raison des méthodes d'abrasion telles que le ponçage) lorsque des résistances à la rupture plus faibles étaient constatées.
Ces résultats préliminaires, combinés aux coûts prohibitifs liés à l'ajout de procédés tels que le grenaillage, l'anodisation, le traitement de conversion et le dégraissage, ont conduit au développement d'un procédé simple mais raffiné, mieux adapté à une mise en œuvre sur site par le client.
Une question fréquente des clients concernant la préparation des dollies concerne la réutilisation des dollies jetables. Ce souhait provient généralement de clients habitués aux adhésimètres qui utilisent les dollies en acier, plus onéreux. Ces applications proposent un équipement personnalisé permettant au client d'éliminer le revêtement et l'adhésif du dolly par chauffage et par un grattage fastidieux. Le nombre de réutilisations possibles du dolly est généralement limité uniquement par les effets de l'abrasion sur sa surface avant chaque réutilisation.
D'après les discussions menées avec de nombreux inspecteurs, ceux-ci écartent souvent l'idée de réutiliser les dollies en raison de leur besoin inhérent de les conserver comme preuves cruciales des résultats d'essai. D'autres clients choisissent de conserver les dollies comme dossiers qualité permanents démontrant la réussite de la traction, tout en fournissant des détails connexes tels que l'épaisseur du revêtement arraché. Une approche permettant d'éliminer la réutilisation des dollies consiste à fournir un dolly jetable plus abordable que le client peut choisir de conserver ou de jeter après l'essai.
Si le dolly peut être remis dans son état d'origine, il y a peu de risques apparents à le réutiliser. Il est toutefois averti que si des dommages ou une usure importante surviennent sur le dolly, sa réutilisation est fortement déconseillée. Cela est plus fréquent et immédiat avec les dollies en aluminium qui sont sujets à des marquages par le raccord rapide lors des tractions à haute pression. Toutes les surfaces des dollies peuvent présenter des irrégularités de surface en raison d'un ponçage ou d'un usinage répété lors du nettoyage des revêtements et adhésifs des essais précédents.
Les expériences, tests et comparaisons documentés tout au long de cet article démontrent la nécessité pour les fabricants de fournir l'équipement et les méthodes nécessaires pour préparer correctement les dollies en vue d'essais d'adhérence par traction répétables. Tout en reconnaissant qu'il existe un nombre illimité de solutions chimiques et mécaniques pour préparer les dollies, il est suggéré qu'il existe des méthodes d'abrasion des dollies plus simples et plus abordables. Dans le cas des dollies en aluminium particuliers étudiés, une abrasion avec un tampon Scotch-Brite suivie d'un nettoyage avec un chiffon sec s'est avérée plus que suffisante pour éliminer les mauvais essais d'adhérence par traction dus à des défaillances de l'interface adhésif-dolly.
Les résultats expérimentaux brièvement mentionnés dans l'article démontrent également que différentes combinaisons de matériaux et d'adhésifs peuvent avoir leurs propres méthodes de préparation optimales. Les expériences ont montré que des modifications de la méthode d'abrasion augmentaient la force de liaison pour un type d'adhésif tout en la réduisant pour un autre. Toutes ces alternatives n'ont pas été pleinement explorées, car leurs résistances préliminaires à la rupture de liaison restaient nettement inférieures pour un adhésif particulier et son processus de préparation de dolly associé. Les facteurs tels que la compatibilité des revêtements et le temps de durcissement pouvant limiter l'utilisation d'un adhésif particulier pour une application, il est recommandé d'utiliser les facteurs discutés dans cet article pour fournir un cadre permettant de sélectionner et de vérifier les modifications apportées par le client à la méthode de préparation des dollies recommandée par le fabricant.
Pour en savoir plus, consultez nos pages sur le PosiTest AT, nos ressources sur les essais d'adhérence et nos Dolly.

DeFelsko tient à remercier Mike Munsell, ingénieur d'études chez Vantico, pour son aide technique inestimable, ainsi que Bill Corbett et KTA-Tator pour la fourniture d'échantillons et le partage de leur expérience de terrain lors de la phase d'essai du PosiTest.
Œ Scotch-Brite est une marque déposée de la société 3M
1 « Adhesion and Adhesives Technology », Dr. Alphonsus V. Pocius, Hanser Publications, Cincinnati, Ohio, USA
2 « Surface Preparation and Pretreatments », Vantico Ltd, Duxford, Cambridge, UK


