
Pour consulter le rapport PDF complet, cliquez ici.
Lors d'un récent projet de revêtement, des essais d'adhérence devaient être réalisés conformément à la norme ASTM D4541. Les exigences spécifiaient qu'un essai minimum devait être effectué par tranche de 1 000 pieds carrés de revêtement, ainsi qu'un essai par tranche de 100 pieds carrés pour les réparations de revêtement. La spécification du revêtement elle-même exigeait une adhérence minimale de 1 000 psi. Cependant, cette spécification était adaptée à un polyuréthane particulier à 100 % d'extraits secs en volume, pour lequel la fiche technique du produit indiquait une valeur d'adhérence de 2 000 psi. Avant de commencer les travaux, il a été décidé que le revêtement devait atteindre un résultat d'essai d'au moins 1 900 psi. Il semblait raisonnable que l'adhérence du revêtement atteigne au moins 95 % de la valeur annoncée (95 % de 2 000 psi = 1 900 psi). De nombreux essais ont atteint ou dépassé les 2 000 psi sans rupture d'adhérence. Malheureusement pour l'entrepreneur, de nombreux essais n'ont pas atteint l'exigence minimale de 1 900 psi. Quelques essais non conformes représentant une surface totale minime ont obligé l'entrepreneur à décaper à nouveau et à réappliquer le revêtement sur de grandes surfaces. Quelle impasse !
Il est impératif qu'un revêtement adhère parfaitement au substrat, et l'essai d'adhérence semble être une tâche simple. Cependant, l'adhérence des revêtements est extrêmement complexe et mal comprise. Les essais d'adhérence simples, tels que le sondage ou la tentative de soulèvement du revêtement à l'aide d'un couteau de maître ou d'un couteau de poche, sont subjectifs. L'essai d'adhérence par traction est conceptuellement simple et fournit une quantité unique et discrète : la force requise pour provoquer la rupture. La nature de la rupture du revêtement, qu'il s'agisse d'une rupture adhésive ou cohésive, doit être notée, ainsi que les surfaces relatives, et elle l'est parfois, mais c'est cette valeur quantitative discrète que l'on recherche.
Bien que le résultat de l'essai soit une valeur numérique unique, un tel essai n'est qu'une indication des performances relatives. L'essai d'adhérence des revêtements ne se résume pas à l'utilisation d'un outil pour obtenir un résultat numérique pouvant servir de critère d'acceptation ou de refus. La méthode d'essai ASTM D4541 a été spécifiée, mais elle fournit des informations qui ont été complètement ignorées sur ce projet.
L'essai reflète à la fois des paramètres matériels et instrumentaux. Des outils différents et des adhésifs différents donnent des valeurs différentes. Les variations de température, d'humidité et d'autres facteurs compliquent la situation. Même la rigidité du substrat affecte les résultats des essais. Par exemple, toutes choses étant égales par ailleurs, les valeurs d'essai sont généralement plus élevées sur de l'acier d'une épaisseur de 1 ⁄ 4 de pouce que sur de l'acier d'une épaisseur de 1 ⁄ 8 de pouce.
Le principal problème réside dans le fait que cette méthode d'essai souffre d'un manque de reproductibilité. La section 6.1.1 de la norme ASTM D4541 indique qu'au moins trois répétitions sont généralement requises pour caractériser statistiquement la zone d'essai (par comparaison avec l'exigence du chantier qui impose un essai par tranche de 1 000 pieds carrés). Tout comme pour la norme SSPC-PA 2, l'objectif est de caractériser statistiquement une zone, et non de rechercher une valeur faible.
La norme ASTM D4541-02 contient une section qui traite de la fidélité et présente un tableau indiquant la variance attendue pour les résultats d'essais en laboratoire (intra-laboratoire — réalisés dans le même laboratoire, ainsi qu'inter-laboratoire — une comparaison entre différents laboratoires). La variabilité est présentée sous trois formes différentes. La première est le coefficient de variation, qui est un décimal ou un pourcentage déterminé en divisant l'écart-type d'un échantillon par la moyenne. La deuxième est exprimée en degrés de liberté, ce qui correspond à la distribution t de l'étudiant pour l'échantillon (en pensant à la courbe de Gauss familière). Ce sont des termes que seul un statisticien peut apprécier. Heureusement, la troisième approche est plus directe et adaptée aux professionnels des revêtements : un pourcentage de différence maximal acceptable.
Le tableau montre que, selon le type d'instrument, le pourcentage de différence acceptable entre deux valeurs peut se situer entre environ 25 % et 58 %. Cela indique clairement que l'essai présente une variabilité considérable, mais un exemple s'avère utile. Pour un instrument de type IV utilisé dans le même laboratoire, le tableau 1 de la norme ASTM D4541-02 indique un coefficient de variation de 8,5 %, avec 48 degrés de liberté, et la différence maximale acceptable est de 29 %. La différence en pourcentage par rapport à deux résultats d'essai est déterminée par l'équation simple ci-dessous.
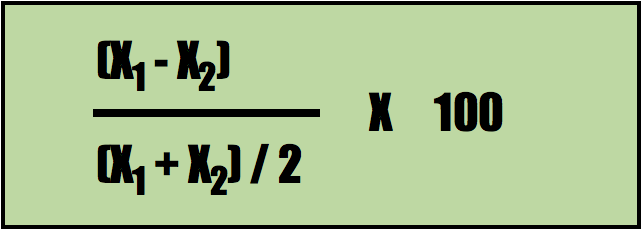
Considérons maintenant deux valeurs d'essai : 2 100 psi et 1 600 psi. En les insérant dans l'équation, on obtient un résultat de 27 %, ce qui est inférieur à la différence maximale acceptable de 29 % indiquée dans le tableau ASTM. La fidélité déclarée de la méthode d'essai est si faible qu'aucune de ces deux valeurs, 2 100 psi ou 1 600 psi, ne peut être déclarée comme étant la bonne. Avec un très petit échantillonnage de seulement quelques mesures, ces deux valeurs doivent légitimement être considérées comme représentant pratiquement le même résultat. Cela défie le bon sens, mais c'est la fidélité pour vous, ou plutôt son absence.
L'exactitude et la précision sont parfois perçues comme étant plus ou moins équivalentes, alors qu'elles sont en réalité très différentes. L'exactitude correspond à la capacité d'atteindre la cible. La précision relève de la répétabilité et de la reproductibilité. Par exemple, si l'on lance trois fléchettes en visant le centre de la cible et que chacune atterrit à un pouce du centre tout en formant les sommets d'un triangle équilatéral, l'exactitude est bonne mais la précision est médiocre. Les fléchettes sont toutes proches de la cible, mais elles sont éloignées les unes des autres. En fait, elles se trouvent de part et d'autre de la cible. À l'inverse, si les trois fléchettes atterrissent dans la case du double 20, l'exactitude est mauvaise mais la précision est excellente. Pour obtenir à la fois une bonne exactitude et une bonne précision, il est nécessaire de placer les trois fléchettes près du centre de la cible et proches les unes des autres.
Les divers types d'adhéreuses par traction peuvent être étalonnés pour offrir une bonne exactitude. L'inconvénient de la méthode d'essai réside toutefois dans le fait que la fidélité n'est pas très élevée. Elle n'est pas très fidèle en laboratoire. Ne vous attendez pas à ce qu'elle le soit davantage sur le terrain.
Spécifier une valeur minimale d'adhérence par traction de 1 900 psi sur ce chantier pour s'approcher à moins de 5 % de l'adhérence annoncée de 2 000 psi du revêtement utilisé semble raisonnable si l'on ne possède aucune connaissance sur les revêtements en tant que matériaux, sur les instruments de mesure et sur la méthode d'essai normalisée ASTM D4541. L'adhérence d'un revêtement ne s'apparente en rien à la résistance à la traction de l'acier ou à la résistance à la compression du béton. Un revêtement affichant une valeur d'adhérence de 2 000 psi n'est pas deux fois meilleur qu'un revêtement doté d'une valeur de 1 000 psi. En réalité, un revêtement présentant une valeur d'adhérence inférieure peut s'avérer plus performant. Le psi est une unité de mesure pratique et familière. Les revêtements peuvent être appliqués au pied carré, mais leurs performances ou leurs défaillances ne se mesurent pas en unités de surface. Ne vous laissez pas piéger par la recherche de chiffres illusoires.


